刚跨进车间大门,鞋底就沾了半圈乳化液混着铝屑的油泥。老张靠在3号数控铣边上,拿棉纱擦着手上的切削液,抬头问我,天天挂在嘴边的工业4.0,你真摸透是啥了?
别整那些写字楼里飘出来的概念。就说我们车间这两年变的地方。
车间里的第一处“不对劲儿”
之前开老铣床,换个批次的6061铝棒,得先打三五个试切件,拿千分表反复卡尺寸,差个0.02毫米就得重新调进给,调完还要等半小时热机——就怕主轴温度飘,加工出来的件尺寸忽大忽小。这一套流程下来,小四十分钟就没了,整条线都得等。
现在呢?3号铣的主轴座上,贴了个指甲盖大的振动传感器。

主轴每转的振动频率、进给轴的间隙变化、甚至切削液的浓度波动,全实时跳在旁边的小终端屏幕上。最开始我们以为这就是个花架子,直到上个月换钛合金毛坯,按老规矩至少要停线40分钟调参数,结果系统自己读了毛坯上的溯源二维码——那是毛坯进厂的时候就贴的,硬度、内应力分布全存在后台数据库里——自动把进给速率从1200mm/min降到870,切削深度从2mm调到1.3,连刀具的磨损补偿值都提前算好了。
铣刀转起来的声音都变了。不是之前那种尖锐的啸叫,是沉的,闷的,像实打实咬进了料里。第一个件测出来,公差在0.012毫米,比我们老师傅手动调的精度还稳。
那些藏在管线里的“笨功夫”
说实话,好多人觉得工业4.0就是买一堆传感器,拉根网线把设备连起来就完事。真不是。
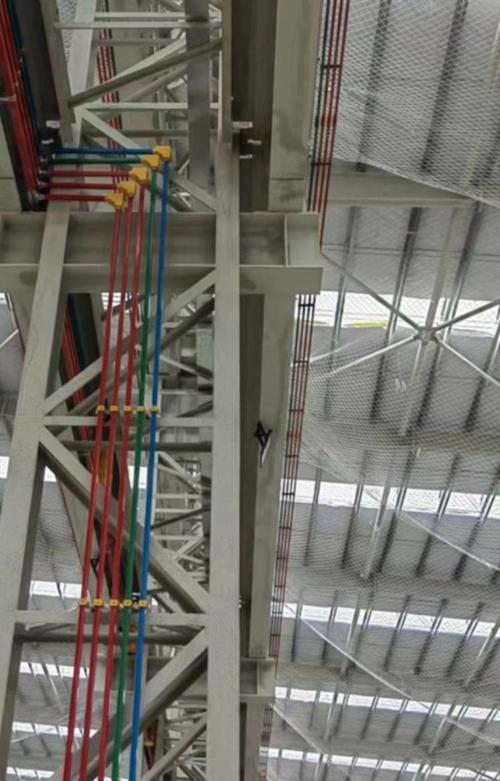
就说那根从传感器连到终端的线,一开始我们用普通办公网线,车间里铣床、磨床、行车全是强电,信号隔三差五就跳,有时候数据传着传着就卡成静态图,白搭。后来换了带金属屏蔽层的工业总线,连走线都得离动力电缆半米以上,就这,上个月梅雨季节,车间湿度飙到90%,有个传感器的接线端子凝了水,数据直接飘了15%,害得我们几个人白查了一上午。
还有更磨人的:数据打通。我们厂的数控铣是2019年买的,磨床是2016年的,检测室的三坐标是2021年的,三家不同厂商的系统,数据格式都不兼容。你要让这些设备互相说上话,就得专门搭个数据网关,把每个设备的输出信号转成统一的格式。光这个调试,我们和厂商的工程师熬了三个通宵,就差把每本设备说明书翻烂了。
有人说费这么大劲图啥?上个月给整车厂供的一批转向节,之前是每批抽5个做强度检测,出报告要等三天。现在每个件从毛坯进厂开始,切削的每一刀参数、刀具磨损值、热处理的炉温曲线,全存在对应的溯源二维码下面,客户那边收到货,扫个码就能看到全流程的参数,根本不用等我们出厚厚的纸质报告。
离普通人的生活有多近
别觉得这是车间里的事,离你远着呢。
你家里用的破壁机,里面那根带动刀片的金属刀轴,五年前是批量生产,动平衡值按批次抽测,总有个别件转起来震得手麻。现在做刀轴的那道磨床,连了在线动平衡检测台,每个轴磨完直接测,超差0.1克的直接进返工区,根本流不到装配环节。你现在买的破壁机,为啥震动比五年前的款小那么多?不是材料突然升级了多少,是检测从“抽样”变成了“全检”,而且不用人蹲在边上盯着看。
不过话说回来,也别把这玩意吹得神乎其神。上个月我们想在装配线上装个自动识别螺栓扭矩的系统,试了俩月,还是不如干了二十年的老钳工——他手一搭扳手,就能感觉到螺栓和螺纹咬合的那个阻力变化,扭矩够不够准,心里门清,这个现在的传感器还真模拟不出来。
工业4.0从来不是要把一线工人全换掉。是把人从那些反复擦千分表、抄纸质参数、翻十年前的生产记录的破事里解放出来,让老师傅把精力放在那些机器摸不准、算不透的细节上。
昨天我下班的时候,看见老张靠在3号铣边上,拿手机拍屏幕上跳的绿色参数条,发给他之前带出去的徒弟,说你看,现在不用蹲在边上等热机了,屏幕上跳个绿点,就知道主轴温度稳了。
风从车间大门吹进来,带着点切削液的淡味,远处行车的铃“叮”的响了一声。
就这点事。
哪有写字楼PPT上写的那么玄乎。