我蹲在机床边摸了半小时,最后只调了个尾座的顶尖压力,把砂轮架的静态倾斜量从0.002mm/m压到0.0008mm/m,第二天测出来的圆度稳在0.12微米。
老板当时眼睛都直了。
别上来就问磨床多少钱,先算清你要的精度到底是啥
很多人买磨床的逻辑特别简单:看品牌,比价格,最后挑个预算内参数最高的。根本不管自己要磨的零件是什么材质、什么公差要求,甚至连车间的安装条件都没摸清楚,就敢给厂家打定金。我见过太多这种冤大头。新机床拉回来,往车间水泥地上一放,接电接水就开机,磨出来的零件圆度超差、表面有螺旋纹,转头就骂厂家参数虚标。
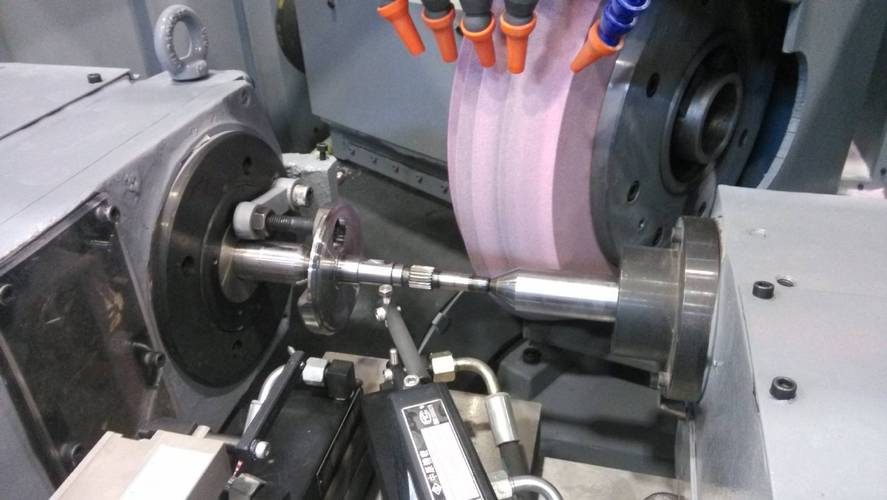
要知道,磨床标称的定位精度、圆度精度,都是在恒温车间、独立隔振地基、标准检测环境下测出来的数值,不是你把机床拉到自己车间,就能原封不动拿到的精度。车间温度差5℃,装地基的时候没做二次灌浆,旁边的数控铣床一开振动顺着地面传过来,那标称的精度直接打三折都不止。
问:我们厂买的国产外圆磨,标称圆度可达0.2微米,为什么实际磨出来的零件圆度经常超差到1微米以上?
答:90%的情况和机床本身没关系。你先查三个数:第一,车间24小时的温度波动是不是超过±1℃?第二,机床的地基隔振沟是不是被杂物堵死了?第三,你用的顶尖是不是有磨损、和工件中心的同轴度差超过2微米?我见过太多厂子把磨床和普通铣床挤在同一个大开间里,旁边冲床一踩,整个地面都抖,别说0.2微米,能稳到1微米都算烧高香。
砂轮从来不是越贵越好,匹配错了白搭几十万
聊完机床本身,再说说最容易被坑的砂轮。我最烦那种卖砂轮的销售,一上来就给你推最贵的陶瓷结合剂CBN砂轮,不管你磨的是什么材料、什么工序。去年有个做汽车传动齿轮的客户被忽悠,买了一套十几万的CBN砂轮,磨普通45钢调质件,结果磨出来的零件表面全是烧伤纹路,拆下来一看,砂轮的线速度被设到了80m/s——45钢根本扛不住这个磨削速度,这不纯纯浪费钱吗。
其实砂轮的匹配逻辑特别实在:你磨20CrMnTi渗碳淬火件,硬度HRC60,用粒度80#的陶瓷砂轮开粗效率高,但精磨的时候磨粒钝化快,容易在表面留下螺旋纹;反而换个粒度120#、结合剂带一点弹性的树脂结合剂砂轮,最后留0.01mm的精磨余量,走刀速度降到0.5m/min,出来的表面粗糙度能稳在Ra0.05,还不容易烧伤零件表面。
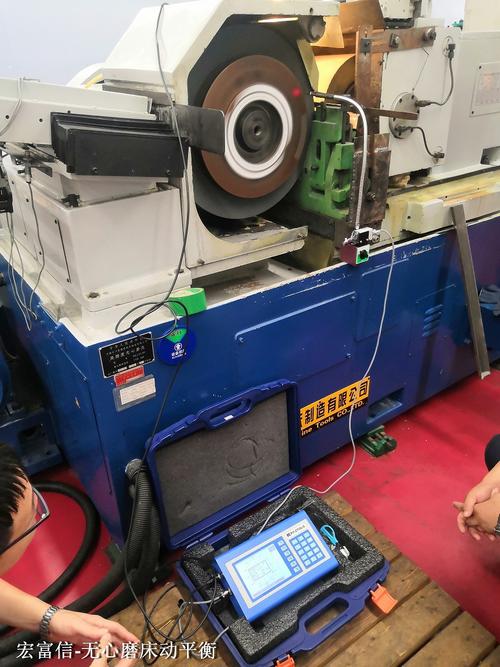
很多人还忽略砂轮的动平衡。新砂轮装上去,只做一次静平衡就上机,磨个半小时砂轮掉了点砂,平衡就变了,磨出来的工件就会有规律的振纹。现在好一点的磨床都带在线动平衡头,但很多操作工嫌麻烦,每次换砂轮就按一下启动,根本不看平衡值是不是达标。
问:磨床在线动平衡到底要做到多少数值,才不会影响工件表面质量?
答:通常控制在剩余不平衡量≤0.5μm就足够满足大部分精密外圆磨削的需求,这个数值是可以通过机床自带的动平衡仪读数查到的,不是靠手感估的。如果你磨的是要求极高的液压阀芯、航空液压轴,最好把这个值压到0.2μm以内——别觉得麻烦,你要是因为振纹导致一批零件报废,损失的钱够你做几百次动平衡。
那些写在说明书里、但没人告诉你的调试细节
干的时间久了你就会发现,真正决定磨床加工精度的,从来不是那些写在宣传册上的亮眼参数,而是没人愿意耐心抠的小细节。我把这么多年踩坑攒的经验列几个,都是照着做就能立竿见影的:✅ 尾座顶尖的压力不是越大越好。很多操作工怕工件飞出去,把尾座的气缸压力调到最大,结果工件被顶弯了,磨出来的轴中间细两头粗,圆度再怎么调都不对。通常磨直径20mm以下的细长轴,顶尖压力控制在150N-200N就够了,太大会顶弯工件,太小了工件会打滑,磨出来的表面有划痕。
✅ 冷却液的浓度别太高也别太低。很多厂子的冷却液就是自来水兑一点乳化液,浓度测都不测,磨出来的工件表面有锈斑,砂轮堵塞得快,寿命直接砍半。通常磨淬火钢的话,乳化液浓度控制在8%-10%,还要定期过滤掉里面的磨屑,别让里面混着金刚砂颗粒来回磨。
✅ 别刚开机就磨精密零件。很多操作工早上一来,开了机床就上工件磨,根本不管机床的热稳定。磨床的主轴从冷态到热平衡,大概需要30-40分钟,这时候主轴的温度变化会导致主轴轴心飘个几微米,你刚开机磨的前10件零件,尺寸全是散的。正确的做法是开机后让主轴空转40分钟,把导轨、主轴的温度升上来,再开始上精密件。
我之前遇到过一个操作工,每次开机就急着磨,说赶产量,结果一上午报废了二十多件阀芯,算下来小两万块没了,还耽误了交货期。你说这是图啥呢?40分钟的空转时间,泡杯茶刷会儿手机就过去了,非要抢那点时间,最后赔的钱够他拿好几个月奖金。
很多人觉得进口磨床就一定好,其实不然。瑞士的斯图德、德国的克林贝格确实精度高,但你要是不会调,买回来也就是个贵点的摆设。我见过有人花三百多万买的进口磨床,因为地基没做好,旁边的空压机一开,磨出来的零件圆度飘1微米,最后花了十几万重新做隔振地基,才把精度稳下来。
其实磨床这东西,从来不是什么黑科技。你把每个小细节抠到位,哪怕是一台用了十年的老磨床,也能磨出达到微米级精度的零件。
反过来,你要是抱着“买好机床就能出好零件”的心态,花再多钱,最后也得在精度上栽跟头。
上周那个苏州的老板,后来给我发消息,说现在他们的磨床班专门定了个规矩:每天开机先热机40分钟,换砂轮必须做动平衡,每两小时测一次顶尖压力。现在磨出来的阀芯,圆度稳在0.1微米以内,客户那边的退货率直接降了90%。
挺好。