铣床旁的铁屑、杂音和没人说透的加工细节
2026-10-24 03:42:44 作者:网编
分类:文章
刚推开门就被铁屑味扑脸。不是那种刺鼻的机油味,是混着切削液凉丝丝的、带着点金属焦糊的味道,顺着通风管飘满整个2号车间。脚边偶尔滚过两卷银灰色的钢屑,踩上去脆响,是刚才那台老机床切下来的。
被大家摸得发亮的主轴头
我站在老周的机床边看他换刀,他指尖蹭过主轴头的端面,那层原厂的蓝漆早磨没了,露着底下发乌的铸铁,被几十年的手掌蹭得泛着哑光。换完刀他掏出百分表,吸在床身导轨上,表针抵在主轴的端面上,摇了一圈手柄,眼睛盯着表针看。差个0.02丝都得停下来调。
说真的,我刚学的时候觉得这都是瞎讲究,直到上次帮着铣一块45号钢的定位块,主轴径向跳了0.03丝,铣出来的面摸上去能感觉到细密的纹路,装到夹具上的时候,两个孔的同轴度超了0.1,整批32件全磨掉重做,那天加了三个小时班,手上的切削液洗了四遍还有味。
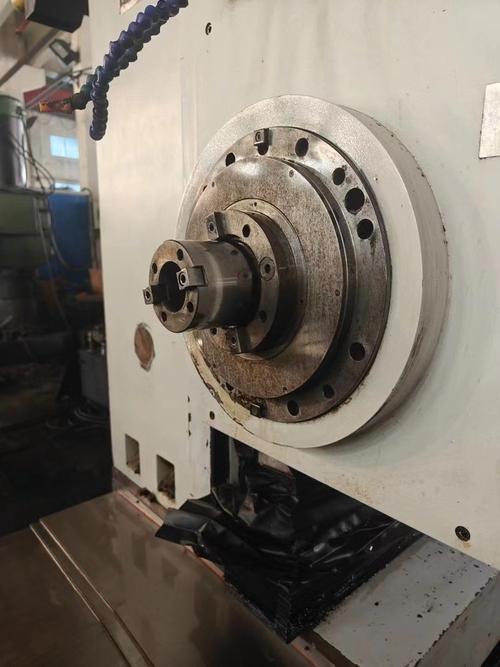 车间卧式铣床主轴头磨损细节实拍
很多人觉得铣床就是个转着刀往下切的铁疙瘩,根本没什么技术含量。错了。主轴的径向跳动、轴向窜动,才是决定铣出来的面能不能用的核心。通常新机床的出厂精度是控制在0.01毫米以内,用个五六年的老机床,只要平时保养跟上,能稳在0.02的精度。要是导轨缝里堆了铁屑没清,那精度掉得比啥都快——上次有个新来的徒弟,清完导轨忘了把压板螺丝拧紧,铣出来的面斜了0.3毫米,整批零件直接当废铁卖了。
别信那些说铣床精度全靠出厂调校的鬼话,你平时保养偷的懒,最后全要在加工精度上找回来。
铁屑的形状从来不是随机的
老周蹲在机床边,眼睛扫一眼排屑槽里掉出来的铁屑,就知道转速进给对不对。我刚开始不信,直到那次看他带的徒弟铣铝件,出的铁屑全是碎成渣的铝粉,飘得满车间都是。老周走过去把转速从3000转到1800,进给调大了一点,没两分钟,排屑槽里就掉出来一卷卷薄得像蝉翼的铝屑,顺顺的,不粘刀,也不冒烟。
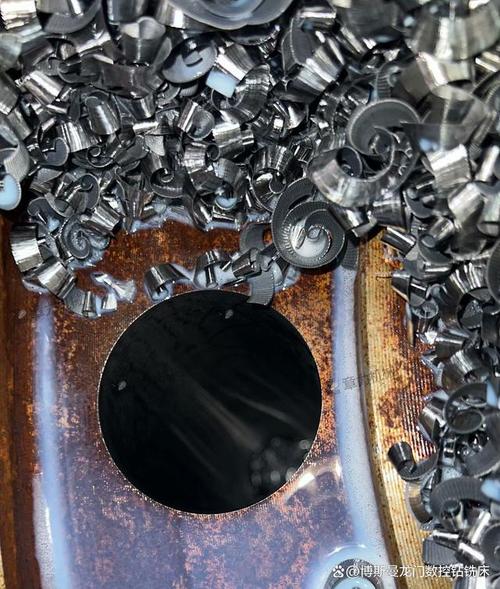 立式铣床铣削45号钢产生的不同形状铁屑对比
“你以为那些铝粉是随便飘的?”老周拿扳手敲了敲机床的床身,”转速高进给慢,刀在材料里硬磨,不冒烟才怪。刀容易烧得发蓝不说,那铝粉吸进肺里,半辈子都排不出去。”
切削三要素从来不是课本上的死数字,是跟铁屑形状、刀具寿命、加工精度死死绑在一起的现场经验。比如铣硬钢的时候,出那种短碎的暗灰色铁屑,就说明材料的硬度够,进给不能太猛,不然刀直接崩在材料里,拆都拆不出来。要是铣铝的时候出那种粘糊糊的带状屑,那铁定是切削液没开够,粘在刀面上把加工面拉出深沟,磨都磨不平。
之前有个朋友跟我说,铣床不就是切得多就效率高?我听完直接拉他到车间看了半小时。你硬扛着大进给切,刀的寿命掉一半,表面粗糙度差两个等级,算下来换刀的时间、返工的时间,比省下来的那点加工时间多得多。图啥呢。
那些跟普通人有关的零件
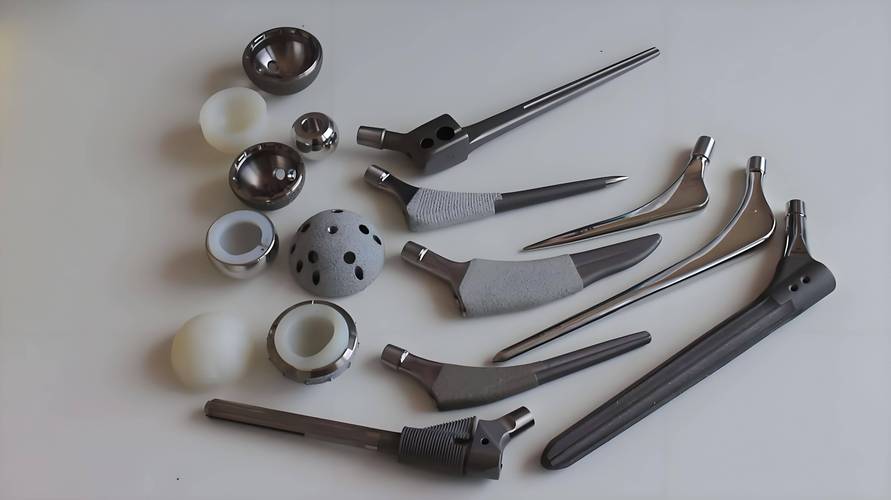 那些跟普通人有关的零件
很多人觉得铣床是离自己很远的工业设备,其实你身边好多东西,都是从它刀下转出来的。
上周给客户打样的那批无人机云台安装板,就是老周用他那台18年的老铣床铣的,三个安装孔的位置差控制在0.02毫米以内,客户拿到手说比之前在别家做的顺多了,转云台的时候没有一点卡顿。还有小区门口那家做定制金属钥匙扣的店,那个字牌的边缘,就是用小台铣走出来的,没有毛刺,摸上去不划手。
现在总有人说数控铣床要把普通机床全淘汰了,哪有那么快?小批量的零件,要改个工序、调个尺寸,老周站在机床边,手动摇两个丝杠就调完了。换程序的数控机床上,光找刀、对刀就得花十分钟,遇到急件,老铣床的效率比数控的还高。
当然也有头疼的事。老周今年58了,再过两年就退休,他那台老铣床,现在还没人能接得下来——不是不会开,是摸不准什么时候该进给快一点,什么时候该慢一点,切到材料硬皮的时候要怎么抬刀。这些东西,说明书上不会写,得在机床边站个三五年,手上磨出茧子了,才能摸得准。
下班的时候我绕到老周的机床边,他已经把主轴头擦得干干净净,导轨上抹了新的润滑油,铁屑全扫到了旁边的铁屑箱里。我摸了一下机床的床身,凉丝丝的铸铁,被几十年的手磨得发亮。
车间里的铣床还在嗡嗡转,切削液顺着主轴往下滴,在接油盘里积成小小的一滩。没人会特意给这些老机器写什么传记,但是你手里用的每一样带金属棱角的东西,大概率都曾在某台铣床的刀下,转过那么几圈。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
铣床旁的铁屑、杂音和没人说透的加工细节
文章链接:https://m.zystgy.cn/a/62600