操作员蹲在地上骂街。
刚焊完的1200个铝壳,气密检测漏了47个。
他拿着设备厂家给的参数表翻来覆去看,1000W功率,3m/min焊接速度,离焦量0,跟参数表上写的半毛钱差别都没有,怎么就漏成这样?
说实话,这种场景我们见太多了。
为什么你照着参数表调的激光焊接,一到批量就拉胯
很多人对激光焊接的认知,还停留在“拿设备厂给的参数,照着输进去就能焊出合格件”的阶段。
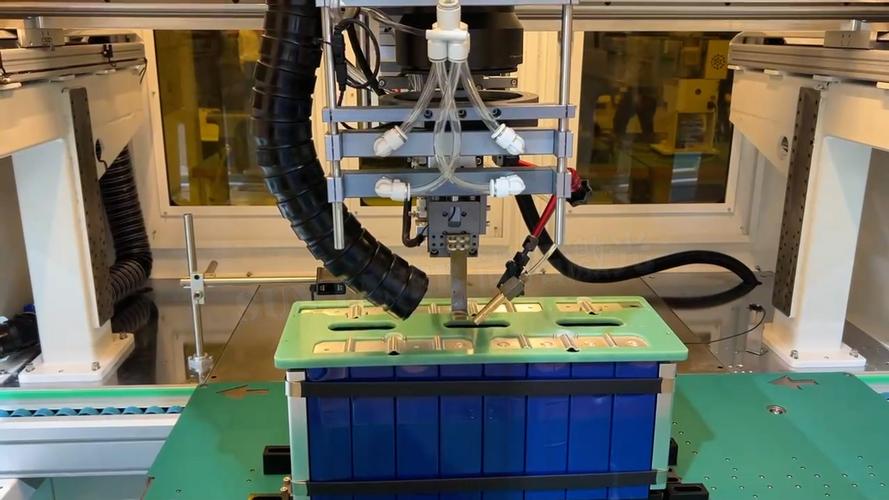
实验室里的参数表,是在恒温恒湿、镜片全新、保护气纯度99.999%的理想环境下测出来的。真拉到生产线上,连续开两个小时,保护镜片沾了点铝蒸汽凝结的渣,实际到达工件的激光功率能掉15%——这时候你再按原来的参数焊,熔深不够,焊缝中间有个未熔合的小缝隙,气密测试肯定漏。
问:我每次换班都擦保护镜片,怎么还会出现功率衰减?
答:别光擦正面——连续焊接铝合金的时候,如果保护气的吹送角度不对,金属蒸汽会顺着镜片座的缝隙钻到镜片背面,你擦正面根本碰不到积碳。通常连续焊满8小时,背面的积碳能让实际输出功率掉20%左右,这是很多工厂的隐性损耗,从来没人写在设备说明书里。
别信什么“免维护激光焊接头”的宣传。
上个月帮一个珠三角的pack厂调线,他们之前用的普通圆柱气嘴,焊接飞溅时不时沾在工件表面,整体良率卡在92%上不去。换了个带侧吹分流结构的气嘴,把焊缝周围的金属蒸汽直接吹走,当天良率就冲到98.7%。💡 就这么个小零件,比调半小时激光功率有用多了。
别光盯着熔深,密封焊最怕的是“看不见的裂纹”
我见过太多刚入行的工艺员,调激光焊接参数就认一个死理:熔深够深,焊缝就够结实。
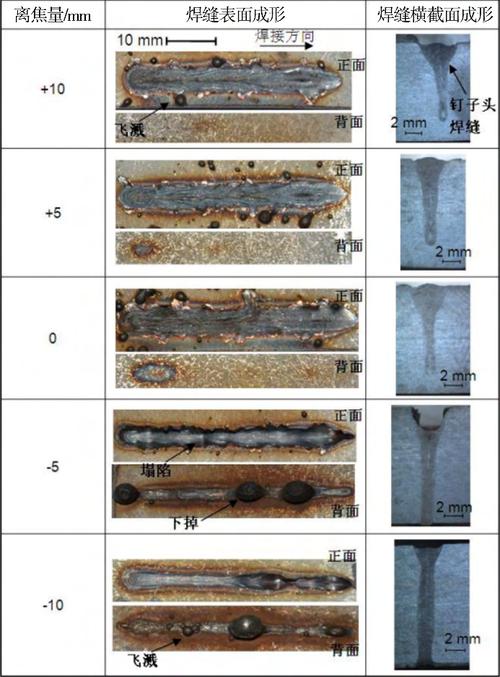
调完参数拿个凿子敲焊缝,敲不断就算合格,根本不管焊缝内部的情况。尤其是焊6系铝合金的时候,激光焊接的冷却速度极快,热影响区很容易出晶间微裂纹——当时看着焊缝平整光滑,充完气压差测试,可能过个两三天,裂纹慢慢延伸到焊缝表面,就开始慢漏。
去年碰到个更夸张的客户。
他们为了提生产节拍,直接把焊接速度从2.5m/min提到4m/min,算下来每小时能多焊120个壳体,省了12%的时间成本。结果卖出去的车过了半年,陆续出现电池包漏液的问题,拆下来一看,全是焊缝上的微裂纹在慢慢渗电解液。算下来赔的售后费用,够买3台全新的激光焊接机。❗
问:做动力电池壳体的密封激光焊接,熔深控制在多少才不会出现裂纹?
答:通常针对2mm厚的6系铝合金壳体,熔深控制在板厚的30%-40%就足够了。别追求全熔透——全熔透的时候,焊缝的凝固应力刚好卡在铝合金的裂纹敏感区间,哪怕你保护气吹得再干净,也有不小的概率出微裂纹。而这个熔深对应的焊缝强度,完全能满足10kPa的气密测试要求,还能把裂纹出现的概率压到最低。
密封焊要的从来不是“焊得越结实越好”,是要连续、致密、没有孔隙的熔合层。你熔深再深,里面藏个头发丝细的微裂纹,气密测试就过不了,后期出问题的售后成本,是你省那点节拍成本的几十倍。
那些设备销售不会告诉你的激光焊接隐性成本
说实话,我们刚上第一台激光焊接机的时候,算预算只算了设备采购费、电费,结果第一个月花的钱,比设备当月的折旧还多。
保护镜片因为气嘴角度不对,被飞溅打坏了27片,每片300多;侧吹的气嘴堵了拆下来洗,前后停线3次;甚至因为激光头的跟随精度没调好,把工装的定位销撞歪了,整整修了2天。
这些钱,销售签合同的时候一个字都不会提。
✅ 保护镜片的月度耗材成本,通常是设备采购价的0.3%-0.5%,别觉得是小钱,一年下来的耗材钱,够你换个全新的高功率焊接头。
✅ 除尘系统的风量要配够,别为了省点电费把除尘开小了。车间里飘的焊烟沾在光学镜片表面,会让镜片的老化速度快3倍。
✅ 定期校准激光功率,别等焊坏了半批工件才发现功率不对。通常每两周拿功率计测一次实际输出功率,每次10分钟,能省掉90%的批量质量问题。
问:我们厂之前用的是脉冲激光焊接,现在想换连续光纤激光,要注意啥?
答:别上来就把之前脉冲焊接的参数直接搬过来——连续激光的热输入是同功率脉冲激光的3-5倍,你原来焊1mm板用的脉冲参数,换连续激光的话,功率至少要砍一半,不然直接会把板材烧穿,焊缝边缘的热影响区宽到能把板材的强度拉掉30%。
上次回苏州那个厂,看到他们把激光焊接工位的参数表贴在墙上。
不是设备厂家给的那种印在宣传册上的理想参数,是他们连续跑了3个月,摸出来的实际生产值:焊接速度多少的时候功率不会飘,气嘴要离焊缝表面多少距离,保护镜片多久换一次,功率计每两周测一次的偏差值要补多少。
做激光焊接从来不是什么玄学。
别总想着找什么“最优参数”,适合自己生产线、能稳定跑批量的,就是好参数。