推开车间的门,机油味裹着砂轮的焦味扑脸。台钻的手柄还留着刚操作完的余温,夹头里卡着的那根刚拆下来的废钻头,尖上崩了个小豁口,横刃磨得歪歪扭扭——是早上徒弟钻45号钢板的时候,忘了开冷却液硬磨坏的。
别拿钻头当随便磨尖的铁棍子
我当时攥着那根废钻头敲了敲他的安全帽。
多大的人了,连基本的参数都记不住就敢开机?
标准麻花钻的横刃斜角通常在50度到55度之间,两个主切削刃的长度差不能超过0.02毫米——差一点,钻出来的孔就会扩径,要么就是斜得没法看,后续铰孔都救不回来。
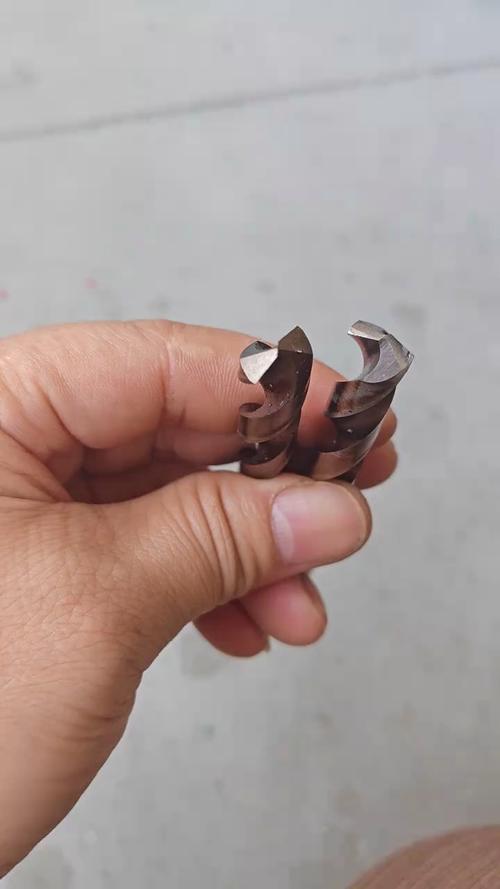
你别小看那道横刃。很多人磨钻头的时候只磨两个后刀面,把横刃留得老长,钻的时候一半的力都耗在横刃的挤刮上,台钻电机嗡嗡响得震耳朵,进给压都压不动,没十分钟尖就烧红了,不崩才怪。
说实话,我刚当学徒那会,为了磨出对称的切削刃,在砂轮旁站了整整三天,磨废了二十多根旧钻头,师傅才点头说”勉强能看”。哪像现在的年轻人,刷两个短视频就觉得自己会磨钻头了,上手就钻硬料,不出问题才怪。
一根合格钻头的磨制,比你想的磨人
很多人以为钻头就是拿圆钢在砂轮上蹭尖就行。
根本不是。
首先原材料就得选对。加工普通钢材的钻头,用的是含钨、钼成分的高速钢棒,要先经过淬火回火,硬度通常能到HRC62上下——太硬了脆,一磕就崩;太软了不耐磨,钻两个孔尖就磨平了。
然后是开排屑槽。小规格的钻头是用专用轧辊热轧出来的,红热的钢棒从轧辊缝里挤过去,两道螺旋槽一次成型;大规格的钻头就得靠数控铣床铣槽,槽的深度、螺旋角的误差不能超过0.01毫米,不然排屑的时候铝屑、钢屑卡在槽里,转两圈就把钻头扭断。

最磨人的是钻尖的刃磨。两个后刀面的后角要控制在8度到12度之间,还要保证两个切削刃的径向跳动量不超差。我之前在工具厂看磨钻尖的工序,老师傅戴着放大镜,把钻头顶在砂轮上,手的力度轻到像捏着一根针,磨三秒就拿下来对着灯光看对称度,稍微差一点就重新修。
上次有个合作的小厂给我送了批便宜钻头,我拿在手里掂了掂,磨尖的地方两个刃一高一低,当场就给退回去了——这种钻头装在加工中心上,钻出来的孔全是歪的,一批零件废下来的钱,够买十根好钻头了。
你日常接触的东西,多半沾过钻头的光
别觉得钻头是车间里离你很远的东西。
你家墙上挂空调的那个孔,是安装师傅拿冲击钻配的合金钻头钻出来的;你戴的金属框架眼镜,镜腿和镜框连接的那两个小孔,是用直径1.2毫米的微型钻头钻出来的;甚至你开的汽车,发动机缸体上通润滑油的油道孔,全是定制的深孔钻头一口气钻出来的。
不过话说回来,不同的工件配的钻头根本不是一回事。钻软铝件的钻头,螺旋角要做的大一点,槽还要抛光,不然软铝屑粘在槽壁上,越积越多直接把钻头憋断;钻硬铸铁的钻头,切削角要磨得更钝一点,不然刃口太脆,碰上铸铁里的硬砂点直接崩尖;钻深孔的钻头,中间还要打两个内冷孔,高压切削液从孔里直接冲到切削刃上,把热量和铁屑一起冲出来,不然钻到孔中间,热量散不出去,钻头直接烧熔在孔里,整个零件都得报废。
我之前在汽配厂见过一次内冷钻头的加工现场。一根直径10毫米的钻头,要钻150毫米深的油道孔,以前用普通钻头,钻进去50毫米就得退出来排屑,反复三四次才能钻到底,一根孔要花两分钟;换了内冷钻头,一次进给直接钻到底,二十秒就完事,效率翻了好几倍。
现在车间的台钻又响了。
徒弟这次记得开冷却液,压进给的速度慢了半拍,切下来的钢屑卷成均匀的小螺旋,顺着排屑槽滑下来,落在工作台的铁屑盘里,叮当作响。
那根刚换上去的新钻头,尖亮得很。