上个月刚帮隔壁汽配厂擦完屁股。
他们那批差速器齿轮,就是公差配合拍脑袋选的,整批1200件,装上去要么转不动卡得死紧,要么旷量晃得像要散架,光返工重配的人工加料钱,算下来快28万。
说出来没人信,他们设计部的图纸上,轴和孔的配合写的是标准的”H7/g6″,单看数值挑不出半分错。坏就坏在,他们压根没算过自己车间的实际加工能力。
谁也别笑话谁。我刚入行那会,第一次独立画输送线滚筒的装配图,照着教材抄了个H9/d9的间隙配合,零件拉回来当天,装配班班长拿着扳手堵在办公室门口,说我选的配合,滚筒套进去能直接当溜溜球甩。
真的。机械这行,公差配合从来不是教材上印的那几行查表数字。是真金白银砸出来的经验。
别抱着教材死抠,加工能力才是选公差配合的根
很多刚入行的设计,上来就翻机械手册,基孔制基轴制背得滚瓜烂熟,公差带代号写得工工整整。但他们忘了最核心的前提:你选的公差带,得是你自己的车间能稳定、经济加工出来的。
比如你车间的普通卧式镗床,批量加工100mm直径的孔,通常能稳定达到的经济精度是IT8,你非要给个IT7的孔公差,那一半的零件要上内圆磨床精修,单件加工成本直接翻3倍。

我之前碰到个刚毕业的设计师,在图纸上给200mm的孔标了IT6的公差,工艺员拿着图纸找他,说我们车间的磨床最大加工直径才160mm,200mm的孔要磨的话,得拉去外委加工,单件加工费从12块涨到180块。他还振振有词,说配合需要这个精度。最后拉去实际测了下使用场景,那个孔就是穿个固定的定位销,根本不需要这么高的精度,最后把公差放宽到IT9,零件装上去一点问题都没有,成本直接降了90%。
问:我明明按照手册选的IT7级孔,为什么车间加工出来超差率快40%?
答:别光看手册上的经济精度表,那是理想状态下的新设备、新刀具、恒温车间的加工能力。你得拉着车间工艺员蹲在设备旁边测3天的连续加工数据——比如用了10年的旧镗床,主轴间隙磨得快超差,哪怕新换的硬质合金刀具,加工出来的孔径波动比新设备大0.02mm,你硬卡IT7的公差带,不超差才怪。
很多人有个误区,觉得公差带越严,零件质量越好。错。我之前见过一个做医疗设备的客户,把传动丝杆的配合公差从H7改成了H6,零件成本涨了40%,结果因为车间装配环境温度波动大,夏天装上去的轴承,冬天直接卡滞转不动,最后又改回原来的公差带,加了个简单的热补偿结构才解决问题。
真的,没必要。精度够就行,多出来的公差要求,全是给供应商送钱。
基孔制不是万能的,选反了能省一半的精加工成本
教材里写得明明白白,优先选基孔制,因为孔加工难,轴加工容易。这话本身没毛病,但绝对不是所有场景都要硬套。基孔制从来不是放之四海而皆准的标准选项。
比如你做批量生产的冷拔钢轴,本来就是定尺拉出来的,直径公差稳定在IT7,你非要选基孔制,把孔的公差定死,那孔从IT9往上磨到IT7,每一件的加工时间多20分钟,为什么不直接选基轴制?轴的尺寸本来就稳定,根本不用额外加工,孔的公差往宽松了靠,加工效率直接提上去。
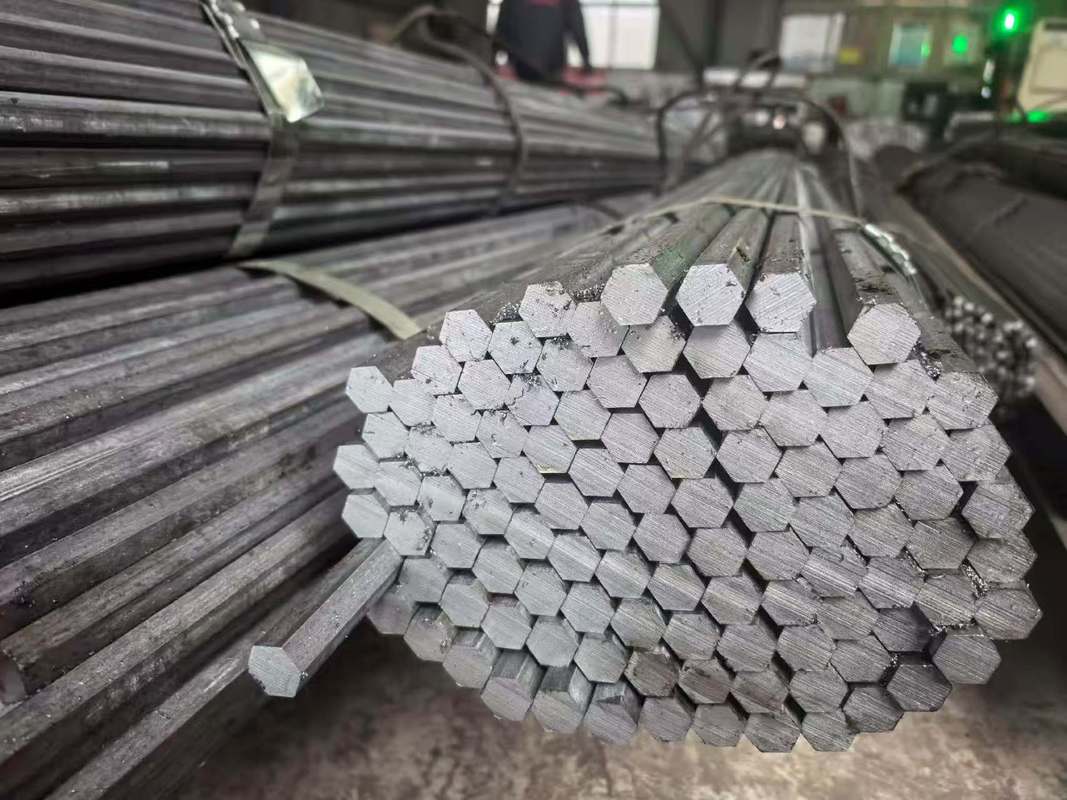
我之前跟那个刚毕业的设计师掰扯过半小时,他拿着教材跟我讲优先基孔制的原则,我让他算完加工成本再来跟我聊。后来他们把原来的基孔制改成基轴制,单台设备的加工成本降了1200块,一年做2000台,省下来的钱够给整个设计部发年终奖了。
问:为什么老师傅总说,批量生产优先选基轴制,单件小批量才用基孔制?
答:你算笔账就全懂了。批量供货的冷拔钢、异型材,本身就是按定尺公差轧制出来的,直径尺寸稳定在IT7级。你如果硬选基孔制,所有的轴都要按孔的公差配磨,每根轴都要上外圆磨床走一遍,1万件的话,光磨床的工时费就够买半套新的冷拔生产线。反过来,轴的尺寸本来就稳定,你只需要把孔的公差带选对,镗孔的时候直接加工到目标尺寸,根本不用额外磨轴,省下来的钱全是实打实的利润。
❗ 别在批量生产的时候硬套基孔制的老经验,你算下来的每一笔加工账,最后都是真金白银的成本。
别等零件装不上了才想起,实际工况比图纸公差重要100倍

很多人选公差配合的时候,翻完教材查完表就完事了,压根不考虑零件装上去之后的实际使用环境。实际工况对公差带的修正要求,永远比教材上的静态数值重要。
比如在北方户外用的设备,冬天零下20度,夏天零上40度,配合的两个零件一个是钢,一个是铝。通常钢的线膨胀系数大约是11.5e-6/℃,铝是23e-6/℃,100mm的配合长度,温差60度的话,孔径和轴径的尺寸差能变出来0.07mm。你要是按20℃常温下选的过盈配合,冬天直接把轴涨裂,夏天旷量能晃出异响。
💡 很多新人容易忽略的细节:如果两个配合零件的材料线膨胀系数差得大,选公差带的时候必须把全温度区间的热胀差算进去,别光盯着20℃常温下的尺寸值。
再比如动载荷的场景,破碎机的锤头销轴,你要是选间隙配合,机器一振动,销轴就来回窜,不出半个月就把孔磨成椭圆。我之前在矿山上见过,破碎机的销轴配合选的H9/h9,结果3天就磨废了,后来改成H7/k6的过渡配合,加个简单的轴向挡圈,用了2年都没换。
还有需要经常拆卸的场景,你要是选过盈配合,拆的时候气焊烤半天,零件都烤变形了,还是拆不下来。比如模具的导柱导套,本来就是要经常拆下来修模的,选个H7/s6的过盈配合,每次拆都要费半天劲,生产效率直接掉一半。我见过最离谱的设计,把模具导柱的配合选成了H7/s6,过盈量有0.03mm,第一次装的时候,导套直接压裂了,模具钳工追着设计跑了三层楼。
说这么多,不是说教材上的公差配合知识没用。是你得知道,那些印在课本上的数字,是给你搭个基础框架,真到车间里,你得摸着设备的脾气,算着零件的成本,盯着实际的工况,才能选对那个不翻车的公差带。
毕竟,图纸上的0.01mm的误差,最后都是要真金白银填坑的。