上周帮徒弟调数控车,他拿刚车完的45钢轴往检验台一扔,说“这表面光得能当镜子,肯定合格”。我拿粗糙度比对块蹭了蹭,指尖一搓——得,Ra3.2都不到,离要求的Ra1.6差了快一倍。
车间里最容易踩的认知坑
很多干了五六年的操作工都有个误区:零件表面越亮,表面粗糙度就越好。别信。我见过太多刚出机床的零件,亮得能照见人,拿粗糙度仪一扫,数值比要求高了两倍都不止。那种亮根本不是真的低粗糙度,是切削过程中高温把金属表层烤化了一层,顺着刀具走刀方向铺成的连续光膜,膜下面藏着的是材料撕裂出来的、深度可达几微米的微小凹坑。装上去跑不了俩月,磨损失效是常事。
别信手摸,别信眼睛看,现在车间里通用的检测方式,就是拿触针式粗糙度仪,以0.8毫米的采样长度扫过零件表面,把那些肉眼看不见的高低起伏算成对应的Ra值。这个数值没有什么玄学,就是取样长度内,轮廓线上所有点到中线的距离绝对值的平均值,通常保留一位小数。
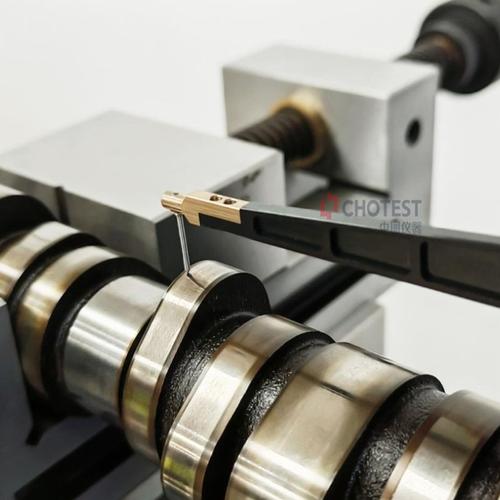
刚入行的时候我也觉得这指标太教条,直到跟着师傅拆过一台刚跑了两千小时的液压马达——配流盘的表面粗糙度比图纸要求差了0.8微米,整个盘面上磨出来一圈细密的沟槽,系统压力掉了快三分之一,换一套配件小两万。从那之后我再也不觉得这是纸面数字。
零点几微米的差别,卡在哪
很多人觉得,不就是表面那点凹凸吗,至于卡得这么死?至于。同样的机床,同样的切削参数,徒弟开车床的时候卡盘没锁紧,转起来带着主轴晃个几微米,走刀留下的纹路深度就差出0.4微米。看着完全没区别,装到液压泵里,密封件跟轴配合的地方,微观上的凹凸会把密封唇磨出细小的缺口,用不了多久就开始渗油。
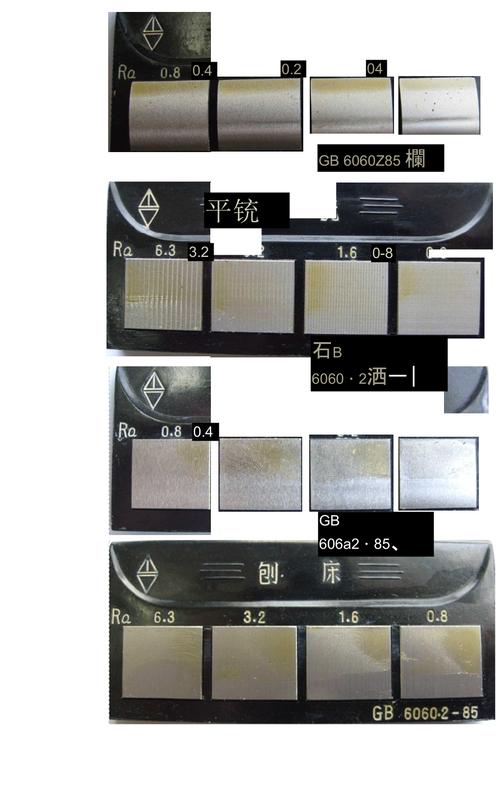
我们通常会把不同加工方式做出来的表面粗糙度做成标准样块,从Ra12.5的粗铸件,到Ra0.1的镜面磨件,一排摆在检验台上,新员工上来第一件事就是闭着眼摸,建立对粗糙度的肌肉记忆。毕竟仪器再准,也得人先知道什么样的表面才是合格的。
说穿了,所有你在加工时偷的懒——刀具钝了不换,切削液冲得不到位,机床振动没消掉,最后都会变成零件表面的微观起伏。没有什么“差不多就行”,差0.1微米,可能就是零件能用十万公里和一万公里的区别。
它跟你日常用车的关系,比你想的近
别觉得这是车间里离普通人很远的东西。你开车时踩刹车觉得踏板抖,很多时候不是刹车盘变形了,是盘片在长期摩擦下,表面的粗糙度分布磨不均匀了,微观上的高低差带来的振动顺着卡钳传去踏板上,修都不好修,严重了就得换整套盘。
还有发动机的缸套内表面,粗糙度控制是个特别微妙的平衡。太光了存不住机油,活塞环跟缸壁干磨,两万公里就可能拉缸;太糙了机油存太多,油耗能涨两个多,还容易积碳。现在新机型用的平台珩磨工艺,就是为了把缸壁表面的纹路做成特定的网状,既能存住油,又不会带来额外的摩擦阻力。
上周那个徒弟,昨天给我发消息,说现在每车完一件,都要拿粗糙度仪扫三个点,再也不拿“看着亮”当合格标准。其实搞机械的都懂,所有藏在微观表面上的细节,最后都会在实际使用里露出来。没有什么玄学,就是你对那0.1微米上不上心的事。