上周蹲在通州的机加工车间帮师傅调气缸,指尖沾的切削液半天没洗干净。
新来的徒弟捧着图纸蹲在旁边,问我是不是把管径选大一号,就不会出问题。
我没直接答。指了指墙角那根漏了三次的8mm气管——就是他上个月选的,本来该走6mm的支路,他怕气不够,硬换了粗管,结果管路过长,弯头堆了一堆,末端压力掉了0.2MPa,夹紧气缸没力,上次铣铝件的时候工件直接被甩出来,蹭得刀塔上全是铝屑。
管路不是越粗越好
说实话,我刚入行的时候也犯过这错。总觉得余量留得越大越保险,结果空压站的能耗上去了,设备响应还慢了,两头不讨好。
弯头、接头、管路长度带来的压降,是新手最容易漏算的部分。通常一个90度快速接头的压降,相当于两米同管径的直管段,要是管路上堆了三四个弯头,哪怕管径选得再粗,末端的实际压力也会比你在软件里算的低一大截。

上次给汽配厂改线,原来的管路从空压站到工位走了35米,中间拐了六个弯,末端的压力比主管低了0.3MPa。一开始负责设计的小伙子说管径够粗,不可能有问题,结果拆了管路才发现,里面积了半管的冷凝水,堵得快没通径了。后来把管路重新走,减少了三个弯头,在最低点加了自动排水阀,末端压力直接回到了正常区间,气缸动作的力道一下就稳了。
真的。别信软件里的理想模型,车间里的实际情况,永远比你屏幕上的曲线复杂。
阀岛的安装位置藏着大学问
以前的老车间,所有电磁阀都塞在电柜里,离执行元件最远的地方有二十多米。气从阀里出来,要顺着十几米的管子爬到气缸里,动作慢不说,管子里存的压缩空气一放,嗡嗡的震得整个线体都响。
现在做新线,没人再把阀堆在电柜里了。阀岛直接贴在气缸旁边,离得越近,响应越快,能耗越低。
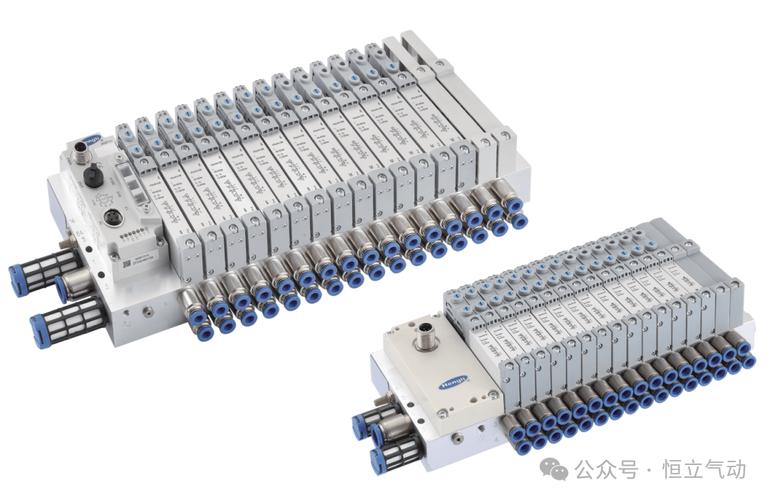
去年改的那条焊接线,原来的控制阀离焊枪的驱动气缸18米,换焊枪的动作要0.3秒,整线的节拍一直上不去。后来把阀岛移到焊枪的支架旁边,距离缩到40厘米,动作时间直接降到0.08秒,整线每小时能多跑一百多件活。
别听那些供应商扯什么“要留够检修空间”,你检修多花的那点时间,抵得上整线少跑的那几百件活吗?位置够近,阀岛出了故障伸手就能换,根本不需要拆一大堆护板。
别被“无油”吹得神乎其神
现在行业里总说要全无油气动系统,要零污染零排放。好像谁还用带油雾的气路,谁就是落后。
错了。
你要是在普通的机加工车间,天天有切削液飘在空气里,气缸的密封件天天跟金属碎屑打交道,你非要用无油的干磨密封,用不了三个月就开始漏。上次有个同行图便宜,给客户上了全无油的气路,半年后客户找过来,所有气缸的密封圈都磨出了槽,换一次密封花了两万多,比当初省的那点油钱多十倍。
真正合理的气动设计,从来不是追着概念跑,是匹配实际的使用场景。比如食品包装线接触物料的那一段气路,用无油的元件没问题,后面驱动凸轮、推料的部分,只要气路做了过滤,带点微量的油雾反而能延长密封件的寿命,成本还能降四成。
不过话说回来,这东西离普通人真的不远。地铁门的开关缓冲,小区门禁的自动闭门器,甚至奶茶店的封杯机下压动作,全是气动系统在干活。没人会特意提这些细节,但要是哪天气路的阻尼没算好,门夹了你的包,封杯机压歪了杯盖,你肯定要骂两句。
上周调完那台机床,徒弟把原来的粗管全拆了,按实际压降重新算过管径,走管的时候把多余的弯头全砍了,最后开机的时候,气缸动作脆得很,没有一点拖沓的声音。
师傅在旁边抽了根烟,说这就对了。
气动设计从来不是坐在办公室里对着软件拖两个块就完事的。你得蹲在车间里,摸过管子的温度,听过气缸动作的声音,算过每个弯头带来的损耗,才配说自己做过设计。