“这就是工业原型。”他头也不抬。
不是3D打印的塑料壳子
很多人对这东西的印象,是树脂打出来的光滑模型,喷个银漆,摆在会议室的展架上,给客户讲未来的产品有多酷。
不对。
那种只能看不能碰的东西,顶多叫外观手板。真正能进车间的工业原型,是要扛得住真刀真枪测试的硬茬。
就说上次做的液压阀块原型,没人拿树脂打样——那种材料打16兆帕的压力,当场就得炸成碎块。我们直接拿整根6061铝棒上铣床,先粗铣出外形,再精钻内部的流道,最后手工配磨结合面。老周当时把千分表的吸座往台面上一靠,表针刚碰到阀块表面,突然抖了0.02丝。
“操。”他直起腰,把劳保手套往地上一摔,“刚才最后一刀进给快了,应力没放完,返工。”
旁边的小徒弟还想劝,说这点误差不影响装。老周眼睛一瞪:“等装上去打压力,油顺着缝喷得满台都是,你拿抹布擦?”

那些刚从机床上拆下来的零件带着40多度的余温,表面的刀纹清晰得能数出走刀的次数,没有为了拍照抛出来的镜面,全是实打实的加工痕迹。
攒一台原型要磨掉半盒塞尺
别以为把零件铣出来,拧上螺丝就算完。
铝料铣完会有应力释放,刚加工完的零件看着平,搁在恒温台架上放24小时,就能翘起来0.03丝。我们通常要先铣个半成的坯,搁在车间的通风角晾够时间,等应力释放得差不多了,再上精铣台走最后一刀。
装导轨的时候更磨人。不能拿铁锤硬敲,得垫个铜棒,每敲一下就拿塞尺往导轨和基座的缝隙里塞——塞尺插不进去,才算贴合度够。为了调两个传动滚筒的同轴度,我上次蹲在地上拧了两个小时的调节螺丝,膝盖麻得站起来的时候眼冒金星,外面保安都锁了车间大门,我蹲在地上啃凉包子,那滋味,干过的人都懂。
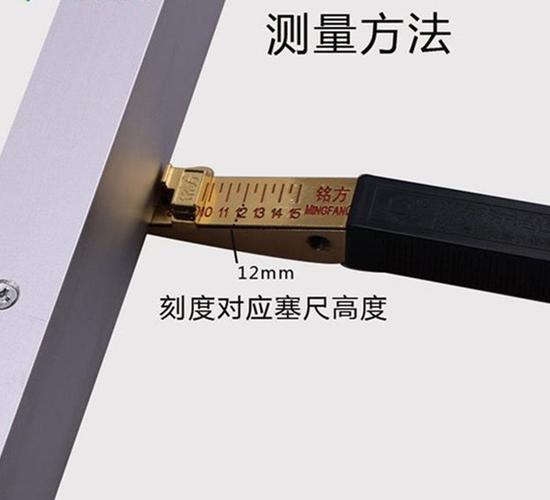
塞尺是薄得像纸的钢片,厚度从0.02毫米到1毫米不等,半盒塞尺用不了三个月,就会被磨得边缘发毛,塞进去的时候卡得哗啦响。
说真的,我之前见过有人图省事,拿3D打印的塑料导轨装在原型上,测试的时候刚转了半小时,塑料件就磨出了一道深沟,整个传动卡得死死的。这种东西拿出去,纯粹是砸招牌。
原型跑废了才是好事
很多人觉得,做出来的原型就得完美,一点问题都不能出。
错。
工业原型存在的意义,就是把所有量产时会爆的雷,提前在车间里爆完。
上次做新能源电池托盘的原型,第一次做满水密封测试,焊缝的位置突然开始往下滴水。旁边的小徒弟慌了,伸手就要拿抹布擦,老周直接按住他的手腕。
“别擦。找漏点,记下来——是焊的时候电流小了,还是坡口开浅了?”
我们那天蹲在托盘边,顺着水流的位置找了二十分钟,最后发现是坡口开浅了两毫米,焊的时候熔深不够。要是等量产了,几万套托盘都焊完了才发现这个问题,那损失的可不是几万块的返工费。
真正的工业原型,是要在车间的测试台架上跑够额定负载的1.2倍,连跑72小时,没异响、没漏油、没变形,才算过了第一关。那些在测试中裂了的焊缝、松了的螺丝、磨坏的密封件,全是给量产排的雷——原型阶段炸的问题越多,量产的时候就越稳。
很多普通人从来没见过这些沾着切削液的原型,但是你开的电动车底盘漏不漏雨,用的工业设备跑的时候抖不抖,最早的底子,都是在这些车间里,被几个老师傅拧了几百遍螺丝、测了几十上百次定下来的。
上周我去车间转,那台之前调了半宿的输送线原型,已经拆成零件送样了。地上留着半片没吃完的凉包子,还有掉在脚边的半张塞尺卡。铁屑还沾在机床的导轨上,没人特意去扫。
毕竟下一块铝料,已经上了虎钳。