刚跨进机加工车间的门,就能看到靠窗那张大工作台。
台面上扔着个拆下来的液压阀块,油泥还没擦。
旁边的蓝光扫描仪亮着冷蓝色的光,镜头对着阀块表面慢慢扫,师傅手里拿着个喷壶,隔几秒喷一下哑光显像剂——黑亮的金属表面太反光,不喷这层雾状的涂层,扫出来的点云全是断点。
急不得。
扫出来的不是三维照片
很多人第一次见逆向扫描,会以为是给零件拍了组多角度照片,拼个三维模型就完事。根本不是。

你看到的屏幕上密密麻麻的小点,每一个都是激光打在零件表面反射回来的坐标,通常一台车间常用的工业扫描仪,单点精度能到0.02毫米上下——差不多是成年人头发丝直径的三分之一,这个数值是公开可查的,不同设备会有浮动。
扫到表面了,内部呢?
阀块上钻的交叉流道,表面的密封槽,还有藏在零件内部的铸造缺陷,靠表面扫描根本碰不到。这时候就得把零件塞进工业CT仓,用X射线一层层扫,把内部的结构也拆成点云导出来。
别以为拿到点云就赢了。
扫的时候角度没摆正,零件挪了半毫米,出来的整个模型就歪了,后面加工出来的件,连安装孔都对不上。
修图比画图费劲
刚入行的年轻人总觉得,逆向工程嘛,把扫出来的点云包个曲面,导成工程图,丢给加工中心就完事。
错得离谱。
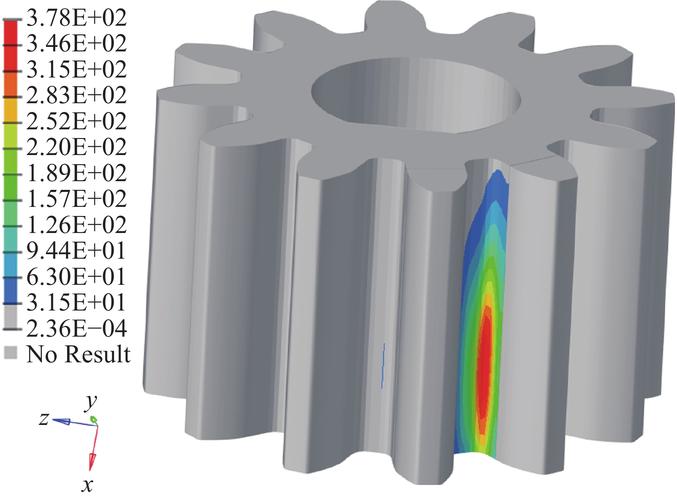
举个最常见的例子。你扫一个用了十年的旧齿轮,齿面早就被磨掉了0.1毫米,齿根处还沾着常年渗进去的润滑油。你要是直接把磨损后的尺寸当原厂设计值做出来,装上去啮合的时候,间隙大得能塞进去一张A4纸,转起来哐哐响,用不了三个月就得打齿。
这时候就得靠老师傅的经验筛点云数据:哪个面是刚加工出来的原始面,哪个位置是长期摩擦磨出来的损耗面,哪个地方是之前维修时焊上去磨平的补丁。
说真的,上次碰到个小孩,拿扫出来的点云直接生成模型,做出来的进给丝杆,两端的轴承位比设计尺寸小了两丝,装上去之后轴晃得厉害,拆下来重新做,光废料就花了小两千。
尺寸对了还没完。
零件是什么材料的?表面淬火层有多厚?配合面的粗糙度是多少?这些东西扫描仪扫不出来,点云里没有。你拿45号钢做个本来应该是渗碳淬火的齿轮,硬度差了三个等级,用半年就磨成光面。
真要把逆向工程做准,最核心的从来不是扫描仪的精度,是磨损面识别的经验。差一点都不行。
不是抄设计,是救急
总有人对逆向工程有偏见,觉得这就是偷人家的技术。
车间里干这行的师傅听了只会笑。
真要抄人家的最新设计,犯得着蹲在车间里对着旧零件扫吗?大部分时候,逆向工程接的活,全是别人眼里的“烂摊子”:用了三十年的老机床,原厂早就破产了,坏了个进给丝杆找不到备件;进口的生产线停了快二十年,一个密封件的尺寸翻遍手册都找不到;甚至还有老客户拿来个爷爷辈传下来的机械钟表,要换个断了的齿轮,连个参考的尺寸都没有。
你总不能因为一个零件坏了,把整台几十万的设备当废铁卖了吧?
对普通人来说,这种技术离得也不远。你手机碎了后盖,维修店找个同型号的旧后盖扫一下,3D打印个匹配的壳子;老相机的皮套磨破了,拆下来扫一遍,复刻个一模一样的新皮套——这些日常能碰到的复刻场景,本质上都是小型的逆向工程。
当然也有边界。
人家花了好几年研发的新结构,你拆回来扫一遍就抄,那是侵权。但对着已经停产几十年的老备件,对着已经公开的旧设备尺寸,把那些快要丢了的制造参数捡回来,给老设备续上几年的使用寿命,这是实打实的本事。
刚才那台扫阀块的机器停了。
师傅把导出来的点云拖进建模软件,对着屏幕上的几个红色标记点皱了皱眉——那是阀块内部流道拐角的位置,之前长期被高压油冲得有点变形。他拿起游标卡尺卡了卡那个位置的实际壁厚,在模型上把流道的拐角半径改回了原厂的设计值。
就这一下,没有哪个软件能自动算出来。
是他干了二十多年,对着上百个同类型阀块攒出来的手感。