那台机器不是网红打印机
他踹了踹旁边那台半人高的设备底座,铸铁的,凉得冰脚,比我家那台消费级3D打印机重得能把人脚面砸穿。
我之前总觉得3D打印就是网上那种打个手办、手机壳的玩意儿,融个塑料丝,层厚通常0.1毫米往上,平台歪了拧两个螺丝就能调。老周听了直摇头,说那是入门级的FDM工艺,跟车间里这台的激光烧结工艺完全是两码事。
金属3D打印的层厚通常在30微米左右,比成年人的头发丝还细。铺粉辊每次推过去,铺的粉层薄得像一层霜,高功率激光跟着模型切片的路径扫过去,扫到的地方金属粉瞬间熔融成固态,没扫到的地方还是松散的粉末。上次有个做文创的小伙子拿了个网红镂空戒指的模型来打,以为越复杂越好,结果打出来直接成了废件——悬空的结构没加支撑,熔完的金属没等凝固就塌了,跟摊在烤盘上的蛋饼似的,连戒指圈都没成型。
最磨人的不是打印,是收尾
好多人觉得3D打印是“按下按钮就完事”,老周每次听见这话都要翻个白眼。打印过程确实不用人盯着,但打完的收尾工序,能把人磨得掉层皮。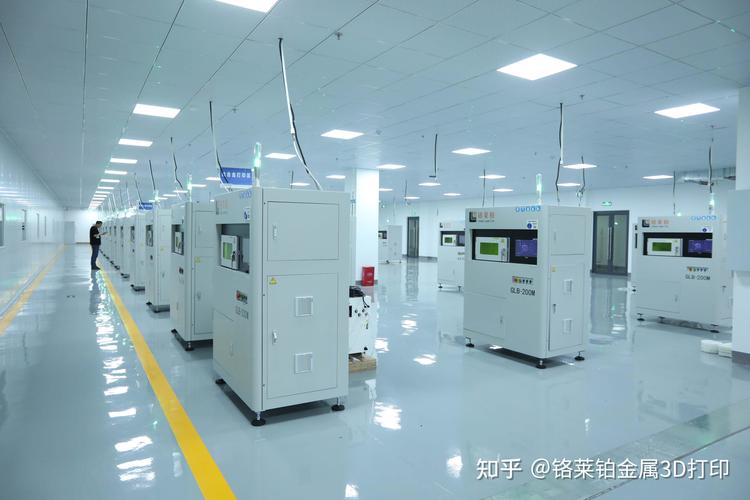
激光每扫一下,材料瞬间从室温升到一千多度,扫完又快速冷却,热胀冷缩攒下的内应力,跟人攒了半个月的加班怨气似的,稍微绷不住就开裂。打印后的去应力工序是整个流程里最不能省的环节——刚打完的零件连带着底下的金属基板,不能直接拆,得整块塞去退火炉,慢慢升温到几百摄氏度,保温几个小时,再跟着炉子慢慢降到室温,把所有应力全释放干净。
我凑过去看过刚出炉的基板,上面密密麻麻插着打出来的零件,跟个长满了金属尖刺的大铁板似的,表面全是粘牢的金属粉,粗得蹭手。拆支撑、喷砂、打磨配合面、再上机床精铣关键尺寸……有时候一个巴掌大的薄壁零件,收尾花的时间比打印时间还长。去年有个刚毕业的小孩图快,打完没等退火就硬掰支撑,结果那个两毫米厚的钛合金零件直接裂了两厘米的缝,小半个月的工全白干,蹲在车间门口抽了三根烟才缓过来。

那些没被吹上天的真实用处
比如航空发动机里的复杂油路零件,之前要把七八个小零件分别铣出来再焊接,焊缝多了容易漏,重量也压不下来。现在直接一体打印成型,没有焊缝,一体成型的油路零件漏液风险比传统焊接件低很多,重量还能轻大约三分之一,这个数据是能在航发的公开技术文档里查到的。
还有车间里的老机床,有些运行了二三十年,原厂早就不生产对应的替换零件了。以前碰到坏的部件,要么整个机床报废,要么找老师傅手工锉,精度还保证不了。现在拿个三维扫描仪把坏零件扫一遍,建个简单的模型,打个尼龙或者铝合金的替换件,装上去就能用,成本连之前的十分之一都不到。
不过话说回来,要是打个直径一米的实心钢块,3D打印的速度比传统车床慢十倍都不止,材料成本还贵得离谱,谁会傻到用它干这个?别听那些营销号瞎扯什么“无人工厂全靠3D打印”,现在车间里七成的活,还是普通机床干得更快更划算。
上周从车间走的时候,老周塞给我个他打出来的小玩意儿——个镂空的迷你钛合金扳手,轻得像个塑料玩具,但是拧个M3的小螺丝完全没问题。我揣兜里走了半站路,摸着表面还没打磨干净的细小金属颗粒,突然觉得,那些网上吹得神乎其神的“未来制造”,从来不是什么飘在天上的概念,就是车间里这些天天跟金属粉、激光头、退火炉打交道的人,一点点磨出来的。