上周三去计量室送校准件。
推开门,冷气直接扑到脸上。穿薄外套的我当场打了三个喷嚏。
计量组的老周头都没抬,指尖指了指墙角叠得整整齐齐的厚棉服,示意我套上。
我裹着棉服缩在旁边的椅子上,看着他对着一排亮闪闪的金属块拧千分尺,突然反应过来——我在车间待了快五年,居然从来没认真搞懂过,天天挂在嘴边的工业计量,到底是在干嘛。
你以为的计量,和车间里真在用的,根本不是一回事
大部分一线师傅对计量的印象,就是拿个千分尺卡一下工件,报个数完事。
我之前也这么想。
直到两年前那批齿轮的事儿。外协厂拉来的一批渗碳齿轮,他们拿着自己厂里的千分尺卡了三遍,说所有参数都卡着公差上限,绝对符合要求。结果拉到我们装配线,往变速箱里一装,跑台架测试的时候,噪音直接比标准值高了2个分贝。拆下来用我们的三坐标一测,齿距偏差超了0.03毫米。
最后查来查去,问题出在他们那把千分尺上——整整十一个月没校准,测出来的所有数值,都系统性偏了0.03毫米。
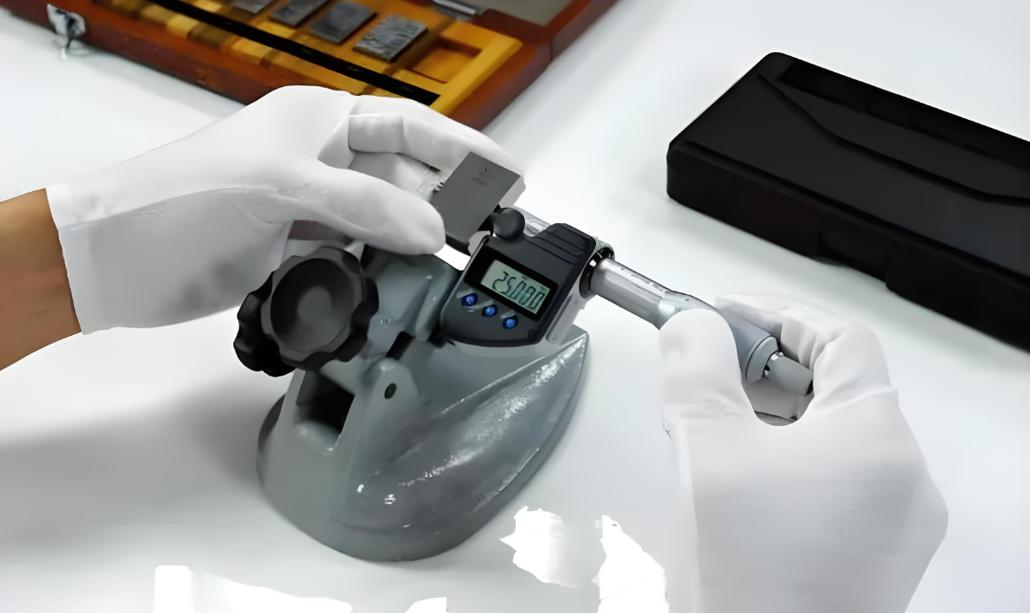
说白了,工业计量的本质,是给所有测量行为“找基准”。你手里的钢直尺、千分尺、游标卡尺,甚至是几十万的三坐标测量机,本质上都是“会走偏的尺子”。如果没有一个统一的、更高精度的标准去定期校准这些尺子,那不同车间、不同厂家测出来的数值,根本就没有可比性。你量出来的0,可能在我这边就是0.05毫米,最后装到一起,全是配合间隙的问题。
为什么计量室要把温度死死卡在20±0.5度
我之前总吐槽老周他们的计量室太冷,像个没暖气的冰窖。直到他给我做了个小实验。
他从恒温柜里拿出一块1米长的高精度钢量块,刚拿出来30秒,就放在千分表上测了一下——比在柜子里的时候,长了0.032毫米。
热胀冷缩啊。
很多人对钢材的热胀冷缩没概念,算个简单的数:普通钢材的线膨胀系数大概是11.5e-6/℃,意思是温度每变1度,1米长的钢件,尺寸就变11.5微米,也就是0.0115毫米。如果夏天车间里35度,计量室20度,温差15度,那一根1米长的精密轴,光温度带来的尺寸差就能到0.17毫米。
这是什么概念?普通精密轴承的配合公差,也就0.02毫米左右。这差的尺寸,快到公差值的10倍了。

所以你看到计量室里的人,穿着厚棉服,戴两层无粉手套,连呼吸都要侧着,真不是装讲究。工业上的精度偏差,从来都是在你看不见的地方一点点攒出来的。你拿工件的时候,手汗蹭在金属表面,传过去的温度让工件升了0.2度,差的那几微米,等装到设备上跑三个月出了异响,你翻遍整个产线的记录都找不到原因——因为偏差从最开始测量的那一步,就已经存在了。
我上次在计量室待了两个小时,出来的时候耳朵冻得发麻,老周还笑,说这算啥,之前有个刚毕业的小伙子,穿个短袖进来坐了半小时,出去缓了半天才缓过来。
关于工业计量的误会,真的太多了
第一个常见的误会,觉得计量就是走形式,花大价钱盖个章而已。
我之前也这么觉得,不就是拿个标准件对一下,签个字嘛,值当的花那么多钱?直到上次那批电机轴的索赔事件。客户说我们的电机轴同轴度超差,我们把整个生产记录翻出来,每一道工序的测量数据都在,最后查到是某台三坐标的测头松了0.02毫米——就因为比校准周期晚了三天,没及时发现,最后这批货全返厂,算上物流和返工成本,小二十万没了。那时候我才反应过来,那每次几百块的校准费,真不是给计量组发福利。
第二个误会,觉得只要买最贵的测量设备,就万事大吉。
之前我们厂有台用了12年的旧三坐标,一直放在车间门口,旁边就是空调外机,夏天吹热风冬天吹冷风,测出来的数重复性差得要死,大家都觉得设备老了该换了。后来因为车间改造,把这台设备搬到了恒温计量室,接上稳压器,重新校准了测头,测出来的重复性比刚买的时候还好。根本不是设备不行,是之前的环境根本没给它发挥精度的条件。
老周在计量组干了22年,抽屉里放着块磨得发亮的旧绒布,每次拿量块的时候,动作轻得像碰刚出生的小猫。有次我看到别的班组的小伙子拿量块当铁块,“哐当”一下放在桌子上,磕了个小印子,老周追出去骂了半层楼——那一块一等量块,比他一个月的工资还贵。
上周我又去计量室送校准件。
老周正在给一把新的数显卡尺做校准,旁边的温度计稳稳指着20.1度。他搓了搓冻得发红的手,拧动千分尺的棘轮,听到“咔哒”一声就立刻停住,把数值一笔一划记在工作本上。
我站在旁边突然觉得,其实整个工业体系能跑的稳,从来都不是靠什么遥不可及的黑科技。
就是靠这些在冷屋子里坐一下午,为了几微米的偏差较半天劲的人。
也没什么了不起的。
就是你量的每一个数,都能作数,就够了。