上个月我揣着半杯凉掉的枸杞茶刚走到装配线边,警报就尖着嗓子响了。
线长的嗓门比警报还大。刚压装完的三个轴承座,孔壁崩了好几道裂纹,毛刺刮得工装卡盘全是印子。
这工艺跑了三年,从来没出过岔子。
拿千分尺一量外协送来的轴,外圆尺寸比之前的批次小了0.03毫米,原本设计的过渡配合,直接变成过盈量超了两倍的硬压。灰口铸铁的脆度你是知道的,硬挤进去,不裂才怪!

说穿了,公差配合就是“找鞋配脚”
刚毕业的实习生蹲在旁边记笔记,抬头问我,为啥图纸上不直接标”轴和孔要一样大”,非要写一堆H7、g6的代号,看着头都大。我当时差点把茶喷出来。
你以为的”一样大”,是理想状态。
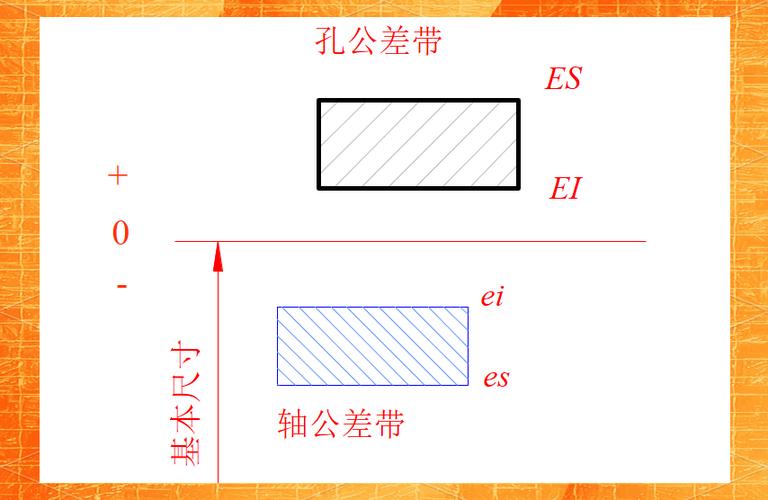
现实里你拿数控铣加工出来的孔,刀具会磨,切削的时候温度会让零件热胀,装夹的时候偏个一丝,做出来的尺寸永远不可能和图纸上的理论值完全重合。公差就是给你划的合格线——只要尺寸落在这个区间里,就算过。配合就是轴和孔凑一起的松紧度:转起来不晃的是间隙配合,敲一敲就能装上的是过渡配合,要靠压力机压进去的是过盈配合。
就像你买鞋,总不能要求鞋厂做出来的内长和你的脚长完全丝毫不差吧?留点余量走路不磨脚,卡太紧挤得慌,太松跑两步就掉鞋。
那些书本上不会写的现场常识
很多人对着公差表背得滚瓜烂熟,到了现场照样踩坑。
比如书上算过盈配合的压入力,都是按理想接触面积算的。没人会告诉你,铸铁零件的过盈量只要超过0.03毫米,哪怕压入力算得再精准,只要压的时候轴和孔的同轴度偏了半度,零件直接从中间崩成两半。
也没人会特意提醒你,北方没暖气的车间,冬天的车间温度能到零下三四度,夏天正午的阳光晒得零件表面能到四十度。同样的配合,夏天压进去严丝合缝,到了冬天金属冷缩,轴直接被拉得变细,整个传动机构晃得像散架。去年处理过一个户外设备的售后,用户说设备转了半个冬天就卡得动不了,拆开一看,当初选的间隙配合留的余量,连热胀冷缩的量都没覆盖到。
更别提那些坐在办公室画图的设计员,从来不去车间摸一下零件,选配合参数直接抄三年前的旧图。上次碰到个刚转正的设计,给塑料齿轮和金属轴的连接选了0.05毫米的过盈量,外协厂的注塑师傅直接打电话过来问,是不是图纸标错了——塑料本身的收缩率就有0.03,你留的那点过盈,注塑出来根本保证不了。
别迷信“公差越小越高级”
我见过太多人有个误区,觉得公差卡得越严,零件就越精密,越值钱。
上次有个外协厂的报价单递过来,说我们给你们做的安装板,本来要求的公差是IT8,我们特意给你们做到IT6,精度更高,要加15%的加工费。我拿着报价单给他算:IT8的公差,普通数控铣走一遍就能做,一个零件加工费20块;IT6的公差,要上外圆磨床,还要拉到恒温测量室去检,一个零件的加工成本直接翻三倍。关键是,这就是个装防护罩的安装孔,风一吹都能晃的位置,你卡那么严的公差干啥?纯纯的浪费钱。
还有个离谱的认知,觉得配合越紧越好,零件不会掉。维修部的张师傅跟我吐槽过,上次拆一个连接电机的轴套,设计选的过盈量太大,几个人用铜棒敲了半小时没敲下来,最后用割枪烤了半天,把轴套烤变形了才拆下来,顺便把旁边的密封端盖撬裂了——就为了换个几块钱的密封圈。
说实话,我刚入行的时候,也把公差配合当成纯数字游戏,对着公差配合表查来查去,觉得自己把配合类型选得百分百准确,就掌握了机械设计的精髓。
直到那次蹲在地上和线长一起捡崩碎的铸铁块,手上沾的冷却液混着铁屑蹭到裤腿上,才反应过来。
这玩意儿从来不是CAD里那串没有温度的代号。
它是你压装的时候零件会不会崩,是设备用了三年会不会越晃越松,是维修的时候要不要多花三个小时撬得满手是油。
差0.01毫米,天差地别。
前几天那个做轴承座的外协技术员过来送样,拿着图纸问,这次的配合为啥选得比之前松。我把上次留的那块崩裂的轴承座碎块从废料柜里翻出来给他看。
他愣了两秒,说回去就调工艺。
哪有什么玄乎的高端制造啊。
无非是把每个差0.01毫米的坑,都提前踩一遍,记下来而已。