上周三在装配车间蹲点,碰上个刚转岗的年轻学徒,举着张皱巴巴的A4纸追着铣工班长跑——那是他花了三天画的轴类零件图,被班长扫了一眼就打回:”你这倒角标成0.5,机床读进去直接把零件铣成废品。”
真的。
很多人对工业绘图的印象,停留在课本里的机械示意图,觉得就是把零件的样子画出来就行。根本不是那么回事。
工业绘图从来不是“美术作业”
你标在图纸上的每一个数字,都不是随便写的美术字。是给机床、给磨工、给装配师傅的明确指令。你要是把配合面的粗糙度随手标成Ra3.2,磨床就会留够加工余量,装上去的轴承能顺顺当当地转三年;要是手滑标成Ra0.8,光这一道精磨工序的成本就翻三倍,交期还得往后拖两天。
我刚入行的时候也犯过蠢。当年给一个液压阀块画安装孔,漏标了孔口的沉头深度,外协厂拉回来的32个件全废——螺丝拧进去直接顶在阀块内部的油道上,半滴压力油都通不过。那次扣了我半个月奖金,我把那堆废件摆在工位上摆了整整一周,提醒自己别再犯这种低级错。

说实话,现在好多刚从软件培训出来的年轻人,CAD快捷键用得比老师傅溜多了,画出来的图线条笔直、布局工整,一拿到车间就露怯。为啥?因为他根本不知道,画在纸上的每一根线,都对应着车间里的一次走刀、一次装夹、一次测量。当你在图纸上随手敲下一个公差值的时候,你根本想不到这个数字会顺着生产流程传到外协厂的磨床边,传到采购的物料清单里,最后变成印在成本核算表上的一串真金白银的数字。
那些藏在图纸里的“隐形门槛”
老绘图员的核心能力从来不是软件操作熟练度。是知道车间里的机床能扛住什么精度,知道采购能买到什么规格的材料,知道装配的时候哪几个尺寸是关键,差一丝都装不上。
普通车床的通常形位公差能稳在0.02mm左右,你要是给个普通传动轴标个同轴度0.005mm,那得送外圆磨床反复找正,光加工费就能赶上零件本身的材料成本。普通立铣的最小刀具半径是R1,你要是把所有外壳的内圆角都标成R0.5,车间就只能排队等电火花加工,每件多花20分钟,效率掉一半。
我见过最离谱的一张图,是个刚跳槽来的设计师画的设备外壳,材料栏只写了”高强度钢”,连具体牌号都没标。采购站在仓库里翻了俩小时,不知道该拿45号钢还是40Cr,最后耽误了整个班组的晚班产能。
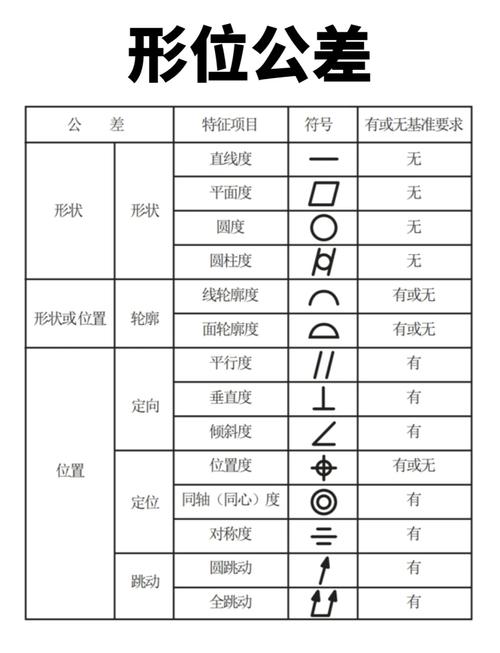
别笑。这种事每周都在车间发生。好多人觉得工业绘图难在画不出完美的剖视图,难在记不住密密麻麻的国家标准符号。其实根本不是。难在你得蹲在机床旁边看过铁屑怎么飞,摸过刚加工完的零件有多烫,知道师傅们拿到图纸的时候,最想看到什么信息——别让他对着图纸猜,别让他打完电话问你”这个尺寸到底是要松配合还是紧配合”。
现在的绘图板,早就不是以前的丁字尺了
我刚进车间的时候,老绘图室的墙上还挂着半人高的图板,配着一米长的丁字尺、一盒子不同半径的圆规。画一张A0大小的装配图,得趴在图板上耗整整一周,改个尺寸得拿软橡皮蹭半天,纸都蹭起毛了还没改完。
现在呢?所有人都用三维软件建模,参数改一下,所有关联的尺寸、剖视图、零件清单自动更新,以前要花一天改的尺寸,现在点几下鼠标就搞定。
但别觉得这就容易了。
软件是工具,不是大脑。之前有次车间拿到软件自动导出的图纸,所有配合面的公差都按最严的默认值给,没做调整。车间师傅拿到手算了算,按这个精度加工,整个批次的成本要翻两倍,最后拉着设计部的人在会议室磨了一下午,才把那些不必要的严公差给改回来。
现在有些新上的智能车间,工业绘图的文件直接通过内网传到机床的控制系统里,连纸质图纸都不用打。操作工站在机床旁边,对着屏幕上的三维模型装夹零件,连看错尺寸的概率都降了好多。但核心的东西从来没变——你输出的图纸,最终是要落到切下来的铁屑、摸得到的零件、能正常运转的设备上,不是存在电脑硬盘里的虚拟文件。
上周碰到之前那个被打回图纸的小徒弟,现在能独立画简单的法兰盘零件图了。拿给铣工班长看,班长这次没打回,就指了指图上的倒角:”这次标对了。”
他站在机床旁边,看着铣刀转着把那个倒角铣出来的时候,眼睛亮得很。
哪有什么高大上的工业绘图啊。说白了,就是你画的线、写的字,能让机床听懂,让班组的师傅不用猜,做出来的零件能严丝合缝装到设备上,转个十年八年不出问题。
就够了。