车间里的数字替身:工业仿真不是实验室里的花架子
2026-11-13 07:19:49 作者:网编
分类:文章
上周去苏州相城的一个机加工车间,刚跨进门就听见哐当一声——是王师傅把手里的铝合金支架往工作台上砸,指尖点着支架边缘那个指甲盖大的崩口,转头骂新来的小徒弟调的切削参数太激进。
那批6061铝的支架是给本地新能源厂做电池托盘固定件的,废一件,光料钱加机床工时就小四百。搁三年前,这种崩口根本没什么好办法——换刀、降转速、反复试切,切出个合格的件,半下午就过去了。现在不一样。王师傅工位旁边的显示器上,正跑着刚才那道切削工序的数字模拟,刀路走的轨迹、切削力的波动、铝屑飞出来的角度,跟实际加工的状态差不了多少。
这就是工业仿真。
 数控铣床切削过程工业仿真界面
那些被人忽略的“碎参数”,才是仿真的命门
很多人第一次接触工业仿真,容易把它跟影视里的3D特效混为一谈。觉得不就是把零件画成3D模型,在电脑里转两圈,算个好看的动画给客户看?
差远了。
真不是。
要让电脑里的数字替身跟现实里的零件、机床、刀具对上,根本不是搭个几何模型就完事的。你得把所有能影响结果的细节,一股脑塞进去:那把硬质合金立铣刀的实际后角是多少,机床主轴径向跳动有几丝,切削液的喷淋角度会不会冲掉切削区的热量,甚至车间当天的室温是多少,这批铝合金的硬度比标称值高了多少HV——差一点都不行。
之前接触过一个做汽车冲压件的小厂,上了仿真工具算车门内板的成形过程,一开始算出来的结果跟实际冲出来的件完全对不上:仿真里板料拉伸的好好的,实际一冲,转角位置直接拉裂。折腾了快三周才找到问题——他们输的板料厚度是标称的1.2毫米,根本没考虑实际卷料每米的厚度公差在0.05毫米上下浮动,板料的各向异性参数更是直接拿了手册上的默认值,跟他们用的那家钢厂的实际材料性能差了一大截。
说白了,工业仿真的核心从来不是炫酷的可视化效果,是把现场那些没人愿意记的碎数据,攒成一个能算准的模型。
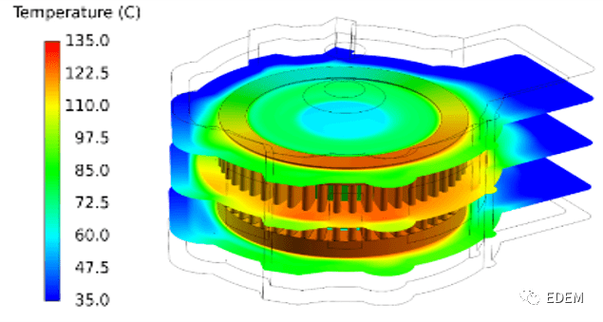 汽车减速器齿轮啮合疲劳仿真云图
它从来不是用来“算百分百准”的
现在行业里对工业仿真有个挺普遍的误区,觉得只要上了仿真,所有工艺问题都能提前解决,算出来的结果跟实际测的得丝毫不差。
哪有那么神。
上次碰到个刚毕业的技术员,拍着胸脯跟我吹他做的减速器齿轮疲劳模型,跟台架实测的寿命差不到1%。我拉着他在车间测了三个同批次淬硬的齿轮,三个齿轮的实际齿面硬度差了快HRC2,齿形的修形量也因为磨齿机的精度波动,差了0.02毫米——就这俩变量,算出来的疲劳寿命能差出去三倍。他当场脸就红了。
仿真工具的真实作用,从来不是代替现场的师傅做判断。是帮你把那些大概率会踩的坑,提前在电脑里刨出来,把反复试错的次数砍下来。比如做焊接的变形计算,你不用拿焊枪在试板上反复烧,测变形量,只要把焊接电流、焊速、甚至车间穿堂风带来的温度变化输进去,就能大概算出来焊完之后工件会往哪个方向歪,提前在工装里留好反变形量。算出来的数不用百分百准,只要能把变形量控制在后续加工的余量范围内,就算值回票价。
省下来的试错成本,最后会落到普通人头上
之前总有人说,工业仿真都是大厂玩的东西,跟普通人没关系。
真不是。
你现在买的车为什么比十年前便宜了?除了规模效应,很大一部分原因是之前要反复做的实车碰撞、结构疲劳测试,现在都能先通过仿真跑一遍,把车身的吸能结构、底盘的强度优化到差不多的水平,最后只需要做几次验证性的实车测试就行——之前撞一次车要废一台几十万的车,这些省下来的试错成本,最终都会顺着产业链,落到每个普通人的日常消费里。
你买的那种几块钱的塑料收纳盒,为什么之前卖十几块现在卖几块?因为之前注塑厂开模,要反复试模,调流道、改浇口,每次试模的成本都是几千块,现在先通过仿真把塑料充模的过程算一遍,哪里会有气泡,哪里会产生飞边,提前把模具结构改好,试模次数从之前的五六次降到一两次,省下来的成本,自然会反映在最终的售价里。
甚至你夏天交的电费为什么比前几年便宜了?那些光伏支架的风载、强度计算,之前要打样送进风洞实验室,测一次大几十万,周期小半年,现在先通过仿真把不同风速下的支架形变、应力分布算一遍,把最容易断的位置加固好,打样验证的次数少了,电站的建设成本降了,发出来的电自然就便宜了。
上周再去相城那个车间,王师傅现在已经用熟了那套切削仿真工具。每次换新材料、新刀具,先在电脑里跑一遍,看看切削力多大,会不会崩刀,最近三个月他们班的废件率降了差不多两成。
他自己说,之前总觉得这些电脑上的东西是年轻人玩的花架子,现在用顺了,每天下班能早走半小时——毕竟不用守着机床反复调参数试错了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间里的数字替身:工业仿真不是实验室里的花架子
文章链接:https://m.zystgy.cn/a/67909