车间摸了十年机床才明白:工业协作是卡着丝的搭台
2026-11-13 15:26:50 作者:网编
分类:文章
刚擦完数控立车的导轨,手上还沾着半干的乳化液,就撞见了去年卡壳的那批法兰盘返修的碎料——铜黄色的屑子堆在废料箱里,闪得人眼晕。
不是“大家一起干”,是公差链上的补位
很多人对工业协作的第一印象,就是一群人凑在车间里热热闹闹赶进度。
不对。
去年那批40Cr的减速机法兰,前道铣平面的班组按老经验留了0.02mm的磨量,后道磨床的师傅没收到消息,按常规工艺留了0.03mm的加工余量,两边的数没对上,整个批次装到设备上就出现了0.05mm的端面跳动——拆回来的时候,整个装配间都飘着密封胶的刺鼻味。
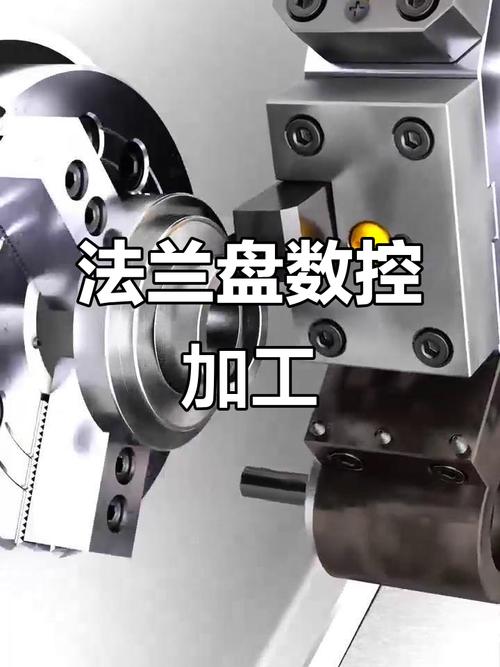 数控磨床加工40Cr法兰盘现场
你说谁错了?
谁都没全错。铣平面的师傅没故意多留,磨床的师傅也没故意少磨,就是两边的信息没递到,公差的链条断了半环。工业协作的核心从来不是“谁帮谁”,是每一道工序的公差预留、节拍对齐、物料流转,刚好卡在前后工序的需求线上,差半丝都不行。
之前跟德国来的工艺工程师聊,他们车间的工序交接,不是看“这个件做没做完”,是看“这个件的尺寸、硬度、表面粗糙度,是不是刚好落在下一道工序能直接接的范围内”。就这么个标准,能把很多无意义的返工砍掉大半。
最容易踩的坑,是把信息差当责任心问题
我刚当班组长那年,跟对面冲压班的班长在车间过道拍过桌子。
就因为他们送过来的支架折弯角度偏了1度,我们这边的焊接夹具卡不住,焊出来的架子歪了半公分,返工了整整三个小时,汗顺着安全帽带往脖子里流,那叫一个窝火。
后来俩人蹲在车间门口的台阶上,一人啃了一根冰棒才聊明白——他们那天换了新的折弯模具,试模的时候忙着赶别的批次,没来得及把角度调整的消息发给我们,就这么点事,折腾了一下午。
 车间班组长蹲在机床边核对工艺参数表
说真的,干制造的都懂,车间里八成的矛盾,根本不是谁偷懒、谁不负责任,就是信息差闹的。你不知道我这边的工艺参数临时变了,我不知道你那边的来料有波动,等出了问题再追责,浪费的全是真金白银的工时。
之前有个新来的调度,天天追在各个班组后面催进度,觉得大家故意磨洋工。结果蹲在磨床边上看了一下午才明白,那天的件热处理做高了HRC3,师傅换了两罐砂轮,还是磨出来的表面有划痕,要是硬按原来的节拍转去装配,密封件压上去肯定漏。真正顺的工业协作,根本不需要人天天追着催,是每个岗位的人,都知道自己手里的参数变了之后,会影响到哪几个下游的环节,提前把消息递过去,把预留的调整量留出来。
现在很多车间上的MES系统,真不是为了盯着大家上班有没有摸鱼,就是把这些参数的变动自动推给相关的岗位,不用人攥着个记事本在车间里跑上跑下的喊。
跟普通人的关系,其实比你想的近
别觉得工业协作是车间里的事,跟你买的东西没关系。
你家冰箱的压缩机,壳体是上游钢厂按标准轧的,焊接是机器人按参数焊的,密封性能是检测岗按标准测的,最后总装的时候,管路的间隙、螺丝的扭矩,都是前后工序对齐了公差的。要是协作差一点,用个两三年就漏氟,你还得花大几百找人上门修。
还有你骑的电动车,车架的管材、焊接的强度、喷涂的附着力,甚至刹车线的长度,全是靠一道道工序的协作堆出来的。通常这类民用产品的返修率,能因为工序间的协作顺畅降个两成左右,这个数是行业公开的,随便找个整车厂的工艺员都能查证。
很多人觉得现在的工业升级,就是换更贵的机器人、上更炫的数字系统。其实不对。之前见过一个车间,花了几百万上了全自动焊接机器人,结果因为前道冲压的件尺寸波动太大,机器人焊出来的焊缝歪歪扭扭,每天还要人拿打磨机修,算下来比之前人工焊的成本还高。问题根本不在机器人,在上下游的工序没把尺寸的波动范围,提前同步给负责编程的工程师。
昨天下班的时候,在车间大门碰到磨床班的老周,他手里拎着刚买的青菜,跟热处理班的小李约着周末去河边钓鲫鱼。俩人之前因为法兰硬度的事吵过架,现在见面递根烟,聊的都是最近换的新砂轮好不好用,新的淬火液能不能把硬度的波动控制在HRC1以内。
风从车间的大门吹进来,带着点切削液的淡味。
哪有什么高大上的协作啊。
就是大家卡着手里的丝,把该递的消息递到,该留的余量留够,把手里的活做扎实了,就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间摸了十年机床才明白:工业协作是卡着丝的搭台
文章链接:https://m.zystgy.cn/a/68201