夜里十一点,冲压车间还亮着。咣——当。地板抖一下,我手里的纸杯水面晃出一圈纹。
那台机器就是冲压设备。外行看它像一头铁疙瘩,其实它干的事很具体:把金属板料放进模具,加压,让板料分离或者变形,最后得到一个零件。
冲压设备不只是一台压机。压机是力气,模具是形状,送料机是喂饭的,安全光栅是保命的。少了哪样,线都转不顺。

压机本体包括机身、滑块、工作台、曲轴或偏心齿轮、飞轮、离合制动器、气路、润滑。大型压机还有移动工作台、液压过载保护、吨位指示器。这些名字听着硬,其实各管一摊。
线首开卷机把钢卷展开,矫平机把板料压平,落料压机先下圆片或方片,再送进多工位压机。机械手或者机器人抓件,节拍快的时候,人眼都跟不上。但快不等于乱。传感器盯着料片有没有、模具里有没有废料。
它不是在“砸”,是在逼材料流动
很多人以为冲压就是拿大锤砸。错。至少不全对。
冲裁的时候,上下模刃口像剪刀,把板料剪断。间隙大了,毛刺拉手;间隙小了,模具磨损快。拉延的时候,压边圈先压住板料边缘,凸模再把中间材料往凹模里推。材料得流动。压边力太小,起皱;太大,拉裂。
所以冲压工程师天天在平衡两件事:让材料流得动,又别让它流过头。
润滑也有讲究。油太稀,拉毛;油太厚,清洗麻烦。现场味道大,操作工烦得很。可不加又不行。
一台压机的力气从哪来
机械压机最常见。电机带着飞轮转,飞轮存动能。离合器一接合,曲轴或者偏心齿轮带动滑块往下走。上模装滑块,下模装工作台。滑块到下死点附近,力最大。
这里有个词叫公称力,也就是压机标称的吨位。但吨位不是随便用的。公称力有对应的行程位置,不是滑块在任何位置都能输出那么大。超了,要么过载保护动作,要么设备受伤。说实话,压机坏起来比模具难修多了。
液压压机不一样。它靠油缸推。速度慢,力稳,适合深拉延。伺服压机更灵活,滑块运动曲线能调,就像给压机装了可编程的油门。
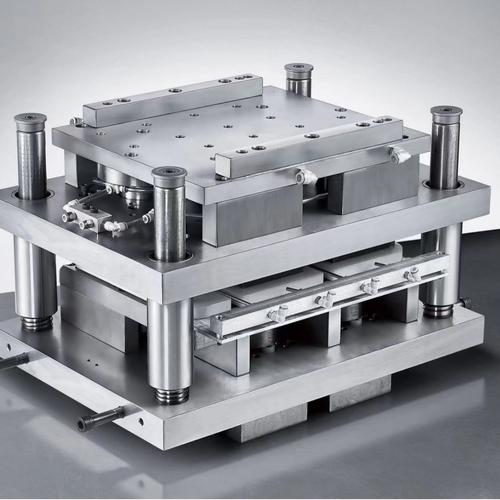
模具那边,导柱导套定方向,氮气弹簧提供压边力,顶杆和垫板管退料。闭合高度、台面尺寸、行程、速度,都得跟压机匹配。不是买台大压机就万事大吉。
现场最怕什么?
怕压手。这个不用绕弯子。安全光栅、双手按钮、模具防护罩,别嫌麻烦。我见过有人为了快,把光栅短接。那不是在干活,是在赌命。
怕模具坏。料片叠料、废料跳屑、送料偏一点,凸模就可能崩角。修模具的师傅一边焊一边骂,很正常。
怕质量飘。开裂、起皱、回弹、毛刺、压痕,冲压件常见病。高强钢回弹尤其烦。冲出来看着挺好,一量尺寸,超了。模具修模、调拉延筋、改工艺补充面,来回试。
怕设备状态变。离合器发热、制动角变大、导轨间隙、气路漏气。小问题拖久了,就是停线。
它到底用在哪
汽车覆盖件,车门、翼子板、引擎盖。家电外壳,冰箱、洗衣机。电子五金,屏蔽罩、连接器。还有建筑、农机、日用品。批量越大,冲压越划算。
为什么?一致性好,节拍快,单件成本低。但前提是模具靠谱、工艺稳定。小批量硬上冲压,模具费摊不回来,不如激光切割加折弯。对吧。
热冲压也常见了。先把高强钢板加热,再冲,再冷却定型。强度高,回弹小。但能耗、模具寿命、氧化皮,都是麻烦。具体工艺窗口各家不同,我不敢乱说。
误区拆解:吨位越大越好?

真不是。吨位要匹配零件。小件上大压机,速度慢,能耗高,模具还可能被压坏。大件上小压机,直接压不动,或者过载。
另一个误区:冲压就是简单重复。其实调模、试冲、首件检验、换料、换批次,全是活。模具调试有时几天几周。材料批次一变,润滑一变,尺寸就飘。老师傅的手感,一部分就来自这里。
有人觉得冲压件越厚越结实。也不一定。材料、形状、加强筋、搭接方式,都影响刚度。薄板冲成筋,反而比平板抗弯。
未来一瞥
伺服压机、在线监测、数字化补偿,这些已经在用。轻量化推动铝板、高强钢、热成形。产线要柔性,换模要快。老压机也在改造,加装传感器、安全光栅、自动送料。
不过话说回来,冲压的本质没变:用可控的力和正确的模具,让金属板变成想要的形状。
下一声咣当,又一块钢板成了零件。