声音、火花,还有那层看不见的灰
车间里,会骗人的是安静。冲床咣当,铣床哗啦,磨床反而像一根绷紧的线,嘶——。
走近,冷却液的味道先钻进鼻子。砂轮转起来,看不见齿。手摸上去,只有一层细灰。老师傅说,别小看这层灰,尺寸就在灰里。
磨床干的事,说白了就是让高速旋转的砂轮去蹭工件。蹭掉多少?通常按微米算。不是一刀切下大块铁,是一点点刮,一点点磨。外圆磨、平面磨、内圆磨、无心磨,叫法不同,核心动作差不多:工件转,砂轮转,冷却液浇下去,火花往后飘。
火花颜色能看出点门道。太白,可能烧了;太暗,可能没吃上刀。当然,这靠经验,不是仪表。

砂轮不是铁片。它是磨粒加结合剂,压成圆饼,烧出来。磨粒有氧化铝、碳化硅,也有立方氮化硼和金刚石。粒度粗,去得快,表面糙;粒度细,光,但容易糊。硬度不是砂轮硬,是磨粒掉得难不难。太硬,磨钝了还不掉,工件就烧;太软,砂轮掉得快,尺寸保不住。
说实话,磨工怕两件事:烧伤和振纹。烧伤,肉眼看有时发蓝,有时看不出来,但金相一查,表层组织变了。振纹,手摸像水波,装到机器上就响。对吧,前面车铣留的余量,到磨床这儿,全要找补回来。
床身、头架、尾座、砂轮架,谁在管那几微米
磨床看着笨,其实娇。床身是底子,导轨是骨头。导轨直不直,溜板走起来飘不飘,直接写在工件上。老磨床用刮研,师傅拿红丹粉一合,高点低点,一铲一铲刮。现在有些用直线导轨、静压导轨,原理还是让移动部件稳。
头架带着工件转。尾座顶住另一头。两头一夹,中心孔有一点毛刺,磨出来就是锥。砂轮架进刀,丝杠、螺母、伺服电机,一层层传。间隙大了,进刀不准;热了,身管伸长。所以精密磨床往往要恒温车间。没有?那就等机床热平衡,早上先空转,别急着干精活。

主轴是心脏。砂轮装上去,转起来不能抖。动压轴承、静压轴承、陶瓷轴承,各有各的脾气。动压靠油膜,刚性好,但低速不行;静压靠油泵供油,精度高,可油温要稳住。装砂轮前要做动平衡。平衡不好,声音发尖,工件表面出现等距纹路。严重时,砂轮裂。
还有修整器。砂轮用一阵会钝,也会不平。金刚笔点上去,把砂轮外表修出锋口,也叫修锐。修整量大了,砂轮费;修整量小了,磨不动。师傅耳朵贴着听,嘶嘶声一变,就知道差不多了。
冷却液别只当水看。它要冷却,要冲屑,要润滑,要防锈。喷嘴位置歪一点,磨削区就缺液,烧伤跟着来。过滤不好,铁屑划伤表面。有些车间味道大,不是冷却液天生臭,是浓度和菌落没管好。
一根轴进磨床之前,其实已经输了一半
精磨不是救命草。前面车削、铣削、热处理留下的问题,磨床不一定能全抹平。余量留小了,磨不出来;余量留大了,磨削热大,容易变形。中心孔不正,外圆磨到天亮也是偏的。
常见工序,粗磨、半精磨、精磨、光磨。光磨就是火花没了还走几刀,让弹性恢复,把尺寸稳一稳。进给要慢。慢到你会怀疑机床坏了。可尺寸就是在这时候定下来的。
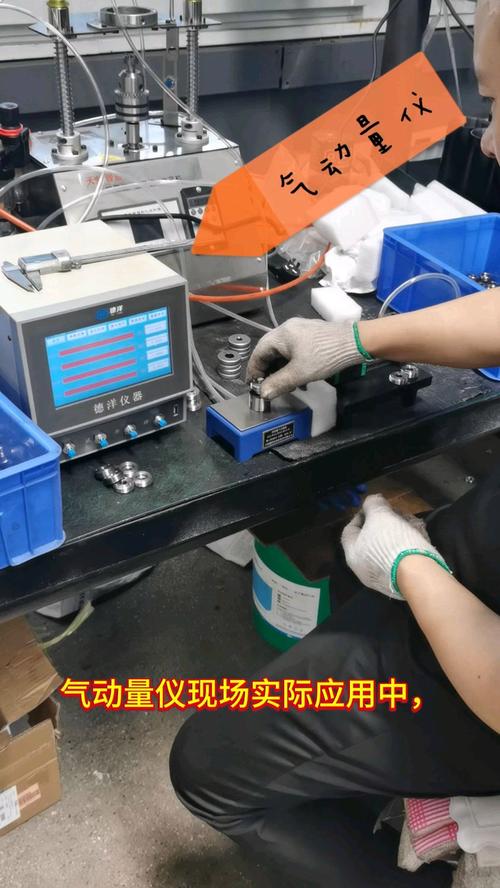
测量也关键。千分尺、杠杆卡规、气动量仪、环规、三坐标,各管一段。车间里常用的还是比较测量:拿标准件对零,再测工件。温度一变,手一热,读数就变。所以精密件要等,等工件和量具一个温度。
举个阀芯。外圆和阀孔配合,间隙通常很小,大了内漏,小了卡死。磨工要管圆柱度、粗糙度、端面垂直度。再举个轴承套圈,沟道磨削,砂轮修整和进刀配合不好,噪音寿命就变。还有机床导轨,平面磨完还要人工刮研,磨床给的是基础,铲刮给的是接触点。
这里没有玄学。就是刚性、热、振动、磨料、冷却,几个东西互相拉扯。你压住一个,另一个冒头。老师傅调机床,像给老收音机找台,拧一点,听一听,再拧一点。
它离普通人并不远

汽车发动机里,曲轴、凸轮轴、气门,很多要磨。变速箱齿轮内孔,轴承,压缩机转子,液压泵零件,也离不开。手机金属外壳的模具,镜面放电后常要磨。你坐高铁,轮对轴颈要磨;你吹空调,压缩机安静不安静,和磨削质量有关。对吧,很多人没进过车间,但每天都在用磨床的成果。
现实难题也摆着。砂轮贵,尤其超硬磨料。冷却液处理麻烦。粉尘要收。老师傅退休,年轻人嫌磨床枯燥,站在那儿半天,听声音看火花。可这活越干越吃经验。数控磨床降低了一些门槛,在线测量、自动补偿、烧伤监控也进来了,但砂轮和工件之间的那点事,还是得有人懂。
未来会怎样?不好说。CBN 砂轮、金刚石滚轮修整、缓进给磨削、磨削中心,方向是更快、更准、更少人。可只要还有配合尺寸,还有粗糙度要求,磨床就还得在。也许某天车间没人了,主轴照样转,冷却液照样浇。那时候的师傅,可能坐在屏幕前,听传感器传来的嘶嘶声。
关冷却液。等砂轮停稳。拿千分尺,手背贴一下工件,不烫,才合格。