铝焊前处理这件事,最怕两种现场:一种拿丙酮擦完就焊,气孔一串;另一种上激光猛扫,表面亮得刺眼,焊完裂纹、气孔更多。你问为什么?因为激光清洗不是洗衣服,不是功率越大越干净。它更像做微创。
激光清洗在铝焊前处理,真正要打掉的是什么
先别急着看设备功率表。铝表面的“脏”,至少有三层含义:吸附的水汽和有机油膜、轧制或加工留下的残留、以及那层天然氧化膜。氧化膜很薄,通常只有几个纳米到十几纳米,但它的熔点大约 2050 ℃,而铝基体熔点大约 660 ℃。这个温差是麻烦的根子。用传统火焰或机械打磨,容易出现热变形、嵌入磨料、二次氧化。激光清洗的路子不一样:靠脉冲激光的能量密度,让氧化膜、油污吸收能量后发生烧蚀、气化、等离子体冲击或热应力剥离,基材还没来得及整体升温,污染物已经离开表面。关键词是“短脉冲”和“可控”。脉宽通常在纳秒级,波长常见 1064 nm,光纤激光器配振镜或线光斑。但参数怎么下,得看铝牌号、表面状态和焊后要求。
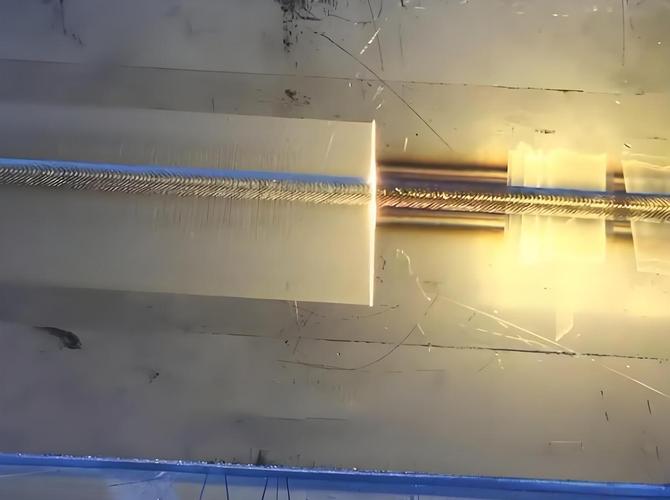
✅ 一句话:激光清洗的目标是剥离污染物,不是把铝表面重熔一遍。
工艺窗口不是一条线,而是一个盒子
很多人找我要“6061 铝焊前激光清洗参数表”。说实话,这东西很难一张表打天下。因为清洗质量受功率密度、脉宽、重复频率、扫描速度、离焦量、光斑搭接率、保护气、抽尘气流共同影响。真正能锁定的是工艺窗口,也就是一个上下左右都有边界的盒子。功率密度太低,氧化膜去不掉;太高,基材开始变色、微熔,甚至出现微裂纹。扫描速度太慢,热积累;太快,漏扫。
问:激光清洗能把铝表面氧化膜清到完全“银白”吗?
答:不一定,也没必要。焊前处理的目标不是绝对零氧化,而是把氧化膜、油污、水汽降到焊接冶金可接受的范围。过度清洗会提高表面粗糙度,暴露新鲜铝面后又会快速重氧化。通常看润湿性、接触角和焊后气孔率,比只看颜色靠谱。
问:为什么同一套参数在 6061 上好用,换到 7075 就翻车?
答:合金元素不一样。7075 含锌、镁、铜,低熔点组分和热物性不同,对激光吸收率、热导率也有差异。再加上材料状态、表面粗糙度、有没有阳极氧化层,参数必须重新标定。通常建议按牌号、厚度、表面来料状态分别做试片。
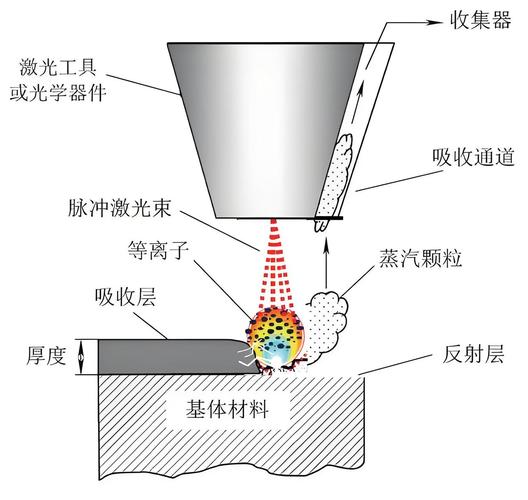
💡 别忽略搭接率。光斑搭接率通常取 30%~70%,但铝焊前清洗更怕漏扫,边缘区域要单独验证。振镜扫描线速度可以很高,可一旦搭接不稳,焊缝边缘就会留下未清洗带。
怎么判断“洗干净了”而不是“烧过了”
车间里最快的方法,是水滴铺展测试。清洗后几秒内滴去离子水,看水膜是否连续铺开。铺不开,说明有机残留或氧化膜还在;铺得太夸张、表面发黑发暗,可能是热损伤。再严一点,用胶带剥离、接触角测量、白光干涉看粗糙度,或者 SEM/EDS 看氧含量和表面形貌。焊后直接看气孔率、X 射线探伤、金相切片,这比争论“亮不亮”有用得多。
❗ 有个常见误区:把激光清洗当成“越亮越干净”。铝表面发白有时是氧化膜被去除,有时是重熔或烧结。特别是薄板,热输入一过,变形和背面痕迹全出来。

清洗头离工件距离要稳。手持式设备看起来灵活,但焦距飘个几毫米,功率密度就变。机器人集成时,TCP 姿态、离线编程、焦距跟踪都要做。保护镜片污染也烦,铝烟尘细,镜片一脏,能量立刻掉。
系统集成里最容易被忽略的坑
激光清洗机不是买回来插电就能上岗。铝清洗产生的烟尘很细,抽吸不及时,烟尘会沉积在保护镜、振镜和工件表面。反射也是个问题,铝对 1064 nm 的反射率高,安全防护不能按钢材经验套。运动机构方面,如果清洗和焊接在同一工位,要处理清洗节拍、焊接节拍、变位机协同。另一个坑是夹具。清洗区域如果被夹具遮挡,焊缝边缘就会留下污染带,焊后缺陷往往从那里开始。
问:激光清洗和激光除锈设备能共用吗?
答:硬件可能共用,工艺不能照搬。除锈面对的是厚氧化皮、锈层,能量密度通常更高;铝焊前清洗要克制,更关注热输入和表面完整性。换材料就得重做参数窗口,别偷懒。
问:在线集成到机器人焊接工作站,节拍怎么匹配?
答:先测清洗速度与焊缝长度。清洗头线速度可以做到每分钟数米甚至更高,但机器人加速度、姿态变化、抽尘和上下料会吃掉节拍。必要时用线光斑或振镜提高覆盖效率,或者把清洗放到焊接前一道独立工位。
参数之外,材料批次才是隐藏变量
同一牌号,不同批次,表面氧化状态可能差很多。库存时间、包装、运输、冲压油、切削液,都会改变激光吸收和清洗阈值。所以我通常建议:来料变更就做小试。试片别只做一块,至少覆盖焊缝边缘、热影响区附近和夹具遮挡区。清洗后到焊接之间的等待时间也要控。新鲜铝面暴露在空气中,氧化膜会重新长,通常几小时内就明显变化。湿度大的车间更麻烦。
✅ 实用做法:把“清洗后到焊接”的时间窗写进作业指导书。别让清洗完的工件在车间过夜。
到底该买多大功率?
这个问题没有标准答案。功率不是唯一指标,脉冲能量、脉宽、重复频率、光斑形状、扫描速度才共同决定效果。对薄铝板焊前清洗,通常更看重低热输入和稳定搭接,而不是堆平均功率。厚板、大工件、带厚氧化皮的情况,才需要更高功率和更高扫描速度。采购时让供应商带设备到现场,用你的材料、你的油污、你的焊接工艺做对比。看气孔率、看拉伸强度、看金相,别只看清洗后的照片。
💡 还有一点,安全。铝激光清洗的反射光、烟尘、等离子体辐射都要管。护目镜、防护罩、抽风、联锁,缺一个都别开机。设备参数可以调,安全边界不能省。
收个尾。激光清洗在铝焊前处理里,确实是把好刀。但这把刀不是越锋利越好,而是要知道下刀的角度和深度。