车间里那台机器,听上去不像在干活。没有铣刀啃铁的尖叫,也没有冲床那一下闷响。它只有风扇声、冷水机嗡嗡,还有吹气嘴“嗤——”地叹气。很安静。但铁板上已经多了一道焦痕,细,直,边缘微微发蓝。
这就是激光雕刻。别把它想成拿光当刻刀。更像把一团火按在针尖上,让材料自己受不了。

不是刀,是一团被按住的火
激光器出来的光,本身不发威。发散角小,能量集中,可还不够。要经过透镜聚焦,落到材料表面,通常只有几十微米大的点。功率密度一下子上去。材料吸收光子,温度在极短时间里冲高,熔化、气化、烧蚀,或者干脆发生颜色变化。
不同材料,吃光的方式完全不同。木头、皮革、亚克力,CO2激光器常见,波长约10.6微米,非金属吸收好。不锈钢、铝、铜,光纤激光器更对路,波长约1064纳米。金属表面一开始反光,得靠足够功率密度“咬”进去。有些材料还会氧化发黑,那不是颜料,是表面长了一层薄氧化膜。
我见过有人拿激光去雕PVC。车间里当场冒白烟,味道刺鼻。别干。含氯材料受热会放出氯化氢,伤设备,更伤人。抽风必须开,过滤要换。有人嫌麻烦,把抽风关了。啧,省那点电,后面修机器更贵。
机器里谁在动
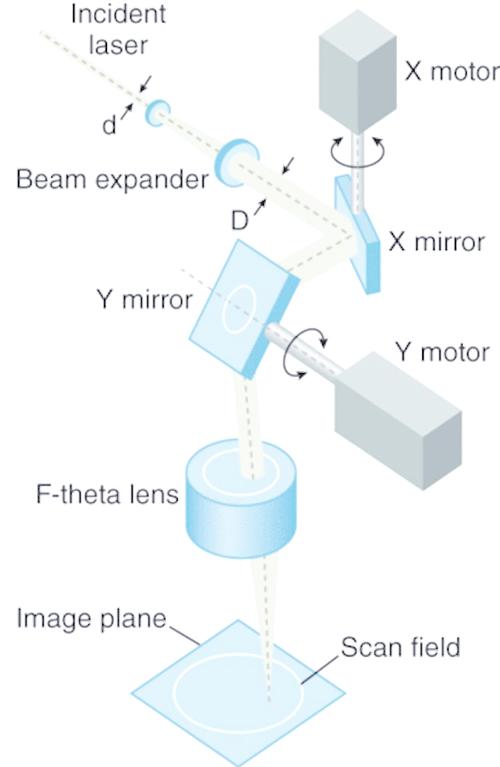
激光雕刻机不是只有一个激光头。里面分工明确。激光器负责发光。振镜里两片小镜子,一片管X,一片管Y,转得飞快。F-theta透镜把光束压到工作平面。Z轴调焦。红光指示帮你看位置。吹气嘴喷压缩空气或氮气,吹走烟尘,也压制飞溅。
听上去简单。做起来全是细节。
先对焦。焦点高一点,点变大,刻痕浅,边缘发虚。焦点低一点,点变小,能量更集中,但容易过烧。差零点几毫米,效果翻脸。别信肉眼估计,用对焦尺,或者打一条渐变线试刻。
然后定参数。功率、速度、频率、脉宽、填充间距。这几个东西互相拉扯。功率加大,速度不跟,热输入就多,边缘挂渣。速度太快,线断断续续,像没墨的圆珠笔。频率高了,点密,表面细,但热量也积。填充间距宽了,能看见一道道纹路。
不锈钢打黑,就是个例子。同一张板,参数偏一点,颜色从浅灰变深灰,再变黑,再发蓝。想稳定,得记参数,换材料要重试。别指望一个配方吃遍天。
难在哪:热、气、夹具
激光雕刻的麻烦,基本绕不开三件事:热、气、夹具。
热影响区。切缝旁边那圈变色,就是热留下的脚印。薄板更明显。功率大了,板子会翘。精密件后面还要校平,烦。
气。吹气小了,烟尘糊在镜片上,功率衰减。吹气大了,熔融金属被吹偏,边缘不齐。有些材料要氮气保护,防止氧化。氧气能助燃,切碳钢快,但边缘会氧化发黑。选哪种气,看材料,看要求。
夹具。板材不平,焦点就飘。薄片一受热,中间鼓起来。磁铁、压板、真空吸附,能用就用。别用手按。真有人这么干,我不推荐。
检测也不玄。目视看边缘,放大镜看毛刺,酒精擦一擦看会不会掉色。深度用深度尺或轮廓仪,粗糙度靠样板比对。批量活,先做首件。首件不过,后面全废。
那束光去了哪里
激光雕刻现在到处都是。手机壳背面那行字。不锈钢水杯底部的logo。皮革上的花纹。木制礼品的签名。模具上的纹路。医疗器械上的UDI码。小批量定制,不用开模,改图纸就行。这是它讨喜的地方。
但也有边界。大面积深雕,效率拼不过铣削。厚板切穿,不是雕刻,是激光切割。镜面铜、高反铝,不好惹,反射光还可能回打镜头。安全别忘。护目镜要按波长选,不是随便一副墨镜。机器罩壳、联锁、急停,都别短接。
对普通人来说,变化挺实在。以前想做个金属铭牌,得找刻字店、等几天。现在有些创客空间、小加工店,十分钟能出样。网上定制也便宜了。不过话说回来,便宜的机器打出来的东西,边缘毛,颜色不匀。想要好东西,还是得看材料、看参数、看师傅肯不肯试。
下次看到不锈钢杯底那行小字,摸一下。有点毛,有点烫过的痕迹。那就是光走过的地方。