凌晨三点,废钢跨。
行车司机把手柄往下一压,吊盘落进那堆乱七八糟的边角料里。贴住。嗡的一声闷响。锈块、钢渣、半截螺纹钢,全被吞进盘底。再抬起来,两吨多。
这就是工业磁铁最常见的出场方式。不炫技,就是把力气借给你用一下。
可你要是真觉得它只是通电就能吸的铁疙瘩,那早晚要在车间里摔一跤。
同一个铁疙瘩,脾气差出十万八千里
先分家。工业磁铁其实是一大家子,不是一种东西。
铁氧体磁铁,便宜,几乎不导电,砸地上跟陶瓷一样碎。你拆过老式喇叭的话,屁股后面那块黑灰色的、看着像烧饼的,就是它。耐温不错,两三百度还能撑住——具体看牌号,别拿我说的当标准。缺点是力气小,同样吸力,体积得大一圈。
铝镍钴,老将。温度稳定性是它吃饭的本事,早年仪表、传感器里全是它。但矫顽力低——这个词后面细说——意思就是它容易被别人掰弯。
钐钴,贵,耐温狠,七八百度都还能站着。航空航天、军工用得多。就是价格让人牙疼,而且钴这东西的供应链……算了,这话题说来话长。
钕铁硼。现在产线上百分之八九十的主角。力气最大,同体积下能把前面几个甩开一条街。但也最娇气,怕热、怕湿、怕氧化,掉地上还容易崩边。
还有一大类,电磁铁。跟上面那几位不是一路人——它本身没磁性,通上电,线圈里跑电流,铁芯才被磁化。断电,磁就没了。行车吸盘、电磁离合器、机床上的电磁卡盘,都是这位。
永磁和电磁的区别,说白了:一个是你口袋里那点存款,随时能花;一个是刷信用卡,刷多少看你敢开多大电流。当然,断电那一刻,信用卡是要还的——吸盘上的废钢会哗啦一声全砸下来。所以电磁吊盘从来不接市电,接的是蓄电池或者专门的保磁模块,就是防这一下。
从一堆粉末,到能拎起一辆车
钕铁硼怎么做出来的?我尽量说人话。
第一步不是「铸造」,是「配对」。钕、铁、硼,加上镨钕合金、镝、铽这些,按配方称重。配比差零点几个百分点,出来的磁性能差一大截。称料师傅的手感,有时候比仪器还准。
然后是真空熔炼,再甩带。什么叫甩带?就是让一千多度的合金液浇到一个高速旋转的铜辊上,被甩成薄薄一片,像刨冰卷。冷得快,晶粒才细。这一步做不好,后面全白搭。
再往下,氢碎、气流磨,把薄片磨成粉。粉有多细?微米级。几个微米。这个尺寸的钕铁硼粉,遇上空气是会自燃的。真事。所以车间里所有的磨粉、混料、转运,全在氮气或者氩气保护下干。你要是看见哪个小作坊敞着口磨钕铁硼粉,赶紧走,别站那儿看热闹。
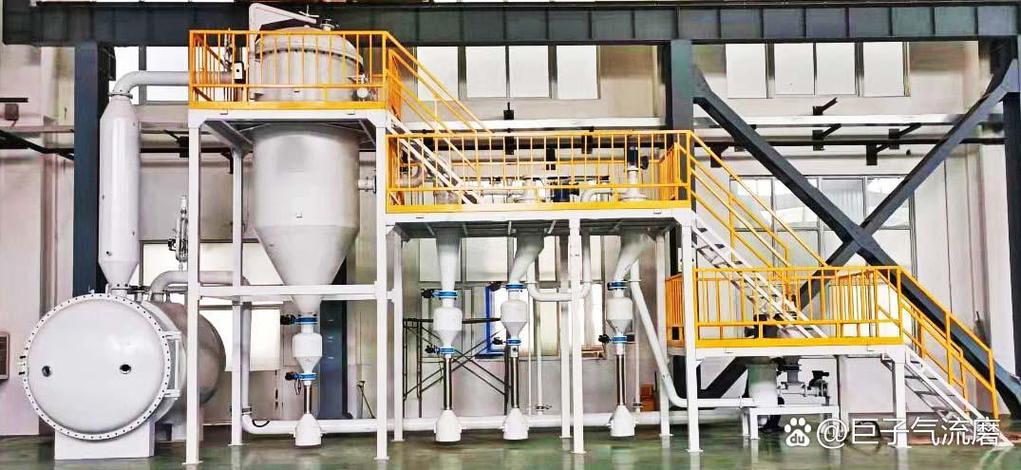
接下来这一步是整个流程的灵魂:在磁场里压型。
粉末本身没方向,是散的。你给它加一个强磁场,粉末里的每一个小晶粒就会顺着磁力线排队,像拿一把筷子,一根根理顺。这叫取向。取向好了,磁铁的力气能翻好几倍;取向乱了,做出来就是块昂贵的废铁。
压完的坯体还要等静压,再进真空烧结炉,一千度出头,烧十几个小时。出来再时效热处理,两段温度,慢冷。这两步纯粹是跟晶界较劲,参数各家都捂得紧。
然后磨、切、钻孔。钕铁硼脆,加工不能用普通砂轮干磨,磨屑会着火。得加冷却液,切下来的渣要泡在水里。磨完镀层:镍铜镍、锌、环氧、磷化,看用在哪。海边用的、化工厂用的,镀层就是命。
最后一道,充磁。没充磁之前,它跟一块普通铁疙瘩没区别。充磁机一放电,啪,成了。
现场才咬人的那几个坑
图纸上画得再漂亮,到现场照样出事。挑几个常见的说。
一是温度。你买钕铁硼,牌号后面跟个字母,N35、N42 后面的 M、H、SH、UH、EH,那就是耐温档。同一批料,耐温档不同,价格能差三成。有人图便宜拿了常规牌号去贴电机转子,电机一热,磁力慢慢退,效率掉了还找不着原因。这不是质量问题,是选型问题。
二是退磁。磁铁不是充完就一劳永逸。高温会退,强反向磁场会退,剧烈震动也会退一点。而且有的退是可逆的,温度降回来磁力回来;有的退了就永久没了。这个区别,很多采购压根不知道。
三是磁短路。磁铁表面吸了一层铁屑、铁粉,看着没什么,实际上磁力线被那些碎屑短接了,有效吸力哗哗往下掉。所以装配线上定期吹扫、擦净,是正经工序,不是打扫卫生。
还有一条不多说但必须提:两块大磁铁互相靠近,是会飞的。中间隔着半米,能突然加速撞在一起,速度快得你反应不过来。夹手、崩片、铁屑进眼睛,都从这儿来。带心脏起搏器的人,离大型磁体远点,这是红线。

吸力到底怎么算,包装上那个数字别信
你去问供应商「这块磁铁能吸多少公斤」,十个人有八个给你报一个漂亮的数。那个数,通常是在理想条件下测的:纯铁、厚度足够、表面平整、光洁、垂直拉脱、零气隙。
现场哪来这些条件。
磁力这东西,粗略讲跟磁感应强度的平方成正比,跟你接触的面积成正比。而气隙——就是磁铁和被吸物之间那点缝隙——是真正的杀手。薄薄一张纸的厚度,都能让吸力掉一截。因为空气的磁阻太大了,磁力线过不去。
所以同一块磁铁,吸一块两毫米的薄铁皮,和吸一块二十毫米厚的钢板,完全是两回事。薄板吸不住,不是磁铁不行,是板子太薄,磁路闭不上。
另外,剪切力和垂直拉脱力也不是一个量级。你要是拿磁铁在钢板上横着推,会发现它比拔起来难拉动得多。吊装的时候,老师傅都留余量,一般不往七成以上用。为什么?因为钢板表面有锈、有油、有震动,气隙随时在变。
还有一句必须说:奥氏体不锈钢、铝、铜、塑料,这些基本不搭理磁铁。304 拿来装磁铁的工装,是很有道理的选材——它不导磁,不给磁力线乱开路。
几个传得很广的误会

「永磁就是永远有磁。」不对。它只是不需要外部供电来维持磁性,不代表不会老。震动、温度、反向磁场,三样一起上,几年下来磁场能掉几个百分点。要求高的场合,是要定期复测的。
「磁铁越厚吸力越大。」到一定厚度就饱和了。磁力主要看极面面积和整个磁路设计,一味加厚,成本上去了,吸力没长多少。这是设计上很典型的浪费。
「加热红了就消磁。」方向没错,但不同材料的居里温度差得远。钕铁硼三百多度就撑不住了,铁氧体要到四百多,钐钴能扛到七八百。拿喷枪烤钕铁硼想退磁,是能退,但通常连镀层带结构一块儿给你毁了。
往前面看一眼
现在行业里最热的工艺叫晶界扩散。简单说,就是不再把镝、铽这些重稀土均匀掺进整块材料,只在晶粒边界上铺一层。重稀土用量能省不少,耐温还上去了。这几年钕铁硼的进步,一多半靠这个。
再往远看,无稀土磁体——铁氮、锰铋这些——实验室里数据挺好看,但离稳定量产还有距离。能替代多少,我不敢说,谁要是现在拍胸脯保证,你反而该留个心眼。
还有一件事在悄悄发生:回收。废旧电机、废旧硬盘、报废的磁钢,以前当废铁卖,现在有人专门拆、专门提稀土。价格合适的时候,这条链条是转得动的。
夜里三点,那台行车又动了。吊盘落下去,吸上来一层铁锈、半根螺丝、还有不知道从哪辆车掉下来的一块垫片。
明天的活还在等着。