铁件烧红了往粉里一插——浸塑这门活儿,远比刷漆讲究

那口“锅”里没有水,翻腾的是粉

第一次进浸塑车间,我愣了几秒。 那是个方的、上面敞口的箱子,里面一锅粉在翻滚。咕嘟咕嘟,像烧开的水。伸手?别。那是聚乙烯粉末,箱底铺着一块多孔板,压缩空气从下面顶上来,粉粒被吹得悬浮、流动,整体密度降下来,看上去就是液体。产线上管这个叫流化床。 工件在旁边的炉子里烤。常见的做法是加热到两百多度到三百多度这个区间——具体多少,我不敢给你一个通用数字,材料不同、壁厚不同,差得挺远。烤透了,行吊或者机械臂夹住,往那锅“沸腾的粉”里一插。几秒钟,拎出来。粉已经粘在表面,熔了,裹住了铁。 再进烘箱走一道。流平、塑化。出来,就是一层壳。 那层壳,就是浸塑。 说白了,浸塑是让热工件自己去“抓”塑料。热是唯一的动力。没有喷枪,没有静电,没有胶水。工件哪块热、哪块冷、哪块散热快,最后都会原原本本写在那层涂层上。藏不住。
流化床浸塑工件预热后浸粉现场
流化床浸塑工件预热后浸粉现场

它不止一种玩法

它不止一种玩法
它不止一种玩法
外行问我浸塑,我一般先分两类讲。 一类是粉末流化床浸塑。刚才说的就是。粉用得最多的是聚乙烯,也有尼龙、EVA、环氧。涂层厚,零点几毫米起步,想做厚都行。 另一类是塑溶胶浸塑,现场更爱叫“蘸塑”。塑料不是粉,是糊。PVC糊树脂拌上增塑剂、稳定剂、颜料,稠度像酸奶。工件可以冷着直接蘸,也可以预热了蘸。蘸完进烘箱,先凝胶,再塑化。手套、钳子手柄、货架、冰箱搁架,一大半出自这条路。 两者差在哪?流化床靠热熔粘附,出来的壳偏厚实、偏哑;蘸塑靠糊料挂壁再烘,表面细腻,颜色能做得很正。 还有尼龙浸塑。耐磨、耐温、摸起来发滑,常用在传动件、导轨这类要扛磨的地方。成本比PVC高出一截。

难的不是插进去,是拎出来那一刻

难的不是插进去,是拎出来那一刻
难的不是插进去,是拎出来那一刻
浸这个动作,三秒钟。难的是前后那几十分钟。 前处理其实比涂层本身更要命。油、锈、氧化皮,留一点,涂层就整片起皮。除油、抛丸、磷化,该走的一道不能省。我见过太多现场把这块当“辅助工序”压缩工时的,后来全在返工上还回去了。 预热温度得烤匀。厚件芯部温度上不来,涂层就偏薄,甚至局部根本没粘上。挂具也是热库,接触点附近温度低,容易留印子、露铁,露铁就得补。 提拉速度是个手感活。快了,带起一堆料,挂流、流痕;慢了,糊料挂不住,出现上薄下厚。这个参数通常靠试打样定下来,然后写成作业指导书,人不许随便改。 粉的状态也得盯。受潮结块、混进杂质,涂层上就是颗粒和针孔。流化风速也有窗口——太慢吹不起来,太快粉被带跑。 塑化这一段最考验配方。PVC糊温度不够,凝胶不完全,摸着发粘、发脆、附着力差;温度过了,PVC分解,放氯化氢,颜色发黄,同样发脆。这个窗口其实不宽,工艺员天天守的就是它。后加热还有个作用是让涂层流平、把气泡逼出来——省掉这一步,表面就是橘皮。 还有个物理常识得说清楚。尖角热容小,热得快,散得也快,涂层天生就偏薄。图纸上画个锐角尖端,还标一句“浸塑厚度多少多少”,这就有点不讲道理了。要么倒圆,要么接受它薄。

几个常被搞混的事

浸塑不是喷塑。喷塑是静电把粉吸上去再烤,涂层薄,一般几十到一百多微米。浸塑是厚壳,几百微米起步,边边角角包得死。货架上那层能抠出弹性的塑料,多半是浸的,不是喷的。 不是越厚越耐用。太厚,内外收缩不一致,冷热一交替就开裂。成本也堆上去了。合适厚度是算出来、试出来的,不是凭感觉加料加出来的。 它不只是好看。防锈、绝缘、防滑、缓冲、降噪,都是它的活。铁丝网外面那层防的是锈;钳子手柄那层防的是手滑和手麻;电池架、电机外壳那层,防的是短路。 也不是所有塑料都能拿来浸。熔点太高、熔体太黏的,粘上去流不平,出来的面像麻子。实际能用的就那么几类:PVC糊、PE、尼龙、EVA,再加一些特种环氧。
塑溶胶浸塑钳子手柄涂层截面实拍
塑溶胶浸塑钳子手柄涂层截面实拍

两件小事

两件小事
两件小事
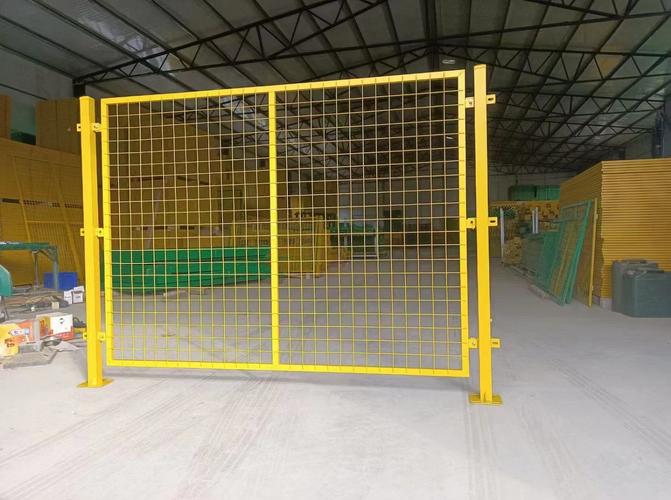
一个是我在超市看见货架网片。钢丝焊成网,除油除锈,预热,浸流化床,烘烤。麻烦在于网片大、挂点多,挂具印子密,边缘的丝头一不留神就露铁。所以你偶尔会在货架角落看到补涂的痕迹——那是正常的,不算质量事故。 另一个是钳子手柄。PVC糊蘸两遍,第一遍打底,第二遍上色。手柄上那层凹凸花纹,不是模具压出来的,是糊料在塑化前自己流动留下的。温度和黏度控不好,花纹就糊成一片,摸上去像软糖。 哦对,检验这块也提一句。膜厚仪测厚、划格测附着力、弯折看开裂、盐雾看防腐,都是常规动作。别信“看着挺厚”这种判断。

往后看两眼

有几条路在走。粉末回收做得越来越细,过喷的粉能回用;有厂子在试低温塑化的配方,图个省电;还有些场合开始用无增塑剂的替代品,或者干脆换尼龙。自动化上下料也在铺——工件进烘箱到出来那一段,最需要稳定复现,人守着容易松劲。 但工艺的内核,这么多年没怎么变过:把工件加热,让它自己去抓塑料,然后控制好塑化和冷却的每一个瞬间。 听着简单。 干过的都知道,那层壳上每一处厚薄,都是车间里某个参数写在它身上的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铁件烧红了往粉里一插——浸塑这门活儿,远比刷漆讲究
文章链接:https://m.zystgy.cn/a/77974