上周跑淄博的粉体车间,刚跨进大门就被当班的张哥伸手拦了——“离那台3立方的机子远点,上次新来的实习生凑太近,挂在安全帽上的工牌绳直接被转着的犁刀卷进去,人没摔着,工牌扯得稀碎。”
我顺着他指的方向看过去,那台灰扑扑的混合机正闷头转,嗡嗡的震动顺着环氧地坪传到脚底板,旁边堆着半袋拆了口的氧化锆粉,风一吹飘起来细细的一层,落在安全帽檐上。
你以为的“混合”,和车间里的根本不是一回事
普通人对混合的认知,大概率停留在家里拌凉菜、和饺子馅的程度:把几样东西倒一块,搅到看不见明显的色块,就算成了。
但工业场景里的混合,要求根本不在一个量级。
工业混合的核心目标从来不是“看起来匀”,是“每一个随机取样点的成分偏差,控制在工艺允许的千分之几范围内”。就拿锂电池正极材料的混合来说,要是某一处的钴酸锂占比多了0.1个百分点,那电池充放电的时候就容易局部蓄热,轻则鼓包续航缩水,重则短路漏液。这种精度,靠家里拌馅的思路,想都不要想。
我们现在用的犁刀混合机,原理说穿了也不复杂:筒体内装着一排高速旋转的犁形刀片,转起来的时候把筒底的物料抛到半空,形成一层没有固定形状的物料流,不同成分的料在抛洒的湍流里互相穿插,慢慢达到成分均匀。
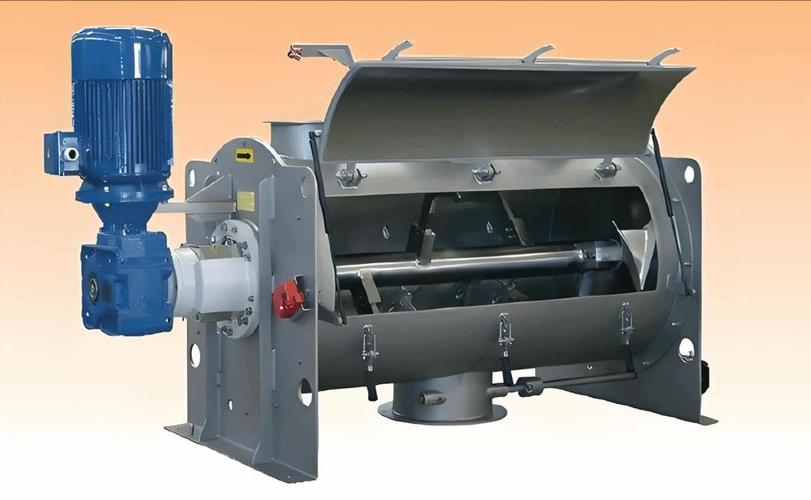
别觉得这个原理简单,真要达到合格的均匀度,每一处细节都卡得很死。
难的从来不是转起来,是停在哪都算合格
刚入行的时候我总觉得,这有啥难的?不就是个带刀片的大罐子,通上电转够时间,把料放出来不就完了?
直到第一次跟着调试团队做均匀度测试,才被现实按在地上摩擦。
那时候为了测真实的混合效果,我们在筒体上开了5个不同位置的取样口——分别在进料端的上层、筒体正中间的中层、出料端的下层、紧贴筒壁的死角位置、还有犁刀转轴的正下方。每次跑满预设的混合时间,就同时把取样杆插到每个口子里取料,密封好送检测中心测成分占比。
连续熬了三个通宵。
第一次测试的结果出来的时候,所有人都沉默了:紧贴筒壁那个取样口的钛白粉含量,比额定值低了12%。
那时候真的烦。
查了半天原因,才发现是之前留的犁刀和筒体壁的间隙太宽——3毫米。本来是想留点间隙,防止犁刀磨到筒体壁掉铁屑污染物料,结果细粉全卡在那道缝隙里,高速转的犁刀根本把这部分料带不到抛洒的湍流里,相当于一直留了个混不到的死角。
后来我们把间隙调到1.5毫米,又在每片犁刀的端部贴了一层耐磨聚氨酯刮条,转的时候刚好能把缝隙里的料刮下来,再测那个点的成分偏差,直接降到了0.8%,才算摸到了合格线。
你说这是啥高精尖的技术?说穿了就是个间隙调整的小事,但你要是没在现场蹲过几个通宵,根本想不到问题会藏在那道3毫米的窄缝里。
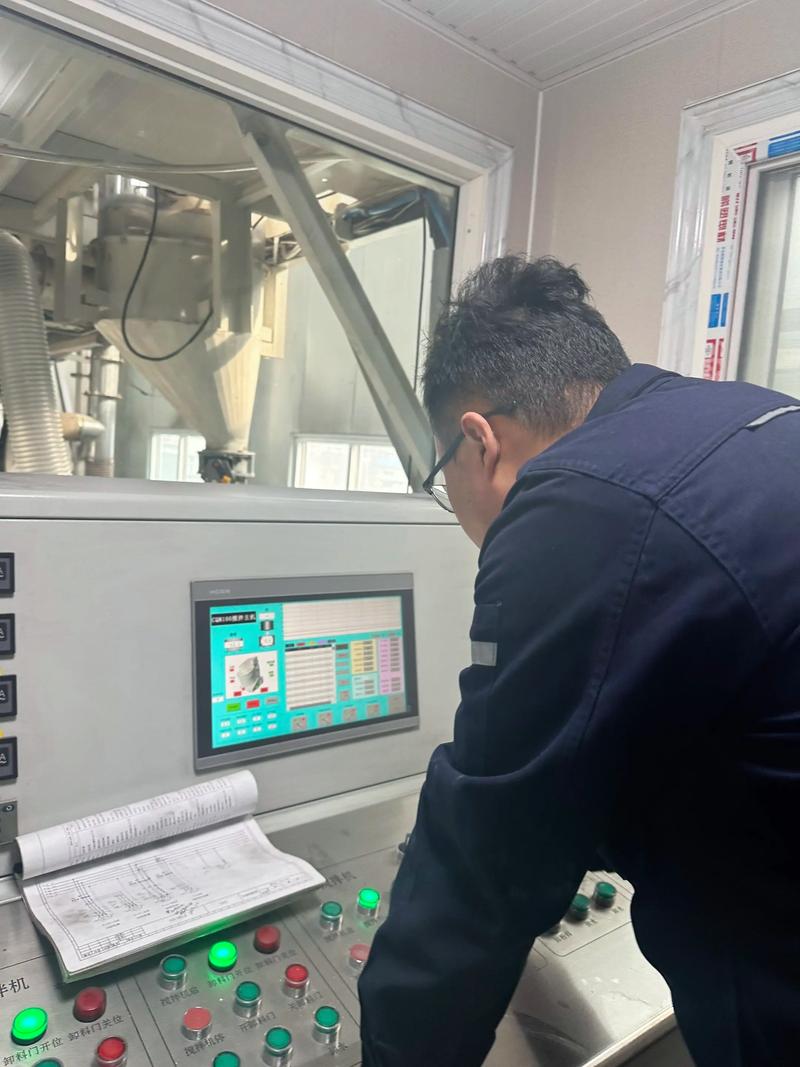
那些被想当然的误区,坑过太多刚入行的人
干的时间久了,见过太多想当然的操作,踩的坑能堆半间仓库。
最常见的误区,就是觉得混合时间越长,效果越好。
真不是。
之前我们混一种带空心玻璃微珠的保温浆料,一开始新来的调机员怕料混不匀,硬生生在额定时间的基础上多跑了20分钟。结果取样的时候一测,微珠的平均直径直接从100微米掉到了20微米——全被高速转的犁刀打碎了。最后做出来的保温板,导热系数超了国标两倍,整批3吨多的料直接报废,算下来损失小十万。那小伙子站在车间门口,脸白得跟刷了腻子似的,半天说不出一句话。
还有人觉得,混合机的功率越大,剪切力越强,混出来的料就越均匀。也不对。
比如混高粘度的硅橡胶基料,你要是硬上高剪切的混合头,转得快是快,刀片和物料摩擦生热,直接把基料里藏的硫化剂提前触发了,料在罐子里没等放出来就固化成了硬疙瘩,掏都掏不出来。
工业混合从来不是“力气越大效果越好”,是要顺着物料的脾气来——干粉要靠抛洒形成湍流,高粘料要靠慢推翻折,易碎的料要控制剪切力,怕热的料要开夹套通冷水。你要是不管啥料都往功率最大的机子上倒,最后踩坑是早晚的事。
最近我们在试带在线近红外检测的混合机,就是在筒体壁上装个小型的检测探头,实时扫不同位置的成分占比,一旦均匀度摸到工艺要求的阈值,就自动触发停机信号,不用再靠老师傅的经验卡时间。
说真的,第一次见这个功能的时候我还挺惊讶的。搁以前我们哪有这条件,都是算好固定时间,早了怕不匀,晚了怕把料打碎,每次调机都要反复试个三四次。
不过话说回来,再好的设备,你要是前期没把物料的特性摸透,犁刀间隙调不对,那探头装得再高级,也救不了卡在死角里的那点料。
上周回车间,看见那台陪我们踩了好几年坑的老混合机还在转,旁边的新设备已经接好了检测线。其实哪有什么玄乎的黑科技啊,都是之前掉过的坑,攒出来的经验而已。