别再瞎选管线式乳化机:车间老炮踩过的3个真坑
2026-10-18 02:14:54 作者:网编
分类:文章
上周去苏州一家做水性工业涂料的车间,看见他们刚拆封的3台进口管线式乳化机,堆在角落落灰。问了才知道,选的时候光盯着参数表上印的“最高剪切速率”,装上去换了3种树脂原料,出料的细度波动从来没稳过,甚至有两批料打出来直接分层,整批返厂重做。
先搞懂:你买的根本不是“通用乳化机”
很多人对乳化机的认知还停留在“只要能转、能把料打细就行”。真不是。
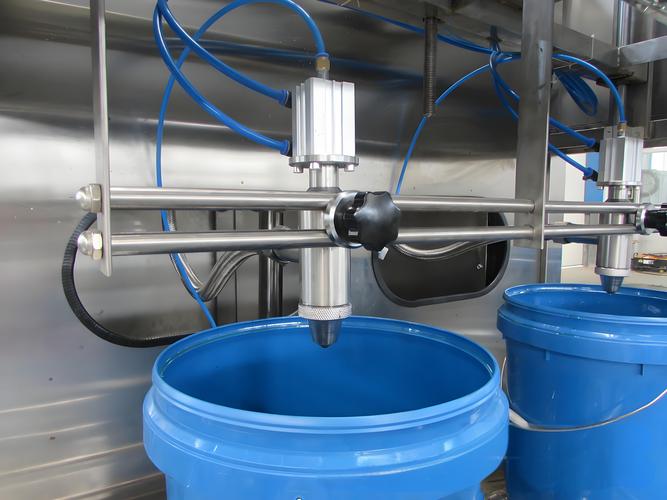 车间管线式乳化机出料口接涂料桶实拍
举个最直白的例子,做食品级沙拉酱的乳化机,定转子的间隙要留得稍大一点,避免把蛋黄里的蛋白结构打碎,不然酱体的稳定性直接垮;但做纳米级硅油脱模剂的乳化机,间隙得压到0.1mm以内,还要配三级剪切腔,不然打出来的乳液放半个月就浮油。哪有什么通用的机器?都是对着你的物料参数量身配的。
问:我之前买的高剪切乳化机,为什么打出来的硅油乳液放3天就分层?
答:十有八九是你选的定转子间隙不对。通常来说,普通水性乳液的定转子间隙在0.2-0.3mm就够,但硅油这种高粘度、表面张力极低的物料,间隙得压到0.1mm以内,还要加二级剪切腔。别信商家说的“一台机器打所有料”,真的。
我见过最离谱的一个采购,拿着做洗洁精的乳化机参数,去买打石墨烯浆料的机器。结果装上去,石墨烯团聚体根本打不碎,出料细度差了整整两个数量级,最后又花了十几万换了新的定转子头,算下来比一开始就选对型号多花了快一倍的钱。
别被参数表骗:这些数字全是“纸面漂亮”
说个行内公开的秘密。厂家给的参数表上印的“最大流量”“最高剪切转速”,全是空载、用清水做介质测出来的理想值。
所有带负载的剪切速率,才是你实际能用的数。
上次碰到个销售,拿着彩页跟我吹,说他们家的乳化机剪切速率能到15000rpm。我当场拉着他去车间,接了粘度1000cps的丙烯酸树脂进料,开起来一看,转速直接掉到6000。连人家标称值的一半都不到。我上次帮一个食品厂选乳化机,销售给的参数表上写的流量是10m³/h,实际打番茄酱的时候,流量直接掉到3m³,差了三倍多,你说这参数有啥用?这还是好的,有些小厂做的机器,电机功率虚标,进料粘度上来直接卡停,你找售后,人家还说你“物料不对,操作不当”。
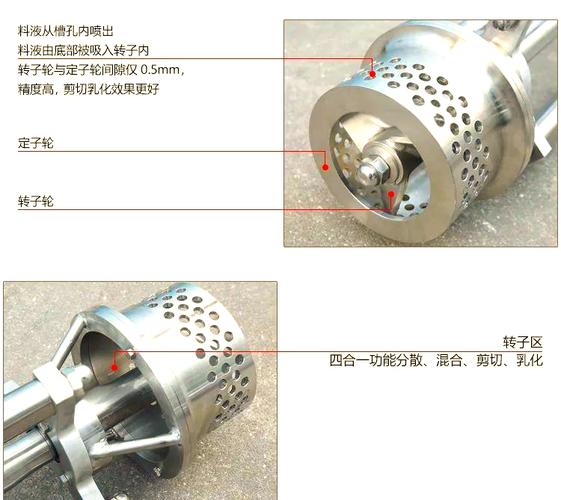 乳化机定转子头拆解对比间隙实拍
问:我车间空间小,能不能把乳化机直接装在反应釜上面,省掉管道?
答:别瞎凑。除非你是做单次投料量小于500L的小试料,不然绝对别这么干。管线式乳化机的核心是“物料循环过腔”,你直接架在釜上,出料口离液面太高,打出来的料直接砸在料面上,卷进去一堆气泡,消泡都能消到你怀疑人生。我见过个做化妆品基质的老板,为了省2米不锈钢管道,多花了3万买真空消泡机,算下来亏到姥姥家。
说真的,别在这种地方省小钱。管道的长度、弯头的数量,都会影响物料循环的效率,差个几十厘米,乳化效果都能差出一截。
真要选对,别光问销售,先盯这三个细节
我跟身边做设备选型的老伙计聊,大家选乳化机从来不听销售瞎吹,直接去车间现场盯三个细节:
先伸手摸定转子的材质。不是说304不锈钢就够,如果你打含溶剂、弱酸碱的物料,必须要316L的材质,而且齿形要选阶梯式的——直齿的虽然便宜,但是打含粉体的物料特别容易堵,拆一次清理半小时。
再凑到设备侧面看机械密封。一定要选双端面水冷密封的结构。很多便宜的机器用单端面密封,打高粘度料的时候,密封面的温度升得快,不出三个月就开始漏液,你天天蹲在机器旁边擦地面,油都能省出小半台机器钱。
别漏看出料口有没有装压力表。很多小厂的机器出料口直接敞着,你根本不知道腔体里的压力够不够。通常来说,管线式乳化机的腔体稳定压力在0.2-0.3MPa的时候,剪切效果是最稳的,没个压力表,全靠碰运气调参数,生产效率低得吓人。
💡 小提醒:如果你的物料是含硬颗粒的,比如钛白粉、重钙,一定要在进料口加个60目以上的筛网,不然硬颗粒卡进定转子间隙,直接把转子打变形,修一次就得大几千。
上次跟那个苏州涂料厂的老板聊天,他说现在学乖了,以后选乳化机,先拉两公斤自己的物料去厂家的测试车间,打个样测完细度、稳定性,再谈价格。毕竟,机器买回去是要天天干活的,不是摆在展厅当展品的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
别再瞎选管线式乳化机:车间老炮踩过的3个真坑
文章链接:https://m.zystgy.cn/a/62195