上周去苏州的一家精密五金厂蹲了三天,亲眼看着他们把一炉刚热处理完的304不锈钢法兰全磨废了——就因为工业研磨的时候选了干磨工艺,没考虑工件壁只有1.2mm。
真的。那批法兰本来是给出口订单做的,算上热处理成本、机加工成本、交期违约金,前前后后亏了快四十万。厂长拍着大腿说,早知道湿磨的那点冷却液成本不算啥,说什么也不会图省事省这一步。
为什么90%的工业研磨返工,根源都在工艺选型的第一步
很多人觉得工业研磨不就是拿砂轮磨工件吗?有什么好选的?错。干磨和湿磨的适用边界,是所有研磨工艺的第一道门槛。
干磨的好处是不用接冷却液管路,换件快,适合那些余量特别大的粗磨工序——比如铸件的浇口残留、锻件的氧化皮去除,磨下来的铁屑直接用吸尘装置抽走就行,效率比湿磨高30%左右。但干磨的硬伤也明摆着:没有冷却液带走磨削热,局部温度能瞬间冲到上千度。
你要是磨那种壁厚超过5mm的厚壁件,倒也没啥。但只要是薄壁、精密、对热变形敏感的工件,干磨带来的热变形能直接把尺寸精度拉到报废线以下。就像开头说的那家厂,1.2mm壁厚的法兰,干磨的时候局部热胀,磨完松夹一冷却,整个法兰的平面度直接超差0.15mm,根本达不到密封要求。
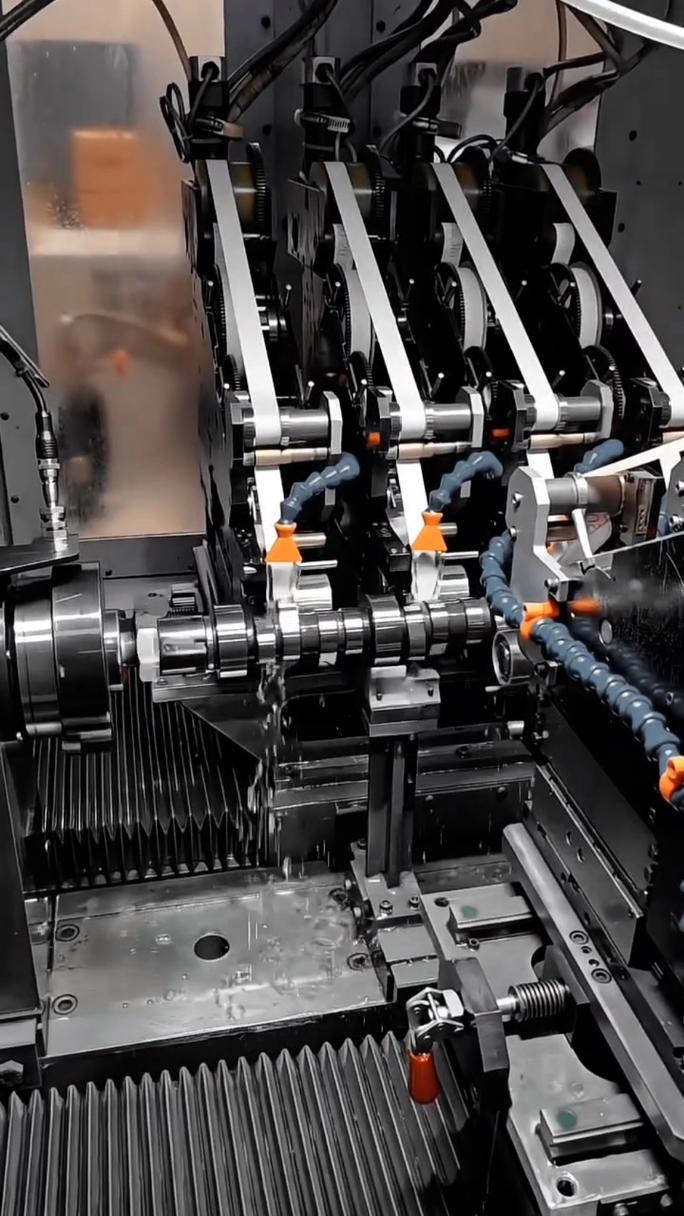
别觉得干磨省事,省下来的那点冷却液成本,不够赔半件报废的精密件。
碰到过不少刚入行的工艺员,上来就把所有工序都设成干磨,说这样车间干净,没有满地的冷却液污渍。等磨出来的工件全带着退火色、尺寸飘的时候,才反应过来自己选错了工艺。
问:我们厂做的是硬质合金刀具的开刃,一直用干磨,怎么最近总出现刃口退火的情况?
答:大概率是干磨时的线速度调太高了。通常硬质合金的导热系数比高速钢低40%左右,磨屑堆积在刃口位置的温度能瞬间冲到800℃以上,哪怕你加了风冷,也压不住局部的热变形——之前碰到过好几个同类型的厂,把线速度从35m/s降到22m/s,再配合小流量的压缩空气吹走磨屑,退火的问题直接消了大半。
别迷信进口磨料,匹配度才是工业研磨的核心
这两年跑客户,发现一个特别有意思的现象:很多厂的采购清单上,磨料全挑最贵的进口品牌买,不管和自己要磨的工件配不配。好像只要磨料够贵,磨出来的质量就一定好。
上个月有个做新能源电池铝壳的客户找过来吐槽,说之前买了某进口品牌的棕刚玉砂轮,磨出来的壳体表面看着锃亮,粗糙度也达标,结果做盐雾测试的时候,嵌在表面的磨粒直接导致密集的点锈,整批货退回来亏了二十多万。后来换成了碳化硅的软基体砂轮,磨下来的铝屑直接被气流带走,根本不会嵌进去,盐雾测试一次就过了。
💡 很多人挑磨料只看硬度,忘了磨料和工件材料的亲和性才是决定嵌屑概率的关键。
比如磨纯铝、纯铜这类软质有色金属,你要是用硬度太高的氧化铝磨料,磨粒很容易直接嵌进软质的工件表面,后面再怎么抛光都擦不掉。但你要是换成硬度稍低、自锐性好的碳化硅磨料,磨粒在磨损的时候会自然脱落露出新的切削刃,就不会出现嵌屑的问题。
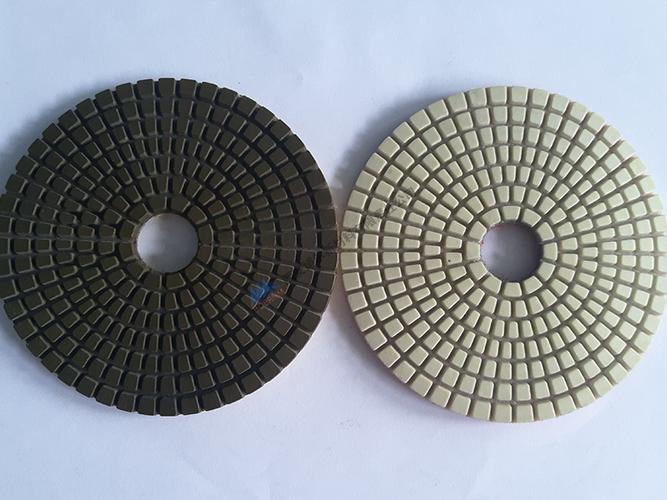
真的。我见过有个厂,之前为了磨钛合金工件,买了最贵的金刚石砂轮,结果磨出来的工件表面全是划痕——后来才知道,钛合金和金刚石的化学亲和性特别强,高温下磨粒直接和工件粘在一起,不划才怪。换成立方氮化硼的砂轮之后,同样的参数,表面粗糙度直接降了两个等级。
问:工业研磨的时候,怎么判断磨料和工件的匹配度够不够?总不能每次都拿废件试吧?
答:有个笨办法但特别好用——拿你要磨的工件边角料,在选好的砂轮上轻轻蹭3秒,拿下来用放大镜看表面。如果蹭完的位置没有出现细碎的磨粒嵌痕,摸上去是均匀的粗糙度,那这个磨料的匹配度基本就达标了。要是蹭完能看到明显的硬点嵌进去,哪怕这个砂轮再贵、参数再好看,也别往生产线上装。
那些被老师傅藏起来的工业研磨细节,才是降本的关键
很多人算工业研磨的成本,只算磨料的钱、电费的钱,从来不算因为参数没调好带来的废品损失。这部分的成本,有时候能占到研磨工序总成本的30%以上。
比如最常见的误区:觉得研磨压力越大,效率越高。错。磨厚壁件的时候,压力大点确实能快点去余量。但磨薄壁件、脆性材料的时候,压力稍微大一点,工件直接被顶变形,磨完松夹一回弹,尺寸差个0.02mm都算好的。
之前在珠三角的一家传感器厂,他们磨的是壁厚0.8mm的不锈钢传感器外壳,之前用的是恒定的研磨压力,废品率一直卡在12%左右。后来做了三十年研磨的老班长,把压力曲线改了——粗磨阶段用大压力快速去余量,快到尺寸的时候把压力降到原来的1/3,最后留0.01mm的余量做精磨,废品率直接降到1.5%。算下来,一年光减少废品就能省出四十多万。
❗ 千万别把研磨压力当固定参数调,尤其是做薄壁、脆性材料的工件,压力的动态调整带来的收益,比换个贵三倍的砂轮还明显。
说实话,我见过太多厂,把大笔预算砸在进口设备、进口磨料上,连最基本的研磨压力随动调整都没做,钱全打了水漂。
还有个容易被忽略的细节:磨床的吸尘罩位置。很多厂装吸尘罩的时候,随便往砂轮旁边一靠就完事,结果磨下来的细屑全飘在车间里,一部分粘在工件表面,一部分飘在砂轮的切削面上,越磨越钝。之前有个做光学玻璃的厂,吸尘罩离砂轮的距离从15cm调到3cm,砂轮的使用寿命直接延长了40%——因为磨下来的玻璃屑刚离开切削区就被抽走了,根本不会粘在砂轮的孔隙里堵孔。
这些细节,哪一个都不需要花大价钱改。但就是这些看起来不起眼的地方,决定了你做工业研磨的成本比别人高还是低。
别总想着靠买最贵的设备、最贵的磨料就能把研磨做好。真不是。你把工艺边界摸清楚,把磨料和工件的匹配度调准,把那些藏在工序里的小细节抠到位,比啥进口设备都管用。