刚推开车间的钢化门,冷机油味先裹过来。传送带转得嗡嗡响,铝制壳体顺着轨道滑到工位,穿藏青工服的师傅没拿卡尺,就眯着眼对着头顶的防爆灯晃了晃手里的零件。
我凑过去问,这是干啥?
他指尖点着壳体侧壁一道细得像头发丝的划痕:”这关过不了,后面装上去漏液,整条线的货都得返。”
别把这事儿当”看表面”
很多人第一次进车间,都觉得外观检测是最没技术含量的活——不就是睁着眼找瑕疵?换谁都能做。
我刚入行的时候也这么想。
直到跟师傅在汽车零部件车间蹲了一上午,才发现一个压铸件的分型面披锋,哪怕薄到0.1毫米,手摸上去几乎没什么阻滞感,装到变速箱里跟着齿轮转上三个月,就会磨穿贴合面上的密封垫,造成整个箱体的漏油故障。
这谁能想到?
不是故意挑刺。那些藏在零件表面的划痕、砂眼、披锋、凹坑,从来不是”不好看”的小问题——它们要么是材料内部缺陷露在外面的信号,要么是后续装配、使用过程中出故障的起点。
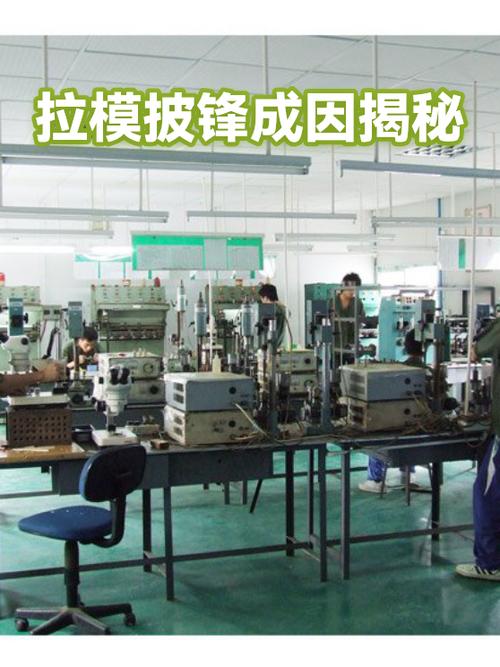
以前的老车间,全靠老师傅的经验摸。眼睛凑到离零件三十厘米的位置,顺着灯光慢慢转一圈,指尖顺着表面划过去,但凡有一点不顺畅的地方,就放到待返修的料框里。时间长了,师傅们的指尖都有一层薄茧,对粗糙度的敏感度比粗糙度仪还准。
现在的检测,早就不是人盯着看了
人眼盯久了真的不行。
通常连续作业超过两小时,普通人对0.05毫米以下瑕疵的漏检率能到三成。流水线的节拍卡得严,每个零件在工位上的停留时间只有两三秒,稍微走个神,就可能把带瑕疵的零件流到下一道工序。
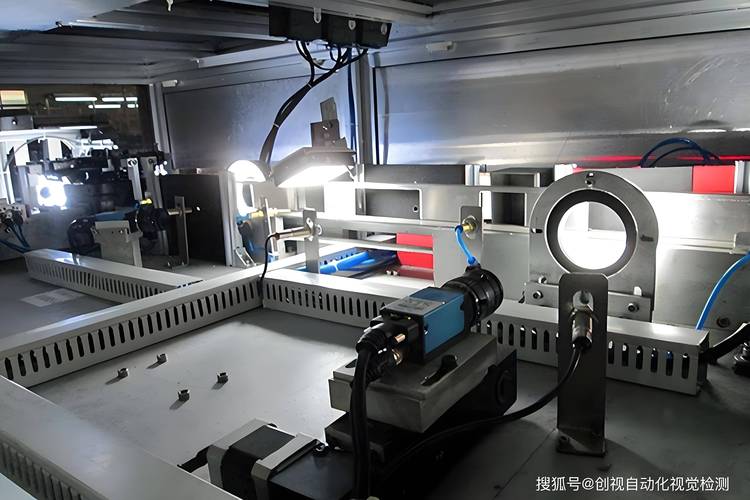
现在的检测工位,早就换了装备。核心就是线扫相机搭配多角度环形光源,零件在传送带上匀速走过,相机以每秒上万行的速度采集图像,算法把每一块区域的像素灰度值和合格样本做对比,但凡有超出阈值的差异,立刻触发蜂鸣报警。
说起来简单,调设备的时候能把人逼疯。
上次帮着调试新能源电池壳的检测工位,环形光源的角度偏了2度,把零件表面正常的切削纹理当成了微裂纹,连续报了二十几个不良。等把光源角度转回来,那些之前被误判的纹理在屏幕上就是一层均匀的银灰色反光,半点儿异常都没有。
真的,设备好不好用,全看调试的人懂不懂材料。铝合金的反光率高,光源就得调得柔一点;铸铁的表面粗糙,就得换角度稍斜的侧光,才能把藏在纹理里的砂眼照出来。
那些你以为的”吹毛求疵”,其实是在挡隐患
很多人觉得检测标准太严,纯属浪费成本。
比如一个普通的设备外壳,有个0.2毫米的小凹坑,既不影响结构强度,也不会生锈,为什么要判成不良?
其实标准从来不是拍脑袋定的。普通民用的设备外壳,这个尺寸的凹坑确实可以放行——不然每台设备的成本都得往上抬,最后买单的还是消费者。但如果是高压液压管的接头,哪怕表面有个肉眼几乎看不见的砂眼,都绝对不能放过。高压下那点砂眼就是裂纹的起点,跑个几千小时就会崩裂,喷出去的高压油能伤到半米外的人。
说真的,我之前见过一个漏检的液压接头,装在工地的挖掘机上,干了半个月活,接头崩裂,高压油喷了半米远,司机吓得从驾驶室跳下来,鞋都跑掉了。
你平时接触的那些工业产品,其实都和这道工序有关。你拿到的手机中框没有割手的毛边,你家的热水器外壳没有掉漆生锈的斑块,你坐的高铁车厢连接面板没有凸起的毛刺——这些细节的背后,都是外观检测把住了关。
前几天碰到之前带我的老周,他说现在的设备越来越聪明,能识别的瑕疵类型比十年前多了三倍,但他每次去车间,还是会伸手摸一摸刚过检的零件表面。
机器看的是像素差。
人摸的是那点藏在反光下面的、没被算法捕捉到的细碎毛边。
毕竟这关过了,零件才能真的出门。