上周三蹲在车间三坐标室的角落,盯着一台白光干涉仪的屏幕打哈欠——突然旁边的老师傅拍我肩膀,指着屏幕上一个几乎看不见的暗点:“这玩意儿要是漏了,下个月整批变速箱齿轮都得回炉。”
我凑过去看。
那点暗点比针眼还小,搁平时我扫一眼根本注意不到。
你以为的“质检看一眼”,根本摸不到缺陷的边
很多人对缺陷检测的印象,还停留在二十年前的车间——质检师傅拿个游标卡,拿个放大镜,对着零件表面划拉两下,合格就贴个绿标,不合格就扔红筐里。说实话,那是几十年前的老黄历了。
现在的零件精度要求,早就不是“不刮手就行”的程度。就拿重载变速箱的齿轮来说,0.02毫米的磨削烧伤,你拿放大镜凑到跟前去看,都不一定能找着。那种藏在零件表层下0.1毫米位置的回火层,摸上去没有任何凹凸,敲上去的声音跟合格零件一模一样,但是装到变速箱里跑上三万公里,那个位置的疲劳强度会掉一半,断齿的风险直接拉满。
人眼?根本没用。
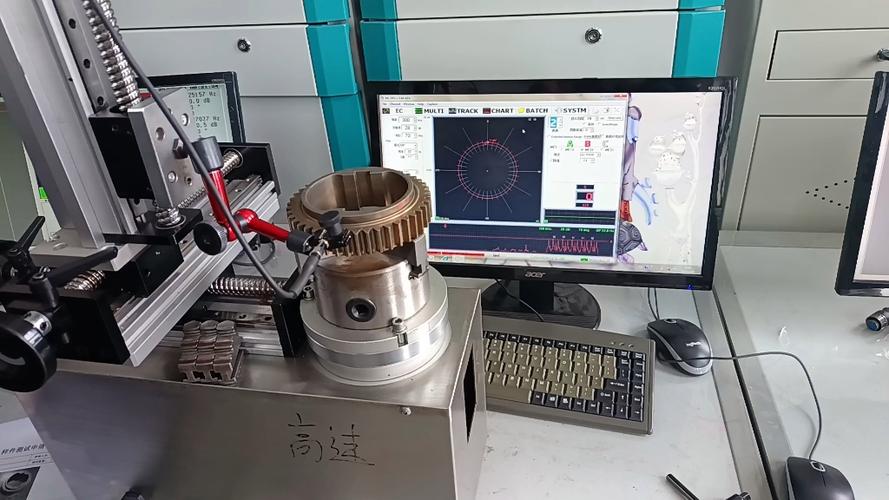
我们之前有批齿轮,就是因为磨削的时候砂轮磨损了,没及时换,表面带了一层浅的烧伤,人工抽检的时候完全没查出来,装到客户端跑了俩月,断了三个齿。赔的钱够我们买三台高精度的检测设备。那次之后,车间里但凡涉及到关键运动面的零件,没人敢说“我用眼睛能看出来”。
那些藏在零件里的“隐形坑”,是怎么被揪出来的
很多人觉得检测就是等零件加工完了,拉到检测室挨个测。其实现在的检测,早就嵌到加工的每一步里了。
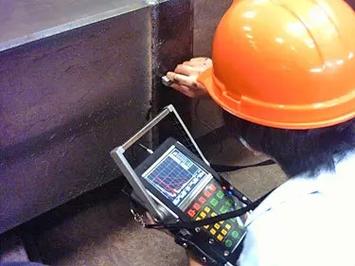
原材料进厂的时候,要过超声检测——就是拿个沾了耦合剂的探头,在钢板表面慢慢扫,屏幕上跳个尖峰,就说明钢板内部藏着气孔或者夹渣。我第一次拿那个探头的时候,手都抖,耦合剂沾得满手都是,滑溜溜的,探头在焊缝上扫的时候,突然跳出来个老高的尖峰,旁边的师傅说,这是个1毫米的气孔,在焊缝正中间。我当时盯着那块表面光溜溜的焊缝,鸡皮疙瘩都起来——上周我还看着焊工焊的这道缝,表面连个焊瘤都没有,谁能想到里面藏个坑。
现在大家都爱提AI视觉检测,说白了就是给相机装上“眼睛”,拍下来的图像传给模型,自动识别哪里有划痕、哪里有掉漆、哪里有裂纹。听着挺美好对吧?真到了车间你就知道,坑多了去了。早上车间的窗户透进来自然光,下午头顶的工业灯晃来晃去,零件表面沾的切削液干了留个印子,跟微裂纹长得几乎一模一样。我们之前花了三周调的视觉模型,把零件表面正常的走刀纹理当成裂纹报了不合格,把真的藏在R角位置的微裂纹当成正常纹理直接放过去了。折腾到最后,还是得靠老师傅拿个染色渗透剂,在R角位置擦一遍,才能把那点裂纹找出来。
别被“全自动零缺陷”的噱头骗了
我上次在行业展会上,碰到个卖检测设备的销售,拍着胸脯说他们的系统能做到99.9%的准确率,能完全替代人工检测。我当时差点笑出来,合着他这模型,只在他们实验室的理想灯光下测过样本吧?
我当时把我们攒了大半年的缺陷样本——127个带不同位置微裂纹、烧伤、内部气孔的零件,挨个放到他的设备上测。结果呢?漏了11个。
为啥?
他的设备镜头角度是固定死的,R角位置的反光拍不清楚,零件边缘的微小掉渣被当成了正常加工余量。就这,还好意思说零缺陷。
说真的,我干这行快八年,见过太多上来就吹“全自动无人工”的方案。说白了,缺陷检测的难点从来不是“把表面的大划痕找出来”——那玩意人眼都能看见。真正难的,是那些藏在表层下的、在结构死角的、不同批次原材料带来的新缺陷。
很多人觉得检测的目的就是把不合格的零件拦在厂里,别流到客户那里。其实根本不是。
你查出来一批零件有磨削烧伤,就得往回倒:是磨削参数设错了?还是砂轮该换了?还是冷却液的浓度不对?把根源找出来,下次加工的时候从根上把问题掐了,这才是检测真正的价值。不然你就算把所有不合格的零件都挑出来,下次加工还是会出一样的问题,纯纯浪费材料和工时。
前阵子跟车间的年轻操作工聊,说以后所有检测都换成机器人,我们就不用蹲在冷飕飕的检测室里,抱着零件挨个测了。我听着挺高兴的。毕竟谁也不想冬天戴着薄手套,在三坐标室里站一下午,手冻得通红。
不过话说回来,就算机器人能把大部分缺陷找出来,总得有个懂行的人,盯着检测的结果,别让模型把真的缺陷漏过去。对吧?