上周帮东莞一家做汽车紧固件的厂审设备台账,发现他们前年花大几十万买的工业试验机,现在闲置在仓库积灰。为啥?当初采购只看品牌响,回来才发现测出来的数跟下游主机厂的报告对不上,每次送检都要找第三方机构补数据,一年花的服务费都快赶上设备折旧了。
先搞懂:你的工业试验机到底要匹配什么精度等级
很多人上来就问销售”你们家设备精度多少”,其实这问题问得没用——精度脱离检测需求谈,全是瞎扯。测普通Q235钢板的屈服强度,跟测航空级高强螺栓的拉伸性能,要的精度根本不是一个量级。通常按照现行国标,金属拉伸类工业试验机的主流精度分0.5级和1级两个档位,0.5级的力值示值误差控制在±0.5%以内,1级的误差阈值是±1%。别听销售吹”我们设备空载能到0.1级精度”,那都是没装夹具、没加试件的理想状态,真到实际检测场景,误差直接飘到1%以上,纯纯营销噱头。
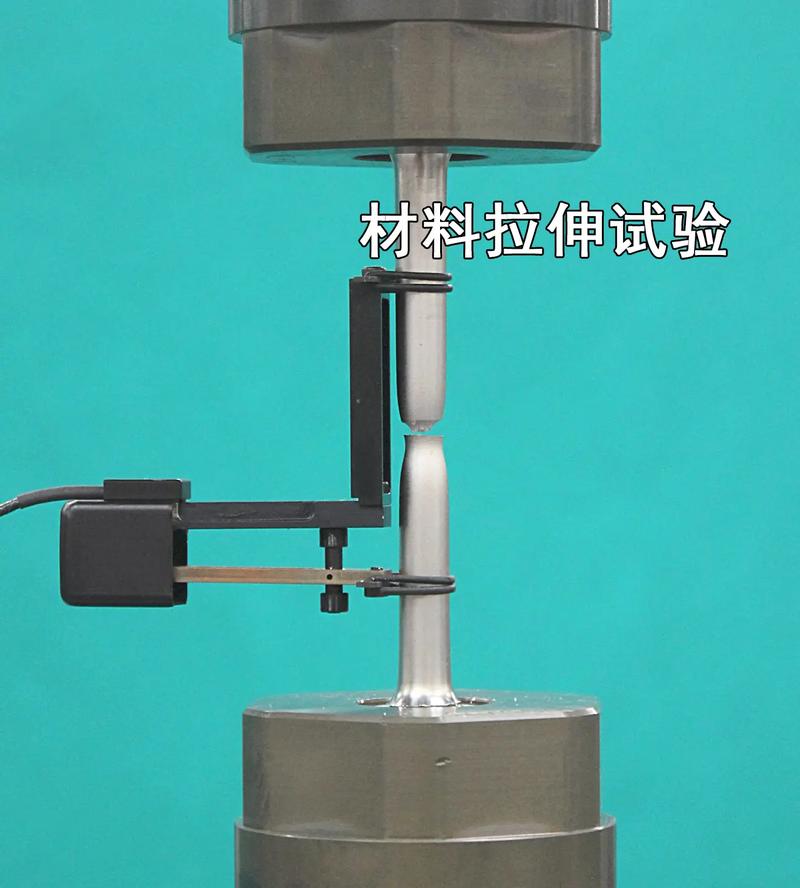
问:我们厂只做普通建筑用钢筋的进厂复检,选1级精度的工业试验机够用吗?
答:完全够。别为了追求所谓的高规格,多花十几万上0.5级的设备。钢筋复检的国标要求本身就允许±1.5%的检测误差,1级设备的精度余量完全覆盖需求。真硬上高等级设备,后续每年的计量校准费都要多掏小两万,纯纯没必要。
我见过最离谱的采购,给做普通碳钢货架的厂买了一台带高温拉伸模块的工业试验机,回来两年那个模块没开过机,拆下来卖二手都没人收,占了小半间实验室的位置。
真的离谱。
别光盯主机参数,夹具才是影响检测效率的核心
很多人买设备的时候,销售翻来覆去给你讲伺服电机功率、滚珠丝杠精度,绝口不提配套的夹具。实际上你测10mm直径的圆钢,跟测0.1mm厚的铝箔片,需要的夹具根本不是一套。💡 普通入门款工业试验机标配的夹具,基本只能覆盖厚度1mm-10mm的平板试件、直径5mm-20mm的圆棒试件,超出这个尺寸范围的检测需求,全要额外加钱定制夹具。
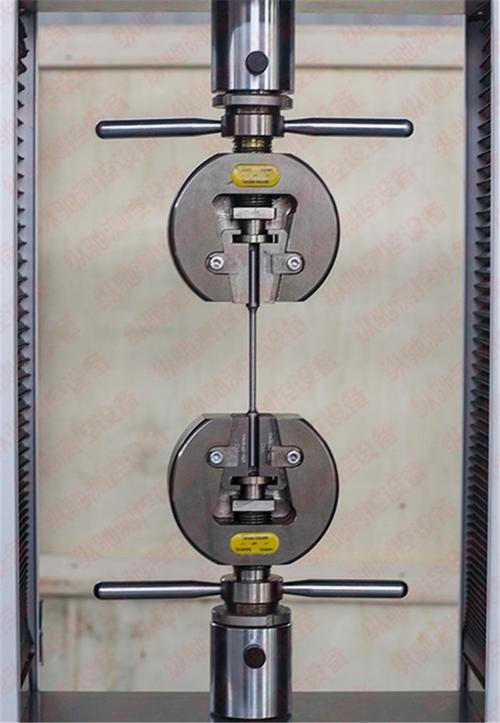
问:夹具的状态会影响检测结果吗?之前测的试件总在夹口位置断裂,这种数据能算有效结果吗?
答:必须不算。按照金属拉伸试验的国标要求,断口位置距离夹口小于一个标距长度的,这组试验数据直接作废。很多厂的检测员为了赶生产进度,直接把这种无效数据录进报告,下游客户一核对就打回来返工,耽误的交期成本比买一套好夹具高多了。要是你经常遇到夹口断的情况,先别怀疑设备精度,先看看夹具的夹面是不是磨平了——通常带齿纹的夹面,累计夹持2000个试件左右就会出现齿纹磨损,换个新夹块也就几百块的事,别硬扛着用。
上次碰到个做汽车密封条的老板,为了省设备钱,把测钢板的金属拉伸工业试验机拿来测密封条,结果拉到一半试件从夹具里滑出来,力值曲线直接跳崖,白忙活半小时试验,最后还是老老实实配了一套非金属拉伸夹具,钱一点没省下来。
漏算后期运维成本,才是采购时最容易踩的大坑
很多人算采购预算的时候,只盯着设备本身的发票价格,根本没算后续的长期运维账。比如工业试验机的力值传感器,属于国家强制计量校准的部件,通常每12个月就要找有资质的计量院校准一次,一次校准的费用大概在1500-3000块不等,具体看设备的量程大小。要是你选的是小众杂牌的设备,后期换个传感器、换根丝杠,配件要等两三个月,那段时间停线检测的损失才叫大。❗ 我之前接触过浙江一家做五金连接件的厂,贪便宜买了个没听过牌子的试验机,用了3年力值飘得厉害,找售后要配件才发现厂家都倒闭了,最后只能把整个主机当废铁卖了,重新采购新设备,里外里亏了十几万。
说实话,选工业试验机真不是越贵越好。你要是实验室每天只做两三个试件的检测,买个能满足精度要求的基础款就够;要是每天要跑上百个试件,那别省那点钱,选带自动数据上传、自动判定的款,能省好几个检测员的人工成本。
至于要不要选进口设备,我的看法很简单:要是你做的是出口欧美的高端产品,客户对检测报告的认可度有硬性要求,那选进口款没问题;要是你只做国内供应链的配套,国产中端品牌的工业试验机完全能满足需求,售后响应还快。之前有个客户的进口设备出故障,售后工程师从德国飞过来花了5天,这5天里他们的原材料入厂检测全停,仓库堆了一垛原材料等着验,算下来损失的钱够买半台新设备了。