车削加工精车余量怎么定?别拿试错的废件当学费
2026-10-19 11:26:59 作者:网编
分类:文章
上周去江苏一家做精密轴类的加工厂蹲点,刚进门就看见钳工班的小周蹲在废料箱旁边叹气。
刚车的30根40Cr调质轴,精车完外径差了0.08mm,全废了。
问了才知道,他图省事,不管什么材料什么热处理状态,所有零件统一给0.2mm单边精车余量,根本没考虑这批调质料的内应力变形。
真的。这点坑我见得太多了。
别信教科书里的固定数值
很多刚从职校出来的小孩,把课本上印的“精车余量单边0.1-0.3mm”当标准答案,套在所有加工场景里。
这数值是理想实验室状态下算出来的。
实际车间里的变量,能把这个范围冲得稀碎。
你粗车的进给量多大?刀尖圆弧磨成什么样了?粗车完零件放了多久才转精车?这些因素哪一个拎出来,都能让你按课本算的余量完全失效。
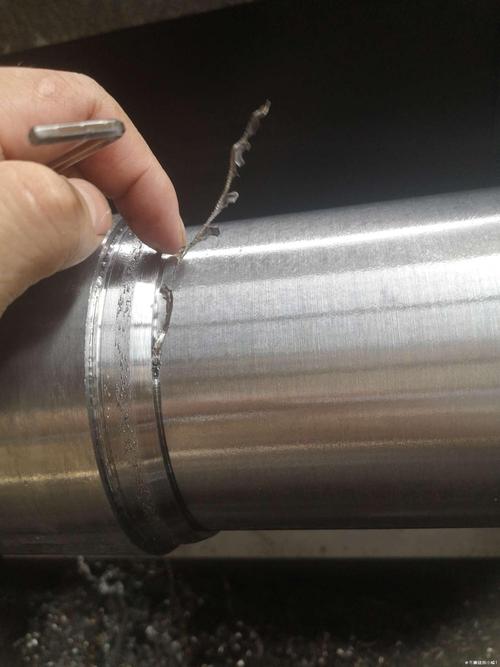 车削加工粗车后零件表面刀痕实拍图
粗车进给量直接决定精车余量的下限。
要是你粗车时进给给了0.3mm/r,走刀留下的刀痕深度都快0.15mm了,你留0.2mm的精车余量,刚好把刀痕的尖削掉,根上的凹痕还露着呢。精车完表面粗糙度直接飙到Ra6.3,客户验件的时候直接打回。要是粗车进给压到0.15mm/r,刀痕深度也就0.05mm,这时候给0.15mm的余量都完全够。
问:为什么同样是45钢,粗车后留0.2mm余量,有时候精车完尺寸刚好,有时候就会出现余量不够的凹坑?
答:别光看材料牌号,得看粗车的实际状态。要是粗车时刀尖已经磨钝了,车出来的表面有挤出来的硬化层,深度能到0.1mm以上,你留0.2mm的余量,刚把硬化层削掉一半,下面的软层还没修到,精车完一测硬度差一大截,客户做探伤的时候直接判废。
不同材料的余量根本不能一刀切
我之前见过一个老师傅,车304不锈钢的长轴,非要跟普通碳钢用一样的0.2mm单边余量,结果精车的时候刀尖直接崩了两个,整根轴的外圆全是振纹,最后磨掉了0.4mm才救回来。白浪费两个小时加工时间,还搭了两片陶瓷刀片。
不同材料的切削特性差得十万八千里,余量真的不能套同一个数。
通常的参考范围(具体可结合车间实测调整):
– 正火态45钢:粗车完应力释放慢,单边留0.15-0.2mm足够
– 调质态40Cr(HRC28-32):内应力大,粗车完放两天都能变形0.05mm,急着转精车的话至少留0.25mm单边
– 6061铝件:材料软、粘刀,余量给多了铝屑直接粘在刀面拉沟,单边0.08-0.12mm最多
– 淬硬钢硬车:PCBN刀片的切削深度有限,单边0.1-0.15mm就顶天了,给多了刀具磨损速度快到你根本来不及做尺寸补偿
– TC4钛合金:导热差,切削热散不出去,余量留到0.4mm单边的话,精车时温度能冲到600度以上,零件表面直接形成硬氧化层,后面想补刀都费劲
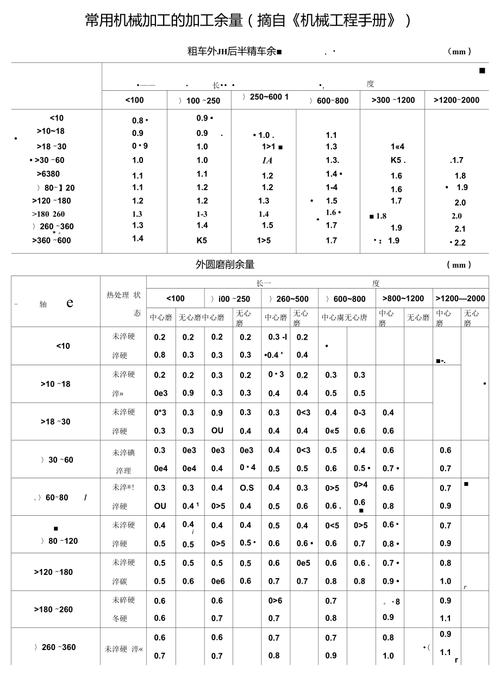 不同材料车削加工精车余量对比参照表
❗ 别觉得余量留大点总没错。
余量过大带来的刀具磨损、切削热变形、装夹变形,往往比留小了造成的损失还要大好几倍。
问:精车余量留多了会有什么问题?除了费加工时间还有别的影响吗?
答:坑多了去了。首先是刀具成本直线涨,本来一片PCBN刀片能车200件,你余量给多了,可能车50件刀尖就磨钝了,尺寸直接飘到公差外。其次是薄壁件的变形,你要是车壁厚2mm的铝套,余量给到0.3mm单边,切削力直接把零件顶得往里面凹,你看着尺寸车到数了,一松卡盘,零件弹回来,外径直接小了0.02mm,连返工的机会都没有。最坑的是长轴加工,余量太大,切削力把轴顶得让刀,车出来的锥度能到0.03mm/m,你来回补刀都补不回来。
被忽略的机床与装夹影响
很多人算余量的时候,完全不考虑自己用的机床是什么状态。
要是你用的是那种用了十年以上的老普通车床,主轴径向跳动都快0.02mm了,你精车余量留0.1mm,车出来的圆度都能差0.03mm,这时候你就得适当多留0.05mm的余量,靠精车的多次走刀把圆度修正过来。要是你用的是新上的数控车,定位精度能到0.001mm,那余量完全可以压到0.1mm单边,加工效率能提一倍。
还有装夹的问题。
三爪卡盘用久了,卡爪的同轴度差到0.05mm是常事。你夹零件的时候,零件本身被夹偏了,这时候你留的余量要是不够,偏的那一侧直接车不到,露着粗车的黑皮,客户一眼就能看出来。
💡 卡盘用了超过3年的,每次装夹精度要求高的零件前,最好打个表测下同轴度,别上来就夹,不然余量算得再准也白搭。
说实话,我现在带徒弟,从来不让他上来就记固定数值。
每次新的材料批次回来,先车个10件试下,测下粗车完的刀痕深度、放置24小时后的变形量、精车后的表面质量,再定最终的余量。刚开始是慢一点。
总比最后攒一箱子废件,月底算报废率的时候被厂长追着骂强对吧?
哦对,还有个小细节:夏天车间温度高,主轴因为热伸长,尺寸会飘0.01-0.02mm,这时候精车余量可以适当压小一点,留足够的空间给温度补偿,别等车到一半尺寸飘了才慌。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车削加工精车余量怎么定?别拿试错的废件当学费
文章链接:https://m.zystgy.cn/a/62285