推开工坊那扇刷着蓝漆的铁门,乳化液混着机油的味道先裹上来。墙角的立式铣床正嗡嗡转,铁屑顺着刀齿卷成螺旋状,啪嗒掉在接屑盘里。别凑太近。铁屑是烫的。
转着的刀,不是瞎砍
刚进厂的徒弟头回开机,总攥着进给手柄猛推,结果刀齿刚咬进45号钢的坯料,就崩出个豁口——白花花的合金刀粒,两百多块一片。
说实话,铣削加工的核心根本不是“把铁削下来”。是多刃断续切削。车刀是连续在工件上划,铣刀是好几个齿挨个“啄”上去,每转一圈,每个齿只切一下,再抬起来散热。这也是为啥铣刀能扛住比车刀更高的切削负荷——不是刀硬,是它有喘气的空当。
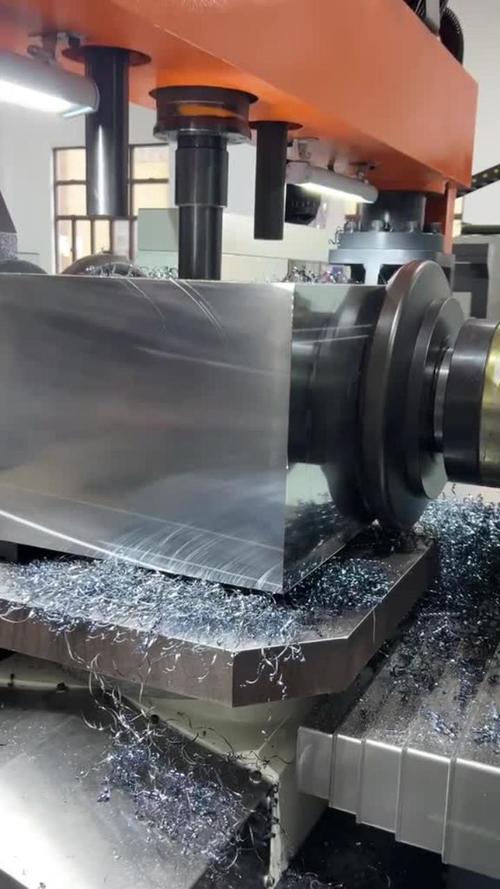
上次带徒弟认刀,他指着那把直径16的立铣刀问,为啥刀齿上有个螺旋角?我拿砂纸磨了磨他的操作服袖口,说就像你用菜刀切萝卜,斜着切比直着切省力——螺旋角就是给切削找了个斜口,减少振刀。别不信,上次有个外协厂拿直齿铣刀加工不锈钢,振得整个机床都在抖,工件表面的纹路能当搓衣板。
“一刀出活”都是骗外行的
不过话说回来,谁都想一刀把活干漂亮。但真到车间里,变数能把你逼得抓头发。
上个月给新能源配套厂做散热片的工装底板,材料是6061铝合金。一开始按老经验给了1200转的转速,结果刀齿刚走了20公分,工件表面就粘了一层铝屑——粘刀了。降转速到800,进给又慢了,干出来的平面摸上去有细微的高低差,平面度超了大约0.03mm(这个数是车间常测的,查工艺手册就能对上)。
折腾了三次,最后把刀具悬伸量压到2倍刃径,转速调到950,进给量每齿给0.08mm,才把平面度控在合格线里。谁没为调参数熬过半宿啊。
别信那些说“调好参数就万事大吉”的鬼话。车间里的温度、机床主轴的间隙、甚至坯料上残留的氧化皮,都能让你之前的参数全作废。
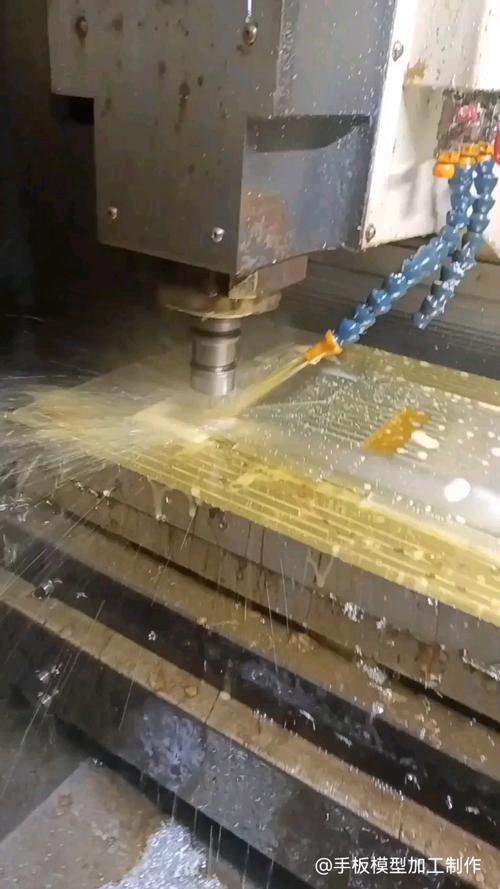
上次有个师傅为了赶交期,没等机床预热就开干,结果主轴热胀冷缩,铣出来的槽宽比要求窄了0.015mm,整批20件全返了——他蹲在接屑盘旁边抽了半包烟,脸拉得比铁屑还长。
你天天见的东西,可能就是铣出来的
很多人觉得铣削加工离自己远,是车间里的重工业活。其实不然。
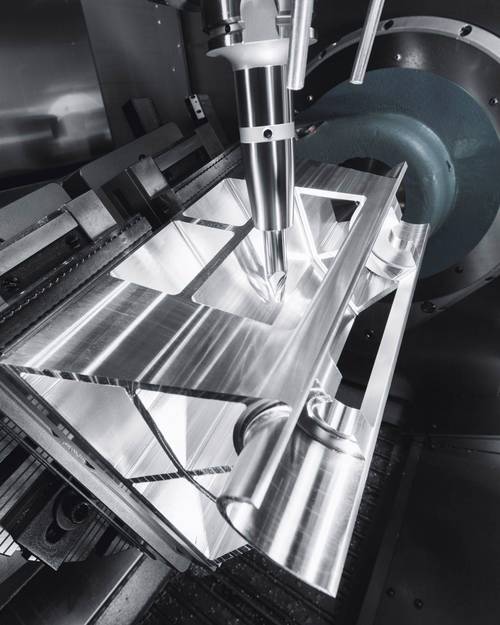
你戴的钛合金眼镜架,上面那个小小的铰链槽,就是铣削出来的——冲压根本压不出那么窄的槽,还得保证铰链转起来不卡。还有你手里的铝合金自行车曲柄,那种带曲面的安装面,也是五轴铣削出来的,比锻造的轻,强度还够。
说个更贴近的。你用的智能手机,中框的倒角,不是磨出来的,是铣刀走出来的——特别是现在流行的钛合金中框,硬度高,用铣削加工能把倒角的粗糙度控制在Ra0.8以内,摸上去没有毛刺,不会划手。
刚才那台立式铣床停了,操作工拿勾刀把接屑盘里的铁屑扒出来,堆在墙角的铁屑桶里——那些卷得整整齐齐的螺旋铁屑,就是铣削留在这个世界的痕迹。没人会特意注意它们,但少了这些铁屑,你手里的好多东西,都没法做得这么顺手。