刚给淬硬的轴承套圈打完洛氏硬度,转身就被旁边外圆磨床溅过来的细火星烫了工装裤的裤脚。
疼。
拍掉裤脚的烧痕,砂轮还在转,细碎的金红色火花顺着切线方向往外飞,落在地面上很快就暗成细粉。很多路过车间的人看见这场景,总觉得这就是个“粗打磨”的工序,跟家里磨菜刀差不多——哪知道这道工序的好坏,直接决定了手上这个零件能不能在高速运转的设备里扛住十年八年的折腾。
磨出来的不是光滑表面,是零件能扛住长期运转的底气
很多人对机加工的认知还停留在车、铣、刨、磨排最后,是个“凑数”的工序。真不是。前面的车削、铣削,全是在零件还没淬硬的时候开粗,把多余的材料切掉个七八成,留个零点几毫米的余量等着后面修。等零件进热处理炉,烧到淬硬,硬度直接拉到HRC58以上,普通的硬质合金车刀咬上去都得崩个口子,这时候想把尺寸修到图纸要求的精度,除了靠磨削,几乎没有别的靠谱办法。
举个最常见的例子,风电齿轮箱里的轴承内圈,配合面的公差要求是0.015毫米。就这么点间隙,你要是磨的时候偏了个0.03毫米,轴承装上去就会出现内外圈不同心的问题,跑起来的时候滚珠滚过的阻力忽大忽小,用不了半年,滚道上就会被砸出密密麻麻的麻点,整个齿轮箱的噪音能大到三公里外都能听见。
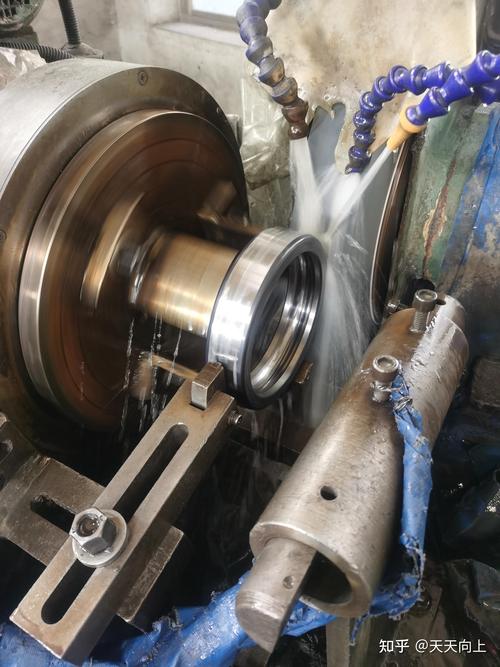
很多人觉得,不就是砂轮转着圈蹭吗?有什么难的。真上手就知道,砂轮每转一圈,磨掉的材料厚度可能只有几微米——比头发丝的直径还细。就这么点切除量,要稳定控制公差,要保证表面没有烧伤、没有裂纹、没有振纹,背后全是攒了几十年的现场经验。很多刚入行的年轻人觉得磨削是所有机加工序里最“没技术含量”的,真等他自己上手调参数,才会发现同样的设备、同样的材料,老操作工磨出来的零件,公差能稳定控制在0.005毫米以内,他磨的可能差个两三丝,拆下来还要返磨两三次,表面还留着一圈一圈的振纹。
最容易踩的坑,全藏在没人注意的细节里
我在车间蹲了快八年,见过的磨削返工案例,能装半抽屉维修记录。最常见的坑,就是操作工为了赶效率,把径向进给量开得特别大。
磨得快是快了。
结果呢?砂轮和零件接触的那个小弧区,瞬时温度能飙到1200摄氏度以上,跟把零件放在火上烤没区别。本来淬硬的表层,被这么一烤,硬度直接掉个十度八摄氏度,表面看起来亮堂堂的,摸上去也光滑,其实已经成了”脆皮”。装机跑不了几个月,那个位置就会先磨出凹坑,整个零件直接报废。
还有人觉得冷却就是个摆设,只要喷嘴对着零件随便喷点乳化液就行。根本不对。冷却的核心是要把冷却液精准送到砂轮和零件接触的那个弧区,差个一厘米,冷却效果就能打对折。温度散不出去,要么烧表面,要么零件热胀冷缩,你当时测的尺寸是对的,等凉下来一量,差个两三丝,全得返磨。我上次带的徒弟,刚上手的时候,进给量开得比老规程大了两丝,磨出来的三件套圈,测出来的尺寸全超差,废了小半个料才摸准规律。
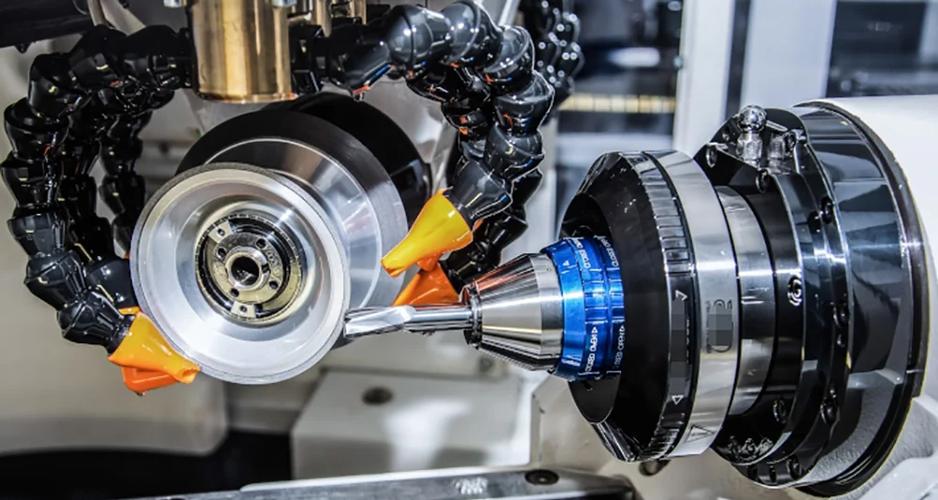
哦对,还有砂轮的问题。很多人觉得新砂轮装上就能一直用,不对。砂轮磨久了,磨粒会钝,表面会被切屑堵死,这时候再磨,就不是切削了,是硬蹭,蹭出来的表面全是划痕,还容易发热烧零件。有经验的操作工,磨个二三十件就会用金刚石笔把砂轮表面修一遍,把钝的磨粒修掉,把堵在缝隙里的切屑清出来,这样磨出来的零件,表面质量才能稳定。
别被“镜面磨削”的噱头带偏了,适合的才是最好的
现在好多人一提磨削,就觉得要做到镜面才叫高级,Ra值越低越好,甚至上来就要求Ra0.01,磨完亮得能照见人。
说实话,每次碰到这种要求,我都得先问一句:你这零件是要装在设备上长期跑,还是要摆展柜当摆件?
真不是抬杠。比如液压缸的内壁,你要是磨得太光滑,润滑油根本没法在表面形成稳定的油膜,活塞上的密封圈转不了多久就会被磨坏,漏油漏到你头疼。还有装密封圈的配合轴面,表面粗糙度太低的话,橡胶密封圈根本没法和金属表面贴合,密封效果直接打折扣。
之前碰到过一个客户,拿了根磨得像镜子一样的传动轴过来,说装上去三天就卡滞,密封圈磨得全是碎渣。一问才知道,他为了追求“高精度”,把原本要求Ra0.4的面,硬是磨到了Ra0.02。看着好看,实际用起来全是问题。
哪里有什么绝对的”好”工艺啊。
现在车间里的磨床都带在线测量了,砂轮修整也有自动程序,不用像以前那样全靠操作工拿千分尺一点点卡。但只要砂轮一转,那些藏在火花里的细节——进给量是不是太大了,冷却是不是对准了,砂轮是不是该修了——从来都不会自己消失。毕竟磨床上磨出来的从来不是亮面,是实打实的,能扛住长期运转的精度。