上周去苏州某汽配铸件厂转了圈,车间堆着半屋子因为鼓胀、粘砂报废的缸体毛坯,车间主任拍着大腿骂——上个月刚招的3个新调整工,把砂型铸造里最核心的型砂紧实度参数调得跟闹着玩似的。
为什么型砂紧实度是砂型铸造的“隐形生命线”?
很多人刚接触砂型铸造,总觉得只要型砂配得对、浇铸温度够,出来的铸件就差不了。错。❗ 你想想,1300多度的铁水浇进型腔,带着不小的冲击力砸在砂壁上,要是紧实度不够,砂型扛不住这个冲击力,轻则表面粘砂、局部鼓包,重则整个型腔直接坍塌,一整箱铁水全废,连回炉重炼的价值都得打个折。
通常我们用表面硬度计测出来的砂型表层硬度,中小铸件要卡在65-85度的区间,这个数值你去查公开的行业技术手册都能对上,没有啥虚头巴脑的水分。
很多刚下车间的新人总对这个数值没概念,凑过来问东问西:
问:我把型砂压得越硬越好,是不是就不会塌箱了?
答:傻啊。你压得太硬,砂型里的孔隙被挤得太死,浇铸时产生的气体排不出去,找不到出口的气会直接在铸件表面炸出密密麻麻的气孔,甚至会把砂型局部冲得掉块,这种废品是连焊补都救不回来的。💡 我见过最离谱的操作,有人把砂型硬度打到95度以上,出来的变速箱壳体表面全是气孔,整批200多件全当废钢卖了,算下来小十万的损失,就因为抱着“越硬越保险”的想当然心态。
别光靠经验拍脑袋,三个细节直接影响紧实度的实测值
说实话,型砂紧实度的数值从来不是靠调机师傅凭手感猜出来的,很多看起来不起眼的小细节,直接能让实测值差出十几个档位。
第一个是混砂环节的加水量。这个是最容易被忽略的变量。型砂的水分多一点少一点,哪怕只差0.5%,打出来的砂型紧实度能差出15度。比如夏天车间温度高,型砂里的自由水蒸发快,要是还照着冬天的加水量配,打出来的砂型表层摸着硬,内部是松垮的,一浇铁水直接从内部开始塌。
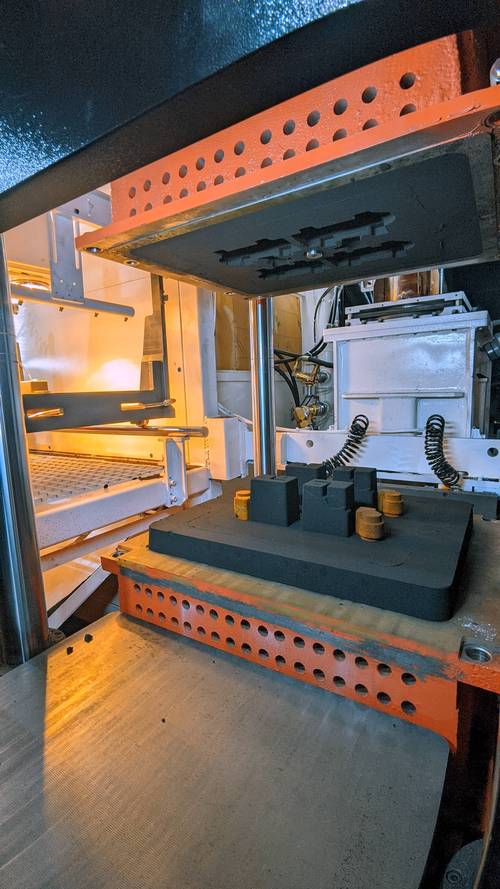
第二个是造型机的压头行程。很多老造型机用了十几年,固定行程的螺丝松了,压头落下去的位置比设计值低个两三毫米,出来的砂型上半部分紧实度不够——你拿硬度计测砂箱侧面是合格的,测型腔顶面直接掉到40多度。这个坑我刚入行的时候实打实踩过,连续三箱塌箱,查了整整一天才发现是固定螺丝松了半圈。
第三个是砂型排气孔的通畅度。很多人觉得排气孔就是用来排浇铸时的烟气,跟紧实度半毛钱关系没有?不对。你打砂型的时候,要是排气孔被型砂堵死了,压头压下去的瞬间,砂型里的空气排不出来,型砂颗粒之间根本挤不实,哪怕压头行程调得再准,紧实度也上不去。
之前有个做农机铸件的客户找过来吐槽,说他们厂每小时都抽样检测型砂性能,数据全在合格区间,为啥还是隔三差五出废品。
问:我们每小时都抽样测型砂的湿压强度,数据都在0.12-0.16MPa的合格范围,为啥浇出来的件还是有局部鼓胀?
答:你测的是混砂机出来的散砂强度,不是打在砂箱里的成型砂型的紧实度啊。散砂的强度合格,不代表你造型的时候把砂打均匀了。很多厂现在的检测流程就卡在混砂环节,从来不对做好的砂型做随机抽测,相当于你炒菜的时候尝了下生盐的咸度,就觉得炒出来的菜味道肯定对,这逻辑根本站不住脚。我一般都会建议客户,每做好10箱砂型,随机抽1箱,在型腔的底面、侧面、顶面三个位置分别打硬度,只要有一个位置的数值差超过10度,就说明造型机的参数有问题,赶紧调整,别等铁水浇进去了才拍大腿后悔。
那些老车间师傅攒的“不花钱调参技巧”
别一遇到紧实度不对就想着换设备、买更贵的原砂,很多时候小调整就能解决大问题。
比如冬天车间温度低于10度的时候,型砂的水分要适当提高0.3%-0.5%,因为低温下膨润土的活性会下降,粘结力变弱,你要是还照着常温的参数配,打出来的砂型一摸就掉砂,粘砂废品率能直接翻一倍。
还有,造型加砂的时候别图省事一次性加满。先加1/3的量,震实两下,再加满剩下的砂去压,这样出来的砂型紧实度上下层差不超过5度,比你一次性加满砂压出来的均匀太多,废品率至少能降三分之一。
要是遇到型腔比较深的铸件,比如液压阀块这种结构复杂的件,压头压不到的死角位置,别硬靠压头的力去压,用手工捣砂针把死角的砂捣实,不然那个位置的紧实度不够,浇出来的件侧面全是粘砂,光打磨都得磨半天,费工又费料。
上次那个苏州的汽配厂,我过去帮着调了下:把造型机松掉的行程螺丝紧了紧,把当天的型砂加水量根据车间实时温度调了0.4%,再加了个每10箱抽测砂型硬度的简单流程,一周之后废品率从18%直接掉到3%不到。车间主任说,早知道这几个小调整就能省这么多钱,之前也不至于看着半屋子废品心疼得睡不着。