上周三去市郊的机加工车间帮着排故障,刚进车间大门就听见熟悉的“唰——唰——”的切削声,抬头就看见那台用了12年的Y3150滚齿机正咬着一根45号钢的棒料转,旁边的师傅叼着半根没点燃的烟,眼睛盯着挂轮架的刻度,连我走到旁边都没察觉。
很多人对这个场景没概念,甚至搞不清“齿轮滚齿”到底是个啥工艺——不就是拿个铣刀在钢棒上切出几个牙嘛,能有多大名堂?
为啥说它不是普通铣削?
真不是抬杠。普通铣齿是拿单齿成型刀,切完一个齿,把工件转一个固定角度,再切下一个,全靠人工分齿,误差能沿着齿圈一点点堆,切个100mm直径的齿轮,累计误差能到半毫米,装上去转起来跟拖拉机似的。
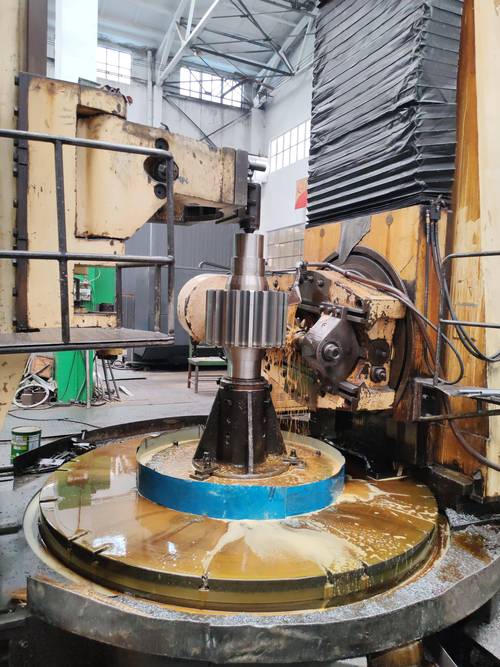
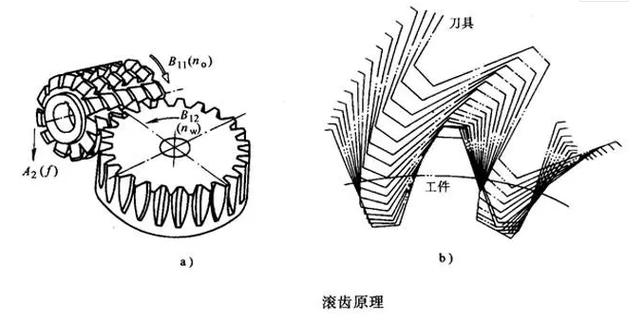
滚齿完全是另一套逻辑。你小时候玩过那种两个塑料齿轮互相咬合转的玩具吧?滚齿的原理就跟那个差不多——那个长得像蜗杆、开了排屑槽、磨出一圈切削刃的零件叫滚刀,转起来的时候,一边自己高速旋转,一边沿着工件的轴线慢慢走刀;另一边的光杆钢坯跟着精准同步转动,两个“零件”就像互相咬合的齿轮,只不过滚刀是带切削刃的“假齿轮”,转着转着就把钢坯上多余的料削掉,慢慢滚出一整圈间距均匀的齿。
我刚入行的时候以为这活闭着眼都能干,第一次独立调机就把模数3的齿轮滚成了模数3.2的,当时师傅追着我绕机床跑了三圈,现在想起来都臊得慌。
别觉得这个原理简单到没门槛,真上手干了才知道,差之毫厘都能出大问题。
最容易翻车的三个细节
干了快十年滚齿,我见过的报废件能堆半间仓库,翻来覆去就栽在三个不起眼的细节上。
第一个是滚刀的对中。很多新手对刀的时候,随便蹭一下工件外圆就开干,结果滚出来的齿两边厚薄差一截,装机上去转起来嗡嗡响,噪音能把楼下办公室的玻璃震得发颤。我见过最离谱的,有个新来的学徒对刀偏了0.2mm,滚出来的20个齿轮,装机跑了三天就全打了齿,赔了小两万的料钱。
第二个是挂轮的配比。这玩意就像你骑自行车的牙盘和飞轮,配比错了,工件转的圈数跟滚刀转的圈数对不上,齿距全乱,你就算把机床精度调到头发丝那么细,出来的东西也根本装不上。而且这玩意不能光靠计算器算,算完了必须手动转一圈工作台,量三个齿的间距,差一丝都不行——别问我怎么知道的,上次算完挂轮没复核,滚出来的齿距差了0.03mm,整批32个齿轮全当废铁回炉了,那天我在废料堆旁边蹲了半小时,连晚饭都没吃下去。哦对,那天还看见个流浪猫叼了块铁屑跑了,现在想起来那猫比我心态好多了。
第三个是切削液的冲淋位置。很多人觉得切削液就是降温用的,随便开个大水流冲就行,错。滚齿的时候铁屑是卷成螺旋状排出来的,要是切削液没对着切削区冲,刚磨出来的滚刀刃口几分钟就烧软了,滚出来的齿面不光有深深的刀痕,还会留一层薄薄的氧化皮,后续磨齿都抛不掉。
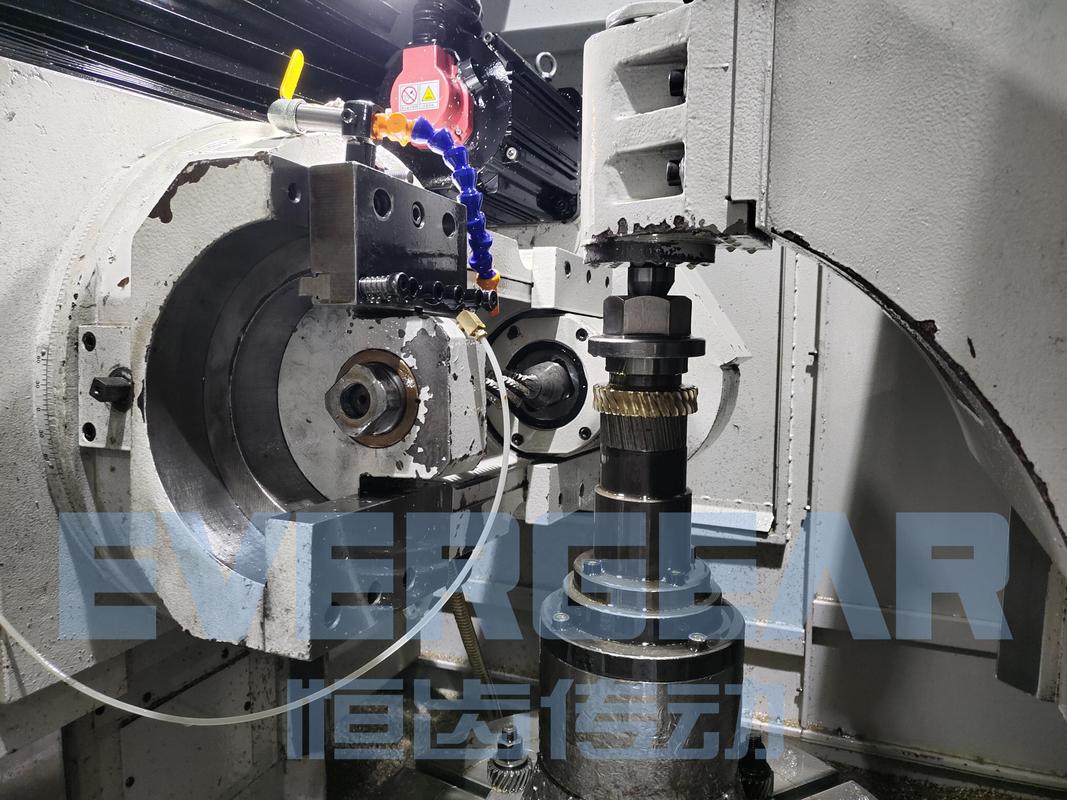
还有个很少有人提的点,就是工件的装夹。你别以为把钢坯卡在三爪卡盘上就万事大吉了,要是卡盘的跳动超了0.02mm,滚出来的齿圈径向跳动直接就超差,你再怎么调进给速度都白搭。上次碰到个活,客户要给伺服电机做精密齿轮,要求齿圈跳动不超0.01mm,一开始怎么调都不对,后来拆了卡盘才发现,卡盘的定位锥面粘了一块指甲盖大的铁屑,刮掉之后,一次就调准了。你说这找谁说理去?
大家对滚齿的常见误会
跟外行聊起滚齿,总能听到几个离谱的说法,说多了我都懒得抬杠。
第一个误会是“滚齿出来的齿轮都是粗糙货,只能用在低端设备上”。真不是。现在的精密滚齿机配上硬质合金滚刀,滚出来的齿面精度能到6级,表面粗糙度能到Ra0.8,根本不需要后续磨齿,直接就能装在精密减速器里用。去年我给一个做电动滑板的客户做过一批齿轮,用的就是精密滚齿,出来的齿面跟镜子似的,跑起来几乎没噪音,客户一开始还以为我们是磨出来的,后来翻了加工记录才信。当然,要是你用那种十几年的老机床,滚刀都崩了三个刃还舍不得换,那出来的东西确实跟狗啃的似的——但这是人的问题,不是工艺的问题。
第二个误会是“滚齿只能做直齿轮”。拉倒吧。斜齿轮、蜗轮、甚至矩形花键,只要调整一下滚刀的安装角度,改一下挂轮的配比,全能滚。上次给客户做一批带锥度的花键轴,就是靠滚齿机调了个轴向进给的角度,比插床快了三倍,精度还高。
第三个误会是“滚齿是慢工艺”。说实话,现在的高速滚齿机,滚刀的转速能到每分钟3000转,一个直径100mm的直齿轮,从装夹到滚完,也就七八分钟,比插齿快了不知道多少。当然,要是你非要用那种老机床,进给量调得跟蜗牛爬似的,那确实慢——还是人的问题。
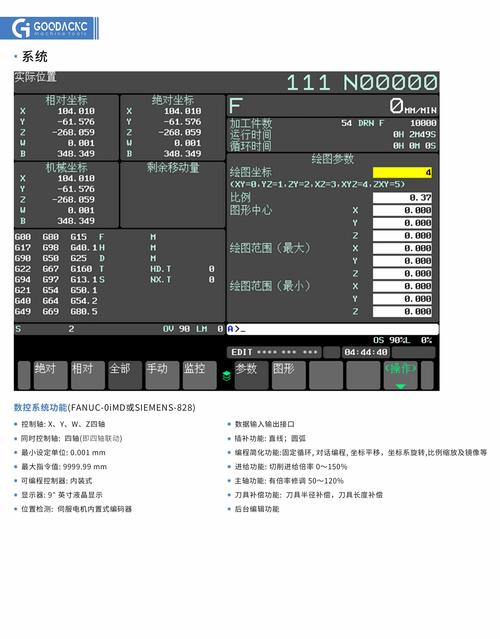
现在车间里慢慢在上数控滚齿机,连挂轮都不用换了,直接在系统里输参数,机床自动算配比,对刀都有激光辅助。
但我还是喜欢那台陪了我们十几年的老Y3150,听着切削的唰唰声,摸着手边的刻度盘,那种实打实的触感,是全自动化机床比不了的。上次碰到个刚毕业的学生,说以后全自动化了,这些老工艺都没用了。我当时就给他指了指旁边正在修机床的师傅,那师傅干了30年滚齿,闭着眼听切削的声音,就知道滚刀磨得够不够,进给速度合不合适,这种经验,是多少传感器都测不出来的。
至于以后的滚齿工艺会变成什么样?谁知道呢。反正现在车间里的切削声还在响,师傅手里的烟还没点上,手里的活,得接着干。