上周去苏州的一家精密机加工厂蹲点,碰着个干了12年的老周,对着一堆刚钻完的铝合金件蹲在机床旁边抽闷烟——孔位偏了0.12mm,整批300多件全要返工,损失小两万。他把锅全甩给新买的那批合金钻头,说刀质量不行。
真不是。
干机加工的都有这个惯性思维:孔歪了、孔径超差了、壁粗糙了,第一反应换钻头。可翻来覆去换了三四批刀,问题还是反反复复,根本没摸着根。
钻削加工的精度偏差,从来不是单因素导致的
很多人对钻削精度的认知还停留在“钻头好就能钻得准”的层面,完全忽略了整个工艺链上的隐形误差。我第一次在实验室测主轴跳动对孔径的影响时也惊了——新磨的高速钢钻头,刃口对称度差不到0.01mm,主轴端的径向跳动有0.02mm,钻出来的10mm孔,实测孔径直接到10.04mm,位置偏了0.03mm。
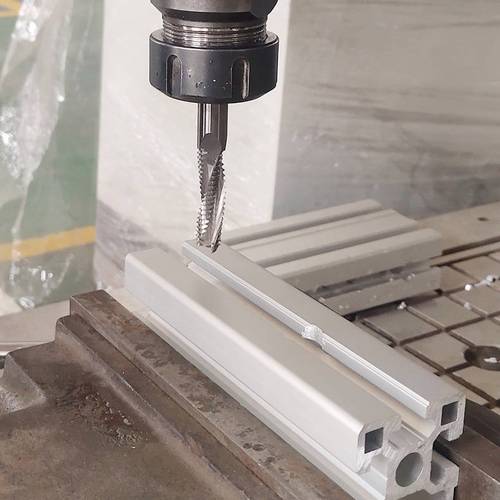
你说这是钻头的问题?换再好的钻头,主轴跳动压不下去,该超差还是超差。很多车间买机床的时候盯着定位精度看,用了三四年从来没测过主轴的实际跳动,轴承磨坏了都不知道,还在怪刀具质量差。
问:我换了全新的ER夹头,为什么主轴端的跳动还是消不下去?
答:首先别迷信新夹头的出厂精度——很多便宜夹头的锥面本身就有0.01-0.03mm的锥度误差,装上去之后和主轴锥孔的贴合率连60%都不到,再紧的螺母也压不实。通常的验证方法很简单,打表测夹头端面的跳动,要是超过0.01mm,先别着急拆钻头,拿研磨膏把锥面和主轴孔对研个15分钟,贴合率上来了,跳动自然就降了。别图省事儿直接上紧螺母,夹头和主轴贴不实,你就是把螺母拧断,该跳还是跳。
你磨的钻头,可能从一开始就把切削力带偏了
说个扎心的事实:车间里80%的手工磨制钻头,两个主切削刃的对称度都达不到要求。很多师傅磨钻头全靠手感,磨完拿眼睛瞟一眼觉得差不多就上机,真钻起来的时候,两个刃的吃刀量不一样,切削力不平衡,钻头直接往受力小的那侧偏,钻出来的孔能正才怪。
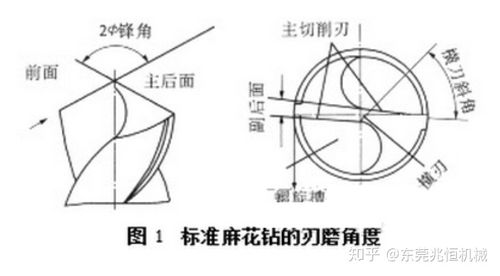
我之前见过个师傅,磨钻头的时候两个主切削刃的后角差了2度,钻45号钢的时候,每钻10mm深,孔就往一侧偏0.05mm,钻20mm深的孔,位置差了0.1mm,查了两天才发现是磨钻头的时候角度没对齐。
💡 这里有个很多人不知道的细节:钻削脆性材料比如铸铁的时候,后角可以磨到12-15度,钻铝合金的时候后角别超过10度,不然扎进去的时候钻头会让刀,直接窜出去。别觉得后角越大越锋利,锋利过了头,就是在给精度挖坑。
问:为什么我磨的钻头钻不锈钢的时候,切屑老是缠在钻柄上排不出来?
答:别光怪刃口,你排屑槽的退屑槽口是不是磨得太钝了?很多人磨钻头的时候只磨主切削刃,把排屑槽的边缘给磨成了圆角,切屑顺着槽往上爬的时候直接卡在圆角处,越缠越紧。正确的做法是磨完刃口之后,拿小油石把排屑槽靠近刃口的位置轻轻倒个0.02mm的棱,别倒太狠,切屑能顺着斜面滑出去,根本不会缠。我之前在珠三角的一家五金厂见着个师傅,靠这个小技巧,钻不锈钢的切屑缠刀问题直接解决了,刀具寿命还翻了一倍。
那些被当成“玄学”的钻削小技巧,全是踩坑踩出来的
说实话,钻削加工看着是机加工里最入门的工序,真要把孔径公差控制到±0.02mm、位置度控制到0.03mm以内,比铣个五轴复杂曲面还磨人。没有那么多高大上的理论,全是在机床旁边蹲上几个月,踩够坑攒出来的实战经验。
比如钻3倍径以上的深孔,谁都知道要退刀排屑,但很少有人注意退刀的时候要在孔底停0.5秒再抬——不然切屑直接刮在孔壁上,出来的孔壁粗糙度能到Ra12,根本达不到图纸要求。我见过不少师傅嫌麻烦,退刀快得像打枪,最后孔壁全是刀痕,还要拿铰刀二次扩,费那功夫不如多停半秒。
❗ 还有个容易被忽略的点:钻削加工的时候,切削液的浇注位置别对着钻头的柄部冲,要直接喷在刃口和工件接触的位置。很多车间的切削液喷嘴装得太高,油全浇在钻杆上,刃口位置根本没冷却,钻不锈钢的时候钻进去3秒刃口就退火了,钻头能用得久才怪。
整理了几个实测好用的小细节,都是踩坑踩出来的:
- ✅ 钻削铝合金时,进给量别低于0.1mm/r,慢了会在孔壁上挤出来加工硬化层,后面扩孔都费劲
- ✅ 钻削壁厚小于2mm的薄板时,进给量要降到正常的1/3,不然钻头一扎穿就直接让刀,孔的圆度至少差0.05mm
- ✅ 新钻头第一次用的时候,别直接上最大切削参数,先在废件上钻两个孔跑个1分钟,把刃口的微小毛刺磨掉,不然钻出来的孔壁会有细微的拉痕
去年帮一个做汽车变速箱壳体的厂排查孔位超差的问题,找了整整三个月,从主轴精度查到夹具定位,从切削参数查到钻头角度,最后发现是每次换钻头的时候,操作工人图快,主轴的锁紧螺母只拧了半圈——钻头在夹头里晃,位置能对才怪。说出来都好笑,三个月的排查,最后栽在一个拧螺母的小动作上。
别一遇到钻削的问题就想着买最贵的刀具、上最先进的设备。很多时候你费了大价钱换的新刀,还不如把夹头锥面擦干净、把螺母拧到位、把钻头角度磨对称带来的精度提升大。毕竟干加工这行,细节从来都是最值钱的。