上周在车间帮老陈擦屁股。
他那批发往客户的变速箱齿轮,退回来三箱。尺寸全中,硬度达标,齿形公差卡得比图纸要求还严,就是台架跑起来有规律性的异响,查了三天都没找到原因。最后把齿面放到粗糙度仪上一测——Ra1.8,比图纸要求的Ra0.8超了一倍多。
老陈蹲在设备旁边骂了十分钟,说自己手摸上去滑得跟玻璃似的,怎么就不合格了。
别信你的手掌,它对微米级的起伏毫无感知
你以为的“光滑”,是手掌的触觉神经能感知到的、大概10微米以上的凹凸。但表面粗糙度管的,是零件加工完成后,表面那些微观的、高低差只有几微米甚至零点几微米的峰和谷。不是那种大的划痕,也不是零件的宏观变形,就是刀具走刀留下的、细密的波纹。
国标里常用的Ra值,指的就是在一段取样长度内,所有微观轮廓的峰谷中线到上下两边的平均绝对值。别听那些把公式写得复杂的教科书,说白了,这个数越小,代表表面的微观起伏越平缓。
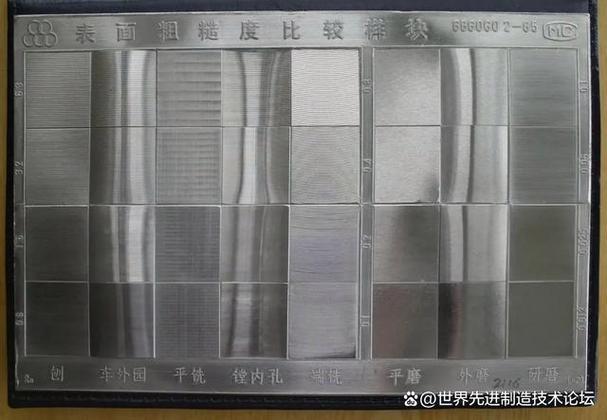
你手掌摸不出来1微米的高度差。真的。哪怕是干了几十年的老钳工,靠手感判断的粗糙度,误差也能跨两个等级。你觉得滑的表面,在仪器下可能满是尖刺一样的凸起。
最容易踩的坑:从来不是越光滑越好
很多刚入行的设计师,总觉得粗糙度数值标得越小,零件质量越高。
大错特错。
之前碰到过图纸上把普通电机端盖标了Ra0.4的要求,加工师傅看到直接懵——原来几块钱的加工费,磨到合格要涨十倍。装上去之后因为接触面太光滑,密封垫咬不住,反复漏液,最后把端面拉毛到Ra6.3才解决。
还有气缸内壁,真抛到镜面级粗糙度的话,润滑油根本挂不住,油膜顺着壁面流到缸底,跑俩月就拉缸。
说白了,不同的位置,对粗糙度的要求完全是反过来的:需要密封的面,粗糙度不能太高也不能太低,刚好能让密封垫嵌进去一点,形成可靠的接触;需要存润滑油的面,反而要保留一点细微的凹坑,用来存油;需要做过盈配合的面,粗糙度太高的话,压装的时候那些凸起的峰直接被挤碎,掉下来的金属屑会磨轴承,实际的有效过盈量还会因为峰的被压平打折扣;要是纯滑动的摩擦面,那确实需要足够低的粗糙度,减少摩擦阻力。
没有万能的最优值。
藏在粗糙度里的隐形成本,算下来能吓你一跳
我干了快十年工艺,见过最多的冤枉钱,全是在这事儿上花的。
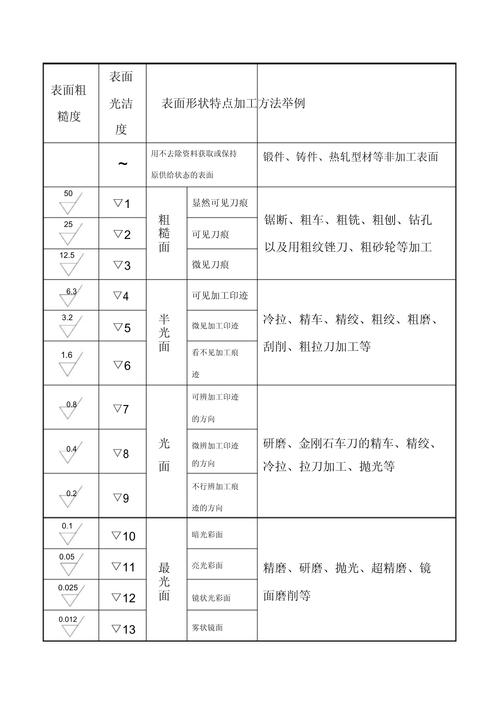
你以为粗糙度从Ra6.3降到Ra3.2,只是多花一点加工时间?根本不是。这个数值每降一个等级,加工成本是指数级往上跳的。Ra6.3,普通精车就能做到;Ra3.2,要精车加走刀修光;Ra1.6,得上外圆磨或者平面磨;Ra0.8,就得精磨;要到Ra0.2,那得上珩磨或者抛光,加工时间是普通车削的十几倍。
之前有批液压阀块,设计要求是油孔内壁Ra1.6。外协厂为了省钱,直接用钻头钻完就交,测出来是Ra3.2。当时算下来,这批件省了大概两千块的加工费。结果装到液压系统上之后,油在粗糙的孔壁里产生紊流,压力损失比设计值高了10%以上(这个数我现场测过三批,差不多),本来1.5kw的电机就能带动的系统,现在必须换2.2kw的电机,长期跑下来,一年多花的电费就有小一万。
没人会在你报价的时候给你算这笔账。等出了问题,再回头算,早就晚了。
现在车间里早就不靠手摸测粗糙度了,都是用便携式的粗糙度仪,测针在表面划一下,几秒钟就能出Ra值。但这里面的猫腻也不少。
有人测的时候,专门挑零件表面最平整、加工质量最好的位置测,边缘那些因为刀具颤振导致的粗糙面,根本不碰。报告打出来全是合格值,实际装上去跑俩月就出问题。我之前碰到个外协厂,测粗糙度的时候,先把要测的位置用抛光布蹭得亮堂堂的,仪器一测,数值漂亮得不行,翻到零件另一面,全是刀痕。
前几天老陈给我发消息,说上次退回来的那批齿轮,全部重新上磨床把齿面磨到了要求的Ra0.8,跑了两千小时,一点异响都没有。
他说之前总觉得粗糙度是设计书上的虚指标,是故意卡加工的门槛。现在才知道,那是写在图纸上的、能直接决定零件能用多久的硬规矩。
我没回他。
毕竟这种事,不踩一次实打实的坑,永远记不住。