上个月帮东莞一家做汽车内饰模具的厂做测量员培训,刚进车间就看见个小伙子把三坐标的测头直接往模仁上怼,旁边的师傅都没敢拦——我当时整个人都麻了。
很多人觉得三坐标测量是车间里”定生死”的环节:测出来合格,模具就能发往客户;测出来超差,就得返工拆模。但很少有人说透,这设备哪怕精度再高,只要人操作的时候踩了坑,出来的报告连废纸都不如。
为什么你测的数,和隔壁厂测的差了0.02mm?
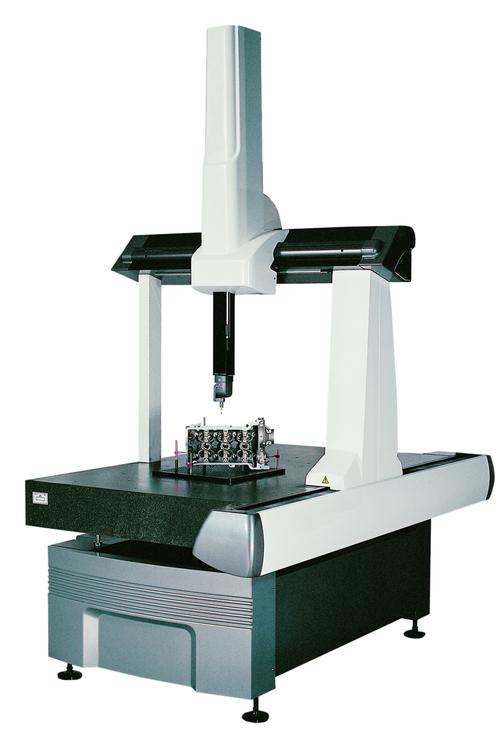
首先排除设备本身的精度问题。现在车间里常用的桥式三坐标,通常示值误差在1.9+L/300 μm的水平,只要正常校准,根本不会出现这么大的偏差。
最大的问题,出在最不起眼的测头标定环节。
很多厂的测量员换了测针、或者测头不小心磕了一下,根本不重新做标定,直接就开测。就拿最常用的3mm红宝石测针来说,要是你之前用的是2mm的测针,测头的半径补偿值还是旧的,测出来的内孔尺寸能直接偏出一圈。更离谱的是,有人把测针上沾的切削液擦都不擦,就去采点,测出来的圆度能差出0.01mm。
还有个藏得更深的问题:温度。
我见过太多车间,空调温度常年设在18℃,工件从加工机床拿下来,温度还在30℃以上,直接往三坐标的大理石工作台上一放,夹好就开始测。钢的热膨胀系数大概是11.5ppm/℃,100mm的长度上,每差1℃就会差出0.00115mm。要是工件和工作台差了10℃,1米长的模具上,尺寸能差出0.01mm以上。
别不信。这种偏差,你就算把三坐标的精度再提一个等级,也补不回来。
说到这肯定有人要问了:
问:我们车间的三坐标每天开机都做自动标定,为什么测出来的平行度还是经常飘?
答:你先摸下大理石工作台的温度,再摸下被测模具的温度。通常车间空调如果是刚开半小时,大理石台和工件的温度差能到2℃,按照钢的热膨胀系数算,100mm的长度上就能差出0.0024mm,要是差10℃就是0.012mm——很多人忽略的根本不是设备精度,是温度平衡。正确的做法是,工件从加工区拿到测量室后,至少放2小时,让温度和环境完全一致了再测。
测模具位置度时,90%的人都在基准选择上踩过坑
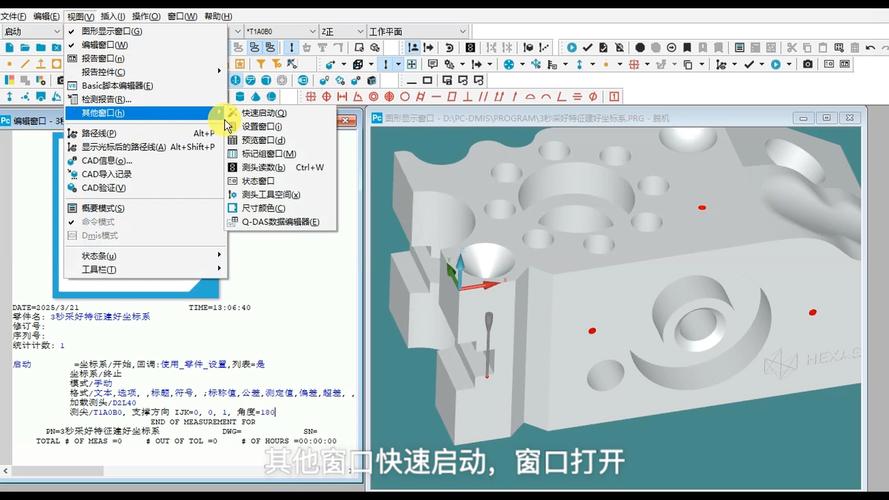
我上次在宁波见个小伙子,测一套汽车大灯模具的安装孔位置度,建坐标系的时候随手在模仁的加工面采了三个点当基准,结果报告打出来,所有孔的位置度都超差0.05mm。模具厂拿着报告和客户扯了两天皮,最后拆下来重新找正,才发现图纸上标的基准A是模具侧面的定位槽,根本不是模仁的加工面。
这种错误真的太常见了。很多测量员拿到工件,不管图纸上的基准要求,凭着自己的习惯建坐标系,最后测出来的数,哪怕设备精度再高,也是完全错误的。
更扯的是,有人测薄的冲压件,直接把工件往工作台上一压,连固定都不做,采出来的平面度能差出0.1mm,还反过来怪设备不准。
这里又有个高频问题:
问:如果图纸上的基准是粗糙的铸造面,表面凹凸不平,根本采不上稳定的点怎么办?
答:别硬凑点。先按照图纸要求,在基准面上选几个分散的、没有明显磕碰的区域,多取几个点拟合出基准平面,要是表面粗糙度Ra超过12.5,你可以在对应的采点位置做上标记,后续每次测量都固定在同一个区域采点,不要每次换位置,不然基准的偏差会直接带到最终的公差结果里。通常这种情况你要在测量报告的备注里写清楚基准面的采点范围,避免后续和客户扯皮。
测完就导出报告?你大概率漏了最关键的测量数据复核环节
很多测量员的习惯是,采完点直接生成报告,打印出来就交差。根本不会去看数据有没有逻辑异常。
比如测一个φ20±0.01的内孔,结果测出来是φ19.95,直接就报超差。根本不想想是不是测头采点的时候蹭到了孔壁上的铁屑,或者是不是测针的长度补偿值错了。
💡 通常三坐标的测量数据,如果连续3个以上的关联尺寸偏差方向完全一致,大概率不是工件真的超差,是你的坐标系或者测头补偿出问题了,别上来就给生产部门开不合格单。
去年有个做航天结构件的厂,测量员测完一组安装孔,所有孔的位置度都超差0.03mm,差点把整批零件报废。最后查了半天才发现,是装夹零件的时候,底下垫了个碎的铝屑,工件整个歪了0.02度,测出来的结果全错。
这种错误,根本不是设备的问题,是人粗心。
不过话说回来,三坐标测量这东西,说难也难,说简单也简单。你要是把每一步的细节都抠到位,设备根本不会给你出幺蛾子。就怕有人觉得这设备是”傻瓜式”的,按个按钮就能出准数,那踩坑是迟早的事儿。
对了,要是你在测量的时候遇到什么拿不准的问题,也可以在评论区留图,我帮你看看是哪里出了问题。