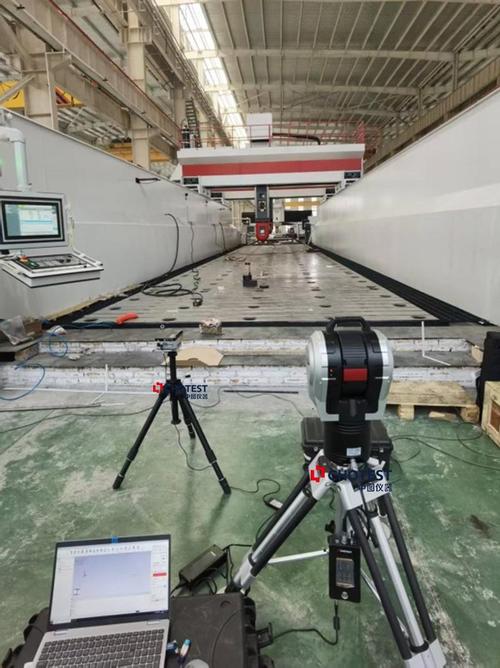
我上周跨进常州那个商用车总装车间的时候,刚进门就差点被立在通道旁的银灰色铁疙瘩绊一跤。那玩意儿头顶的小红灯正滴溜溜转,追着旁边装配师傅手里晃来晃去的小反光块儿跑,吓得我赶紧往旁边躲。旁边的王师傅还笑我,说这是他们上个月刚请回来的宝贝,激光跟踪仪。
你以为它是个大号工程全站仪?差远了
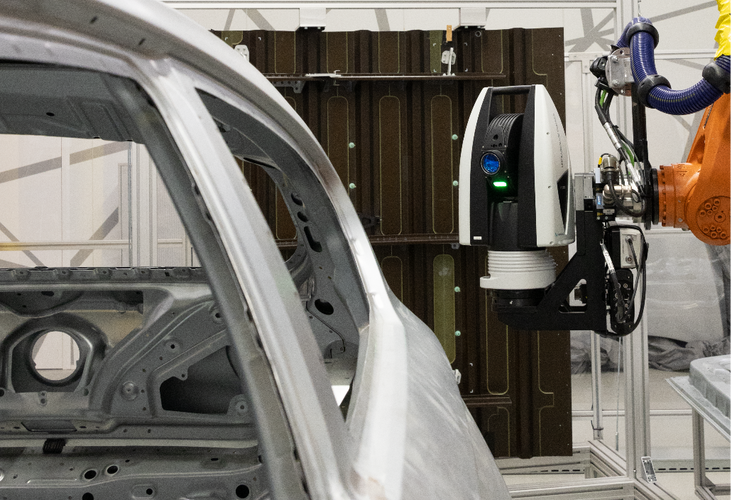
普通全站仪打一束激光到固定的棱镜上,等个三五秒算出个坐标就完事,动一下就得重新对光,磨磨唧唧的。这玩意儿不一样,它头顶的出光口是个能水平、垂直两个方向随便转的云台,只要你手里的角反射器还在它的视野里,激光就死死黏在上面,一秒能出上千个坐标点,连你举着它晃悠的轨迹都能完整录下来。
你手里拿的那个乒乓球大小的小方块,核心是三面角反射器——就是三个互相垂直的小平面镜拼出来的结构,像个切下来的水晶角,不管你从哪个角度把激光打上去,光线都会沿着原路返回到仪器的接收器里,不会因为你晃了晃手里的球就把光弹到别的地方去。它内部算距离的逻辑也有意思,不是普通的算光走了多久,是用干涉测距的法子,就像你往平静的水面扔个石子,看波纹撞回来的间隔算你离岸边有多远。具体的光学公式我就不掰扯了,反正小范围静态下的误差能到微米级,不同校准状态、不同温度下的浮动我没敢精确测过,反正够用来给工业装配当准星。
现场最头疼的三个老问题,它能解决俩半
我在装配工艺岗摸爬滚打快八年,最烦的就是两类测量活儿:一类是大部件的孔位匹配,一类是长导轨的水平度校准。
以前测商用车架的孔位,得做专用的钢制检具——就是那种和车架形状一模一样的大铁架子,每个孔位上装个可插拔的销子,车架放上去,所有销子都能插进去就算合格,插不进去就得找哪个孔位偏了。一套检具做下来成本不低,换个新车型就得重新开模做检具,等检具加工调试的那大半个月,产线要么停着,要么靠老师傅拿游标卡尺一点点量,累死人不说,错了还得返工。现在倒好,把跟踪仪架在车间的固定基准点上,举着角反射器往每个孔里一靠,一秒出数,和设计数差多少,超没超半毫米的公差,旁边的平板上直接弹红弹绿,连检具的钱都省了。
还有之前调重载机床的床身导轨,得拿合像水平仪一段段测,测完了垫铜皮,垫完再测,来回折腾,调个七八米长的导轨得整整两天。现在用跟踪仪沿着导轨扫一遍,所有点的偏差直接生成个彩色的云图,哪个点高了十几丝,哪个点低了几丝,看得明明白白,师傅照着垫铜皮,大半天就能搞定。
那剩下的半拉问题是啥?它太娇贵了。车间里飘个焊渣、飞个灰尘,挡在激光的光路上,它立马就丢光罢工。上次赶交付的节点,隔壁工位焊车架飘过来一阵烟,那小红灯直接暗了,我蹲在那擦了十分钟的出光口,汗顺着安全帽带往脖子里灌,那叫一个窝火。不过话说回来,就冲它能把检具的活儿干了,这点娇贵我们也忍了。
别踩坑,这玩意儿真不是万能的
说实话,我刚接触这玩意儿的时候,也被销售吹得神乎其神,觉得买了它就能解决所有测量问题,直到上次在现场踩了坑才醒过来。
它得有稳定的隔振基准。你要是把它架在离冲压机、折弯机太近的地方,旁边机器一冲,地面震得仪器内部的光学元件晃,测出来的数一会跳0.1,一会跳0.2,根本不准。去年隔壁园区有个做钢结构的哥们,把跟踪仪架在离剪板机两米远的水泥台上,折腾了一下午测出来的数全是乱的,最后找厂家来校准,才发现是地基没做隔振,机器一震数就飘,白忙活。
还有个误区,好多人觉得它能实时跟踪,举着角反射器随便跑就行。错。你要是跑太快,云台转的速度跟不上,激光直接就丢了,测出来的数缺一段,根本用不了。所以测的时候得稳,走一步停半秒,让激光跟上了再挪,急不得。
更有不少人觉得,这玩意儿能直接当在线测量装在产线上。至少现在大部分场景还不行。它怕脏怕震,要是装在满是铁屑、焊烟的产线旁边,用不了半个月就得坏,真要做在线测量,还得配专门的密封防护罩、隔振地基,算下来成本比做专用检具还高,根本不划算。
上次我离开那个车间的时候,王师傅举着反光球在车架上晃,那小红灯跟着他的手转来转去,像个粘人的大金毛。我蹲在旁边看了会,突然觉得以前那些靠老师傅摸了十几年攒下来的经验,慢慢都有了更靠谱的数字法子,但也不是啥都能替代——比如最后垫铜皮调水平,垫多少力度,还是得老师傅的手感准,对吧?