加工中心换刀异响别瞎拆?老机修攒了3年的实战排查清单
2026-10-24 06:29:46 作者:网编
分类:文章
上周跑了3个汽配厂,全是奔着同一件事去的——车间里的立式加工中心一换刀就吱呀叫,像老自行车缺油磨链条。
机修小师傅蹲在地上拆了半晚上刀库,换了液压油,拧了所有能拧的螺丝,异响半点没消。
最后我凑过去听了30秒,让他把刀臂上的定位弹簧换了,20分钟搞定,当天产能拉回来80%。
真的。
很多人碰到加工中心换刀异响的第一反应,就是“肯定是哪个大件坏了”,要么拆主轴,要么换整个刀库伺服,钱花了不少,问题没解决,反而把设备精度搞丢了。
别一上来就拆刀库,先听清楚异响从哪来
排查异响最忌上来就拆零件。
你得先站在设备旁边,手动走一遍完整的换刀流程,把耳朵凑到不同的位置听——异响的来源从来不是统一的,是主轴锥孔位置的闷响?是刀臂旋转全程的摩擦声?还是刀库转位时候的撞击声?
不同的声音,对应的问题天差地别。
 立式加工中心换刀机构异响点位标注图
问:我家加工中心换刀的时候,异响是从主轴正下方传出来的,每次主轴松刀的时候伴随一声闷响,是哪里的问题?
答:90%的情况是主轴端面的打刀缸缓冲垫老化开裂了。别信网上说的要拆主轴换轴承——我见过太多机修被这个坑,拆主轴花两天装回去精度跑了2丝,最后发现就是个几块钱的橡胶垫裂了,打刀的时候活塞直接砸在金属端面上,声音能不闷吗?换个同尺寸的聚氨酯缓冲垫,调整好打刀行程,异响当场就没。
要是声音是从刀臂旋转的全程传出来的,带着点刮擦的细碎声响,先别忙着拆刀臂换轴承。我去年在苏州那家模具厂碰到的情况,机修师傅把刀臂的两个深沟球轴承全换了,高温润滑脂打满了整个轴承腔,一转还是响。最后拿百分表一卡,刀臂的抓刀位置偏了0.3毫米,每次抓刀都在刀柄的卡槽边上刮出一道亮印子。调整完换刀原点的坐标值,把偏差控制在0.05毫米以内,异响直接消失。
你说这折腾的。换轴承花了1200块,最后调个系统参数5分钟的事。
那些被忽略的小零件,才是异响的重灾区
💡 很多人觉得加工中心是几十万上百万的精密设备,出问题肯定是核心大件坏了,其实根本不是——车间里一半以上的换刀异响,追根到底都是几毛钱、几十块的小零件松了或者磨没了。
比如刀臂上的定位销。那个小销子平时藏在刀臂的关节位置,每次刀臂转到抓刀位置的时候,就会弹出来卡入对应的定位槽。要是销子的弹簧因为长期被切削液泡着,弹力变弱,或者销子本身被磨短了2毫米,刀臂在旋转的时候就会因为定位不稳来回晃,刮到周围的防护罩或者刀库的边缘,出来的声音就是那种忽大忽小的摩擦声。
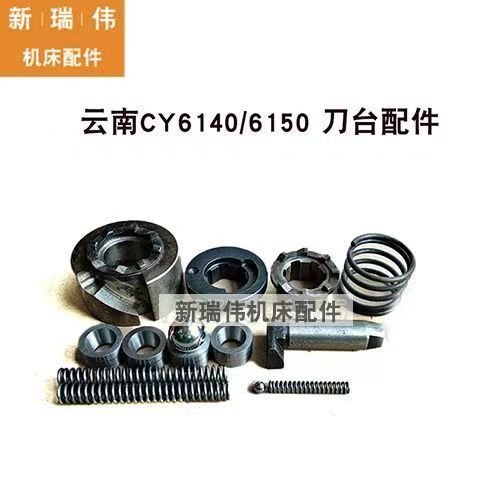 加工中心刀臂定位销磨损实物对比图
别觉得这个问题小。上次在宁波那家注塑模具厂,因为这个小定位销磨短了,刀臂晃了半个月没人管,最后刀臂旋转的时候卡到了刀库的固定架上,直接把刀臂的传动齿轮打崩了两个齿,停线修了3天,算上产能损失快20万。
问:我家的加工中心换刀的时候,每次刀库转位到目标刀号,都会“哐当”撞一下,声音特别大,有时候还会把相邻的刀号带偏,怎么调都不对?
答:先别着急调刀库的伺服参数。你先去摸一下刀库选刀位置的定位接近开关的安装支架——大概率是支架长期被刀库转位的震动震松了,开关的感应位置偏移了2个毫米。刀库转过来的时候,本来应该在对准刀号的位置就停,现在因为开关位置跑了,多转了一点,撞到机械限位块上,能不哐当响吗?把支架紧死,重新校准感应位置,让刀库停稳的时候刚好卡入定位槽,撞机的声音当场就消。我上个月碰到个厂,为这个事换了整个刀库的伺服电机,花了快两万,最后发现就是个M6的螺丝松了。
还有个容易被忽略的点,就是主轴锥孔里的吹屑气嘴。那个气嘴是固定在主轴端面的,要是固定的螺丝松了,气嘴晃来晃去,每次换刀的时候刀柄从主轴里拔出来,就会刮到气嘴的边缘,出来的声音是很尖锐的“吱”的一声,很多人会误以为是轴承坏了,拆下来看才发现,气嘴上全是刀柄刮出来的印子。
排查的时候别踩这几个坑,越修越糟
❗ 别信网上那种“异响就是主轴轴承坏了”的统一说辞。主轴轴承坏了的异响是什么样的?是主轴转起来不管换不换刀,只要转速到1000转以上,就会有连续的高频嗡嗡声,跟换刀时候的偶发异响根本不是一回事。我见过太多厂因为听了网上的话,拆主轴换轴承,花了几万块,最后发现就是个螺丝松了,肠子都悔青。
排查的时候几个常见的坑,碰了铁定越修越麻烦:
1. 一听见异响就把整个液压站的油全换了。很多时候换刀系统的异响根本不是油的问题,是液压压力不对——如果换刀时候的液压压力比设备手册上的额定值高了2bar,刀臂抓刀的力太大,硬顶在主轴端面上,旋转的时候就会出来持续的摩擦异响。通常立式加工中心的换刀液压压力在45-55bar之间,先看压力表把数值调准,再考虑换油的事。
2. 换完零件不做换刀精度校验。比如你换了刀臂的弹簧,装回去之后不打表看抓刀的同轴度,那异响修好了,过两个月加工的工件全是振纹,刀具寿命掉一半,得不偿失。
3. 听见异响就往传动部位猛打润滑脂。比如刀臂的旋转轴承,你打太多润滑脂,把轴承的橡胶密封盖顶坏了,车间里的切削液、铁屑顺着缝隙钻进去磨轴承,异响反而会越来越大。润滑脂的加注量只要填到轴承腔的1/3就够了,多了真的不是好事。
说实话,加工中心的换刀机构说复杂也复杂,说简单也简单。你不用抱着“把所有零件全拆一遍肯定能找到问题”的心态去修,静下心来听3分钟声音,顺着声音的方向摸过去,90%的问题都是小毛病。
我在车间待了快十年,见过太多为了点小异响大动干戈的事,算下来花的冤枉钱,够买半台新设备了。
平时多留点心。每次换刀的时候,留意一下声音是不是跟平时的状态不一样——本来顺畅的“唰、咔、唰”,哪天多了点细碎的摩擦声,就提前去看一眼定位销、紧一下支架,别等卡刀了停线,一天的损失够你买一抽屉的小弹簧、小螺丝。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
加工中心换刀异响别瞎拆?老机修攒了3年的实战排查清单
文章链接:https://m.zystgy.cn/a/62605