真的,我跑了快12年的制造现场,见过太多人把工业机器人当成“买回来就不用管的自动印钞机”,尤其是在焊装这种飞溅大、连续作业时间长的工位,你要是只盯着厂家给的纸面参数算投资回报,最后大概率要踩坑。
别光算表面节拍,焊装机器人的真实效率要打七折算
很多采购谈合同的时候,最常拿来对比的就是厂家标出来的“额定循环时间”——有的说2.8秒完成一个焊点,有的说2.5秒,差0.3秒都要争得面红耳赤。
说真的,这参数看看就行。空载跑的速度,跟你实际带12kg的焊枪、要避开工位上的夹具走线、要保证焊点压入深度达到1.5mm的连续作业速度,根本不是一回事。
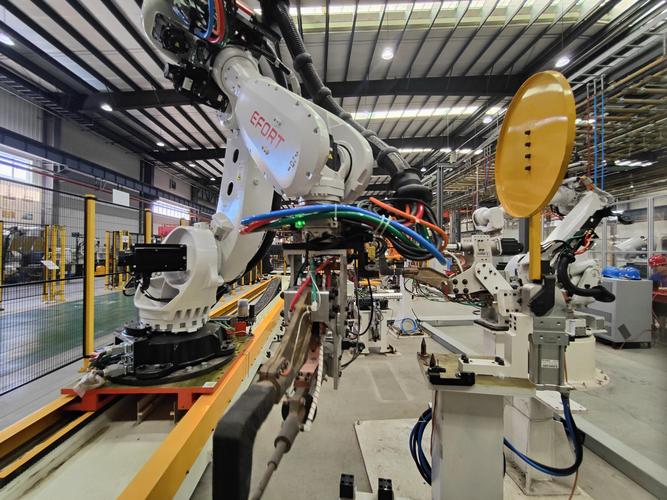
我之前见过一家做车门焊接的厂,当初就是冲着厂家给的“2.4秒单循环”参数拍板买的设备,结果上线之后才发现,因为焊枪姿态的限制,每个焊点要留0.3秒的姿态调整时间,加上每个班次要做12次清枪、换电极帽,算下来实际节拍根本达不到设计值的70%,本来计划的产能直接打了个七折。
问:那厂家给的焊装机器人节拍参数,到底有没有参考价值?
答:有,但你得自己折算。通常行业里通用的折算系数是0.65-0.7,也就是说厂家标3秒完成一个循环,实际满负载连续作业的真实节拍基本在4.3-4.6秒之间,那些说自己折算完还能快的,多半是把清枪、换帽的时间单独拆出去算了——这部分时间你生产线总不能停着等吧?💡
最容易被忽略的成本:焊枪粘渣带来的隐性损耗
集成方案报价的时候,很多集成商会把清枪站当成“可选配件”,为了把总报价压到你的预算线以下,主动给你“省掉”这部分钱。你以为占了便宜?
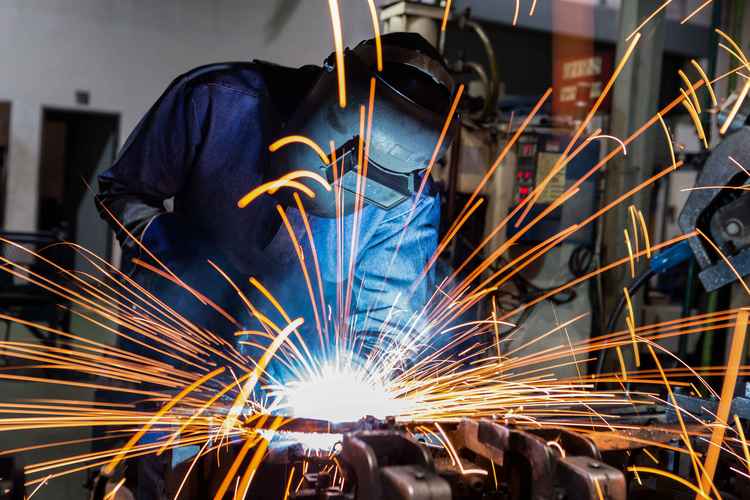
真到生产线上,没有稳定的清枪流程,焊枪电极头上的飞溅粘渣会越堆越厚。一开始只是焊点表面有点不光滑,慢慢就会出现电流不稳、虚焊,最后电极头直接粘在工件上,拉坏漆面甚至扯掉焊枪喷嘴。之前宁波有家做底盘件的厂,为了省8000块的升级款清枪站,三个月下来,光返工的虚焊件、换出去的300多支电极帽,加上停线清理的时间,算下来多花了快12万。
亏大了。
问:那是不是清枪站配越贵的越好?
答:真不是。我见过有的厂花几万块上了全自动清枪剪丝站,结果因为生产线焊的都是厚度1.5mm以下的冷轧板,没有大装配缝隙,飞溅量本来就不大,设备买回来一半时间在空转,维护成本比省下来的粘渣损耗还高。通常如果你的焊点是普通低碳钢搭接,没有大装配缝隙的话,带旋转刮刀、每次清枪保证刮掉0.2-0.3mm电极头的标配清枪站就够用,没必要追高配。❗
轨迹校准的坑:别等焊点偏了才想起要做定期维护
很多厂买完机器人,给操作工做的培训就只有“按启动按钮、停了就喊维修”,根本没把定期轨迹校准当回事。尤其是焊装线的工业机器人,每天要跑几千个循环,减速器的间隙会随着磨损慢慢变大,一开始可能只是焊点偏个1mm,还能凑合用,等偏到3mm的时候,机器人的焊枪直接撞到夹具定位销上——
别不信。
真的疼。
去年无锡的一家厂,因为连续4个月没给两台点焊机器人做零位校准,早班生产的时候,机器人的焊枪直接撞弯了定位销,停了整整14个小时,光赶交付的加急运费就花了6万多,当时设备主任在现场脸都绿了。
其实根本不需要什么复杂的操作,只要把日常维护的几个节点卡准,完全能避免这种无妄的损失:
- 每运行1200小时,检查一次J2、J3轴的减速器间隙,偏差超过0.05mm就要做零位校准
- 每周检查一次焊枪的电极压力,别等压不住板、出现虚焊了才发现弹簧松了
- 每次换电极帽的时候,顺便擦一下焊枪上的冷却水接口,堵了的话焊枪温度飙升,绝缘套的寿命能缩短60%
说到底,工业机器人从来不是买回来就一劳永逸的生产工具,尤其是在焊装这种工况复杂的工位,你算的账越细,越能知道哪些钱是真的该花,哪些坑是提前就能躲开的。别等设备在生产线上掉链子了,才想起当初采购的时候只看了纸面参数,连个基本的现场测试都没做。