铁屑味混着切削液,机床一开,耳朵里全是低频嗡嗡。师傅拿气枪吹掉型腔里的铝屑,手电一照,侧壁还有一道刀纹。他说,模具制造这行,慢。急不来。你看着一块钢,方方正正,最后要变成手机壳、保险杠、药瓶盖的“母体”。中间隔着一堆工序,每一道都在跟误差较劲。

先别问图纸多漂亮。到车间,第一件事是看料。P20、718、H13、S136……牌号不同,脾气不同。有的预硬,有的要淬火。有的切削像切豆腐,有的粘刀,吱吱叫。开粗的时候,留多少余量,比进给快慢还关键。留少了,热处理一变形,后面救不回来;留多了,电火花打到天亮。老师傅会拿粉笔在钢料上画个圈,写“+0.3”,你照做。别自作聪明。真的。
铣刀够不着的地方,靠放电慢慢烧
CNC 铣削能掏大部分型腔。但深筋、窄槽、清角,铣刀一伸进去就发颤。这时候上电火花。铜公——也就是电极——先被加工出来。紫铜、石墨,各有各的用法。石墨轻,放电猛,但容易掉渣;紫铜稳,表面细,贵。火花油里一泡,电极往下扎,噼啪。放电间隙通常几个丝到几十个丝,靠伺服控制。你调不好,要么积碳,要么拉弧。反正机床不会跟你客气。

线切割也常用。钼丝带着电,走一条细细的缝。冲头、镶件、异形孔,割出来常常不用再磨。慢走丝贵,但精度好。快走丝便宜,表面粗。看活。别拿高射炮打蚊子,也别拿菜刀切轴承钢。对不对?
配模那几天,车间里全是红丹和铜锤声
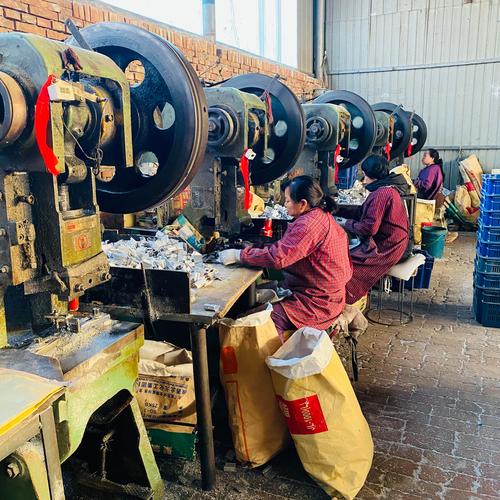
零件加工完,不等于模具好了。要装,要配。分型面合不严,注塑就飞边。顶针短了,产品顶白;长了,顶穿。水路接错,模温不均,翘曲。师傅拿红丹涂在分型面,合模,再看印子。高点亮,低点暗。刮,磨,再合。铜锤敲模架,声音闷还是脆,有经验的人一听就知道锁紧没有。哎,这活真没法全交给机器。手感,听感,眼睛看,手摸。
试模更折腾。注塑机一开,短射。看走胶,看排气。烧焦?困气。缩水?保压不够或浇口太小。变形?冷却不均。调机师傅在面板上按来按去,模具工在旁边盯着。有时候一个晚上就为了把一条熔接线挪个位置。模具不是零误差,是一套误差互相补偿的系统。你把它当刚体,它偏要变形给你看。
它藏在哪,又卡在哪
模具制造离普通人远吗?你手里的手机壳,车里的仪表盘,医院输液器。背后都有模子。塑料件便宜,是因为摊到每个件上的模具费,被几十万次注射摊薄了。但模具本身不便宜。一套中等复杂的注塑模,通常几万到几十万,交期三四周到两三个月,具体看尺寸和结构,报价单可以查。汽车覆盖件那种,更久。还得改。改一次,拆一次,焊一次,再铣一次。
现实挑战也明显。老师傅越来越少。年轻人不愿意站着盯火花机,一站一天。材料涨价,刀具涨价,电费也涨。高端机床和软件还是国外强。不过话说回来,这行没消失。只要还在造东西,就得有模具。增材制造做随形水路,确实省冷却时间;自动化产线换电极、换刀,也确实在推。可到最后,合模那一下,还是有人拿塞尺去捅。机器给数据,人给判断。
所以下次看到塑料件,别嫌它便宜。那背后有块钢,被人啃了很久。刀纹、火花纹、红丹印,一层层叠上去。你摸不到,但它就在那儿。