皮带机一转,二层平台就跟着抖

料仓下面的给料机把石灰石往磨里送,声音闷,像有人拿拳头捶棉被。中控室里那位老师傅盯着电流曲线,头都不抬:“主机电流别顶到红线,超了你喊我。”我头一回进这种车间,只觉得吵。待久了才明白,那点嗡嗡声里全是话——磨辊压得重不重、料层薄不薄、哪块衬板松了,声音先知道。
不是砸碎的,是揉碎的
很多人以为磨粉就是把石头砸小。真干这行才知道,砸只能砸到几毫米,再往下就得靠“揉”。
拿水泥厂常见的立式辊磨来说。磨盘在下面转,磨辊压在上头,辊子自己不转,靠料层带着它滚。物料从中心落到盘上,被离心力甩向边缘,正好钻进辊子和盘之间那道缝。压力从液压缸来,几十兆帕压在一条窄窄的料带上。料层厚度通常控制在二三十毫米,这个数很要命:薄了,辊子跟盘直接碰,整台机器跳;厚了,粉磨效率往下掉,产量肉眼可见地少。
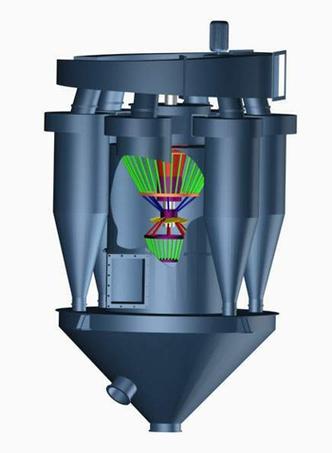
挤完、剪完,粉还不算成品。得靠风把它吹起来,送进上头的选粉机。叶轮转得快,粗颗粒被甩到壁上落回去再磨,细的跟着气流走。就这么一圈一圈,直到细度够了才放出去。
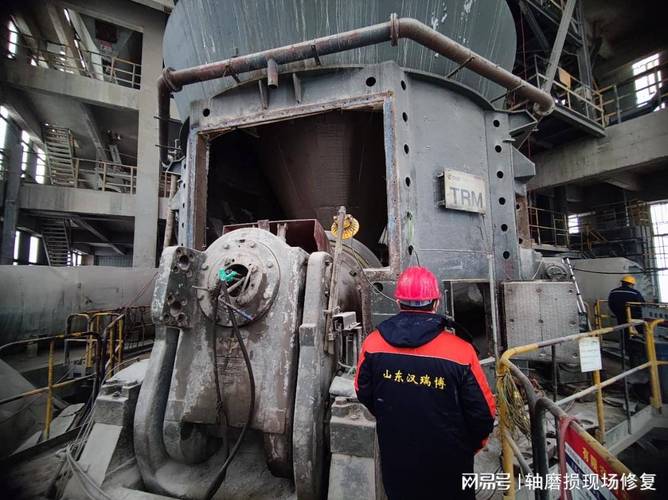
球磨机是另一套路子。筒体转,钢球被提到高处再砸下来,冲击加研磨,什么都能磨,就是费电。雷蒙磨、摆式磨多用在小产量、中等细度;要磨到D97十微米以下,通常得上气流磨或者搅拌磨。选哪种,先看物料,再看细度,最后才轮到投资——顺序反了,后面全是麻烦。
声音、温度、回料量,巡检到底看什么
磨机这东西,坏之前都会打招呼。
振动先来。整台磨突然“咯噔”一下,多半是料层没稳住,或者里面进了铁块。除铁器要是不好使,一颗螺帽就能把辊套啃出个坑。
再看回料。外循环提升机的电流往上走,说明选粉机转速偏高,或者磨内的粉磨能力掉了,粗粉在系统里反复转圈,电耗全白扔。这时候把选粉机转速降一点,或者把挡料圈垫高些,往往比硬加产量管用。
油站压力、减速机温度、磨辊轴承的声音,一样一样来。老师傅手里一根长螺丝刀,尖头抵住轴承座,耳朵贴木柄——听着玄,其实就相当于个简易听诊器。
最难的其实不是磨,是稳
产量、细度、电耗,这三个东西天生打架。想磨细,就得让物料多循环几遍,台时产量掉;想多出料,细度就飘。中控这活儿,本质是在三者之间找那个不难受的点。
原料一变,平衡就破。石灰石好磨,矿渣难磨;水分高一点,磨内容易结露、糊袋,喂料稍微一断,磨盘上的料层瞬间塌下去,振动报警跟着就响。所以稳定喂料比什么都重要,喂料不稳,别的参数调得再漂亮也白搭。
磨损是笔慢账。辊套和衬板都是消耗件,磨到一定程度要堆焊修复,再不行就换。堆焊不能随便焊,焊材、预热、层间温度都有讲究,焊不好,用不了多久就剥落。这笔钱摊到每吨粉上,有时比电费还扎眼。
电耗这笔账也躲不开。粉磨环节在水泥厂里吃掉全厂电耗的一大半,具体比例各家不同,要看工艺流程和物料,公开资料能查到。行业里折腾这么多年,无非是想用更少的电,把同样一吨料磨到同样的细度。
这些粉,最后去了哪儿
水泥里掺的矿渣微粉、粉煤灰;电厂脱硫用的石灰石粉,得磨到250目往上,细度不够,脱硫效率就打折;塑料、橡胶、涂料、造纸里用的重钙和滑石粉;煤粉炉喷吹的煤粉,细度直接关系到着火和燃尽。
牙膏里也有。那种细腻的摩擦感,多半来自碳酸钙或者二氧化硅。你摸过的PVC管、刷过的墙面漆,里头可能就有某个车间磨了一整夜的粉。
停机检修的时候,老李从取样口抓了一把粉摊在手心。比面粉滑,手指一捻,指缝里留下一层白。他说:“磨得匀不匀,手比筛子诚实。”说完把粉拍掉,转身去关压缩空气总阀。