别急着换注塑机,先摸一摸模具的温度
很多工厂遇到周期时间压不下来,第一反应是注塑机吨位不够,或者工艺参数没调好。说实话,我见过太多案例,根子不在机台,在注塑模具的冷却回路。
冷却通常占整个成型周期的大头。薄壁件可能不明显,厚壁件、工程塑料件,冷却时间能占一半以上,具体看材料、壁厚和模具温度,可查证。
你把注塑模具当铁疙瘩,它就给你脸色看。这里差两度,那里慢三秒,最后全变成电费和加班。
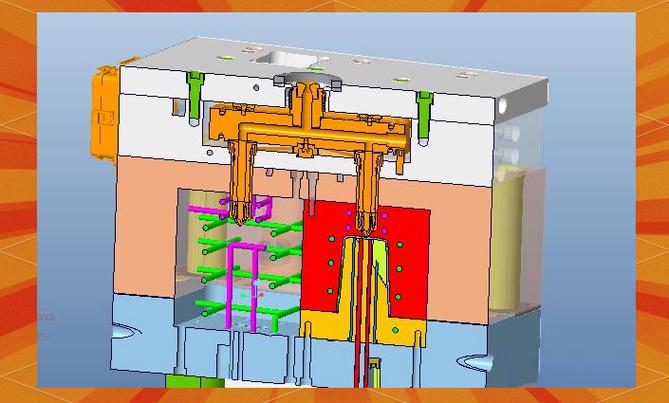
随形冷却不是万能药,但它能治某些“老寒腿”
随形冷却水道这几年很热。原理不复杂:让水路贴着产品轮廓走,而不是直来直去地钻交叉孔。深腔、深筋、BOSS柱、滑块背后那些“死角”,直线水道够不着,随形冷却能贴上去。
但别一听就上头。❗3D打印的随形冷却镶件,成本高,尺寸受设备限制。不是所有注塑模具都值得上。批量小、产品简单、公差松的模具,老老实实钻水道更划算。
我一般会问:这个位置的热点,能不能用铍铜镶件、导热针或者隔水片先顶一顶?很多时候,便宜方案能解决八成问题。剩下两成再考虑随形冷却。

冷却水路设计:几个容易翻车的细节
冷却水道直径、距型腔表面的距离、回路长度、流速,这几个参数互相拉扯。设计时别只画个“看起来能加工”的路线。
- 水道直径:常见6mm、8mm、10mm、12mm。小模具用细的,大模具用粗的。不是越粗越好。
- 距型腔表面距离:太近,模具强度不够,容易开裂;太远,冷却效率掉得厉害。通常控制在10到15mm左右,具体看钢材和型腔压力。
- 回路长度:越长,压降越大,后段水流可能变成层流。层流的换热效率,比湍流差一截。
- 湍流:让水流处于湍流状态,雷诺数通常要大于4000。这个数不是拿来背的,是用来提醒你:流量和管径得匹配。
- 密封:O型圈老化、水垢、生锈,都是现场常见病。漏水事小,压力掉光事大。
还有隔水片、喷流管、导流柱。深孔里放隔水片,相当于把一根水道变成来回两条,冷却更均匀。但隔水片装歪了、掉了,就是灾难。💡装配时拍照留档,别靠记忆。
问:冷却水道是不是越粗越好?
答:不是。粗水道流量大,但占空间,可能削弱模具强度。关键是让水流保持湍流,通常雷诺数大于4000。具体尺寸要结合模具结构和注塑机水路接口来定。
模流分析怎么用才不浪费
模流分析不是拿来看彩色云图的。冷却分析要盯着几个东西:顶出时的零件温度、模具表面温差、热点位置、冷却时间分布。
目标不是“最冷”,是“均匀”。一个注塑模具,如果型腔各处温差太大,塑料收缩就不一致。翘曲、尺寸漂移、装配干涉,后面全来了。通常希望关键区域的模具表面温差控制在10℃以内,但不同材料要求不一样,别一刀切。
浇口附近往往最热,需要加强冷却。熔接痕位置、深筋根部、螺丝柱,也是热量扎堆的地方。分析完,把水路改一改,再跑一遍。别嫌烦,改图比改模具便宜太多。
问:模流分析能替代试模吗?
答:不能完全替代。模流分析能提前看温度场、翘曲趋势,但边界条件、材料数据、实际水路结垢,都得靠试模验证。把它当导航,不是自动驾驶。
车间现场:水管接错比设计错误更常见

我见过一套注塑模具,冷却设计没大毛病,就是周期下不来。到现场一看,进出水接反了。还有把并联接成串联的,最后一组水路几乎没流量。
冷水机、水温机、流量计、温度传感器,这些不是摆设。✅每套模具挂一张水路图,标清楚进水、出水、回路编号。换模的时候,操作员按图接,别凭感觉。
水垢和铁锈,属于慢性病。定期清洗水路,检查PH值,停机吹水。模具钢再好,也扛不住常年泡在脏水里。P20、718、H13、铍铜,导热系数不一样,冷却策略也得跟着变。拿H13做型芯还指望它像铍铜一样散热,那是为难它。
排气也要看一眼。排气不良,充填阻力大,可能需要更高注射压力,热量也跟着上去。冷却和排气,在注塑模具里从来不是两件事。
注塑模具的冷却,说白了就是一场热量的调度。谁把热量拿走得快、拿走得匀,谁就少熬夜。至于那最后10秒周期,很多时候不是机器不行,是水路在偷懒。