在车间蹲了一下午,我摸透了数控机床的实脾气
2026-10-23 12:32:47 作者:网编
分类:文章
刚推开门,机油混着乳化液的味道先扑脸。脚边的铁屑还带着余温,是刚从刀头下飞出来的。那台亮着冷白色操作屏的大家伙,就是数控机床。
先别扯虚的,先摸它的“硬骨头”
普通老铣床我见过,师傅站在机床边,三个摇柄握得包浆发亮,摇多少全靠手上的肌肉记忆,差半圈进给,零件直接就废了。数控机床不是什么玄乎的黑科技,它只是把师傅攒了几十年的手感,换成了一行行能看懂的代码,可里面的核心部件,半点儿含糊不得。
滚珠丝杠的反向间隙,通常要控制在0.008毫米以内,差不多是头发丝直径的十分之一。上次帮王师傅调一台用了八年的老机床,就是因为丝杠螺纹槽里卡了个碎铁屑,间隙超了0.003毫米,加工出来的孔位偏了半道,装配套件的时候怎么都卡不进去。蹲在那擦了三小时丝杠,手上的机油洗了三遍才掉。
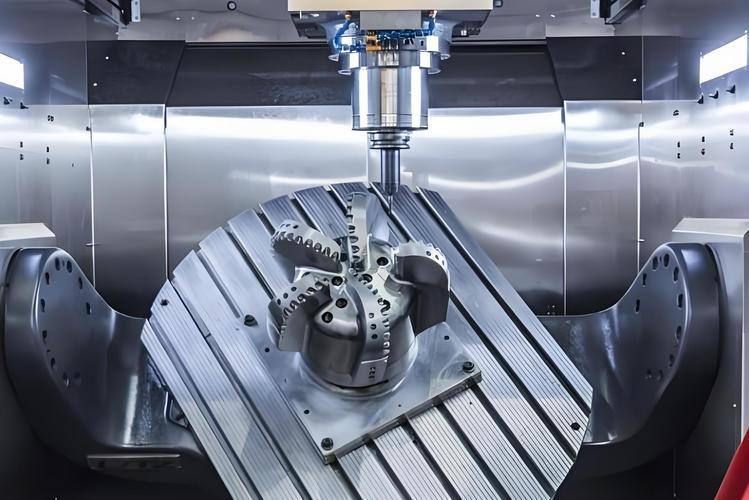 车间内数控机床加工钛合金结构件现场
再看主轴。主轴端的径向跳动通常不能超过2微米,不然高速转起来的时候,刀头晃得厉害,加工出来的零件表面会有一圈圈的刀纹,摸上去喇手,根本过不了质检。上次有台机床换了新主轴,师傅打表测跳动的时候,发现数值超了0.5微米,愣是把主轴拆下来重新磨了锥面,就为了那点看不见的精度。
别被“全自动”三个字忽悠了
好多人觉得数控机床就是输完代码,按个启动键,人就可以坐着喝茶了。扯什么淡。
上次加工一批薄壁铝合金件,壁厚才1.5毫米,刚开始按常规程序走,刀头刚切进去,零件就被切削力带得抖,切出来的面全是波浪形,废了十七个件。王师傅蹲在机床边盯了半小时,把进给速度降了三分之一,又在零件背面加了个定制的辅助支撑工装,再走程序,切出来的件拿卡尺量,尺寸分毫不差。
还有更闹心的,材料内应力。你刚切完的时候量着尺寸刚好,放个两三天,材料内部的应力释放开,零件自己就歪了。这种时候根本不是机床的问题,是工序得排对——先把毛坯做时效处理,把应力放干净,再粗加工,再半精加工,最后留一点余量精修,急不得。
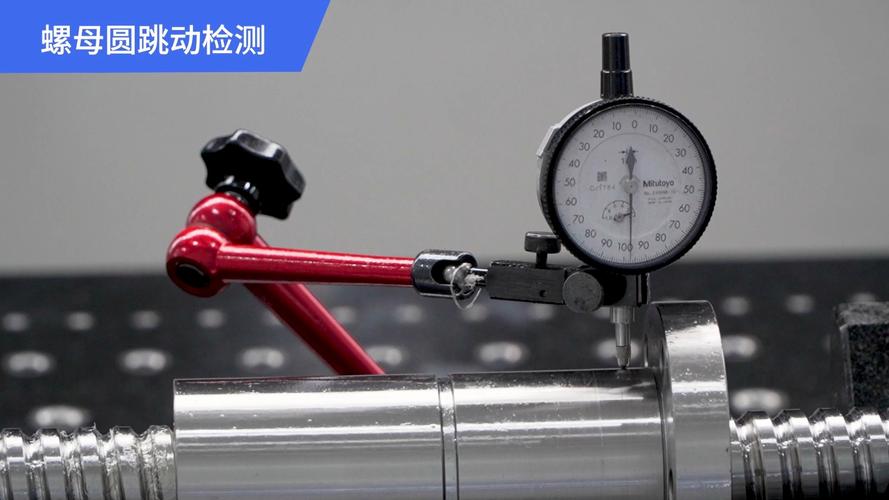 数控机床滚珠丝杠装配精度打表检测现场
说到底,数控机床只是把人重复的动作做的更稳,不会因为站累了手晃,不会因为走神摇错了手柄,但怎么排工序,怎么选刀,怎么应付材料的脾气,全是一线师傅攒了几十年的经验。你别小看那行在显示屏上跳的G代码,每一行背后都是上次加工时踩过的坑、断过的刀、废过的件,攒出来的实招。
那些藏在铁屑里的小变化
 那些藏在铁屑里的小变化
早些年车间里的机床,系统全是进口的,想改个工艺参数,都要找原厂的工程师过来,一次上门服务费够普通工人小半年工资。现在好多国产的系统,操作界面就是按国内师傅的使用习惯做的,常用的功能键摆在最顺手的位置,甚至能把同款零件的加工参数存在本地,下次再做直接调出来,不用重新试刀。说实话,刚开始大家还不信国产系统的稳定性,用了三年,故障率比之前的进口系统还低,现在车间里新上的机床,一半都装的国产系统。
别觉得这些东西离你远。你手里拿的手机,中框是数控机床铣出来的;你开的车,发动机上的精密零件,是数控机床磨出来的;甚至你戴的眼镜,镜架的精细弧度,也是数控机床切出来的。没有这些机床稳稳卡着尺寸,这些东西的成本根本降不下来,你也用不上这么平价的数码产品。
当然也有难啃的骨头。比如加工航空发动机上的复杂曲面叶片,要五轴联动的高端机床,那种对精度、刚性的要求,是现在还在慢慢追的坎。
下班的时候王师傅递了我一块刚加工好的铝块,表面亮得能照见人,摸上去滑溜溜的,一点刀纹都没有。铁屑还在脚边堆着,机床的风扇嗡嗡转,屏幕上的代码还在一行行跳。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
在车间蹲了一下午,我摸透了数控机床的实脾气
文章链接:https://m.zystgy.cn/a/62561