产线半夜故障排查半小时:PLC哪是什么工业黑科技
2026-10-23 13:07:51 作者:网编
分类:文章
上周三晚班,我刚啃了两口外卖,车间那条做汽车密封件的产线突然卡了。
一堆半成型的胶条堆在分拣口,传送带嗡嗡转,就是不出成品。
电工老周扛着万用表钻到电柜底下摸了十分钟,抬头骂了句脏话——PLC的输入端子松了。
周围几个新入职的工艺员凑过来,盯着电柜里那排巴掌大的黑盒子看,说之前在教材里见的可编程逻辑控制器,都是工业4.0的核心载体,怎么到现场就成了个拧接线的玩意儿?
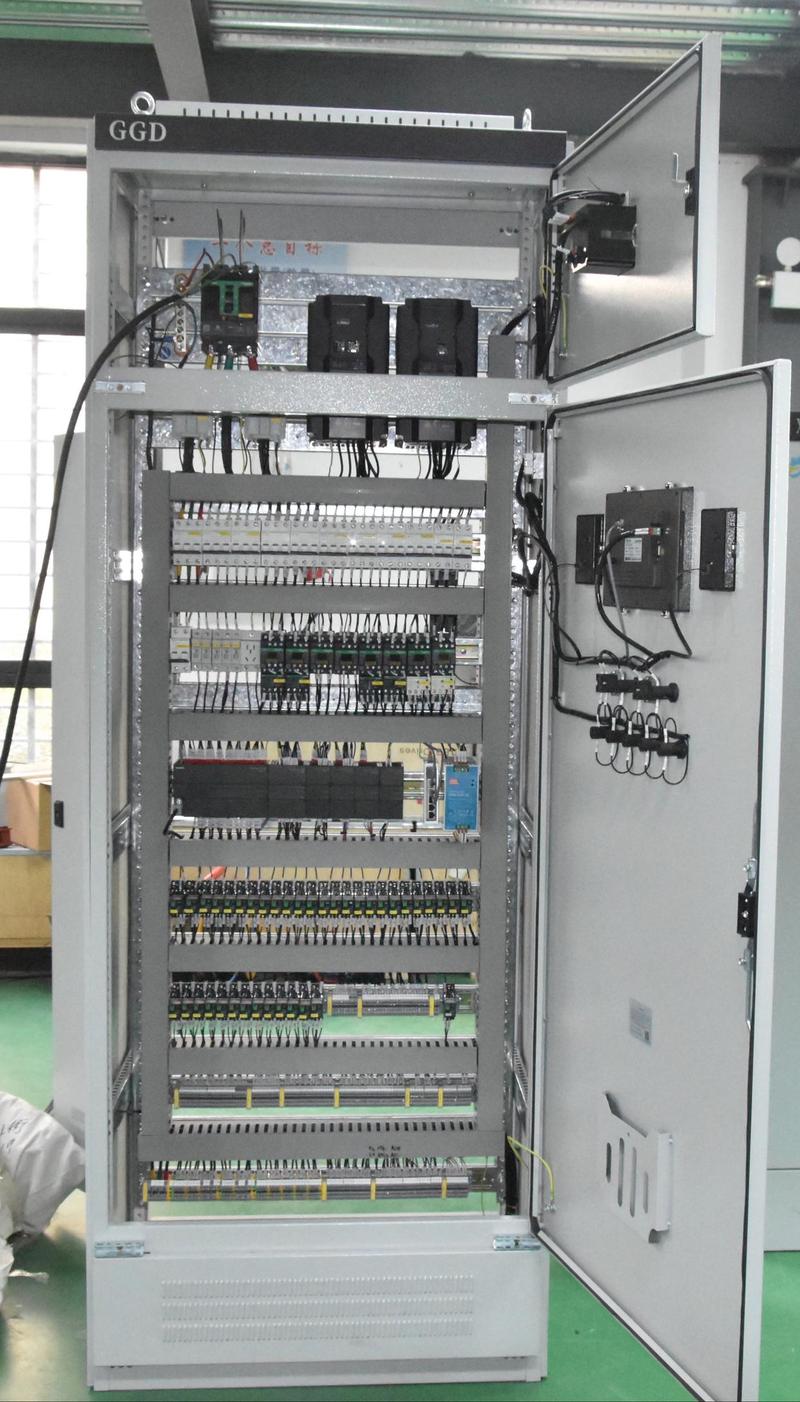 汽车零部件产线电柜内部PLC安装实拍
我把外卖盒往旁边一放,跟他们说,别听那些花里胡哨的宣传。
你天天见的PLC,其实比你家智能开关还“轴”
说穿了,PLC就是个能按固定逻辑干活的工业继电器集合。
你家客厅的智能开关,逻辑很简单:按一下按键,通电开灯。PLC的逻辑也没复杂到哪去——温度传感器测到料温到180度,就关加热管;光电传感器扫到传送带上有产品,就启动气缸把料推到下一个工位;安全门的开关被拉开,就立刻停掉整条传送带。
就这么简单。
上次有个自动化销售给客户吹,说他们家的PLC带AI自适应功能,能自动调整产线参数,我当场就没忍住拆穿了。大部分中小制造产线的PLC,写进去的逻辑三年都没改过,比你家楼下天天准点开门的便利店老板还轴——只要不碰它的程序,它能按同一个规则干到天荒地老,连摸鱼都不会。
别信什么“可编程”就等于能随便改,大部分产线的PLC程序,都是当初调试的时候一次性写好的,除了出故障,没人会碰它。毕竟改一次程序,要停线、要试机、要担风险,谁没事给自己找活干?
写个PLC程序,比你写季度汇报还费头发
我刚入行的时候,第一次独立写PLC程序,是给个小型冲压机做安全联锁。要求很明确:必须双手同时按启动按钮,冲头才会往下走;中间但凡有一只手挪开,冲头必须立刻弹回最高位。
就这么个三句话能说清的逻辑,我改了八版。
为啥?实验室里跑着好好的程序,一拉到冲压车间就出问题。
冲压机的主电机一启动,电压稍微波动一下,PLC的输入信号就飘了——本来是0的低电平,跳成1的高电平,冲头毫无预兆就往下走,差点把刚装好的模具打废。还有车间里的金属粉尘飘到端子排上,有时候接触不良,信号断个几十毫秒,PLC以为你手挪开了,冲头“哐当”一下弹回去,旁边的工人骂得我半个月抬不起头。
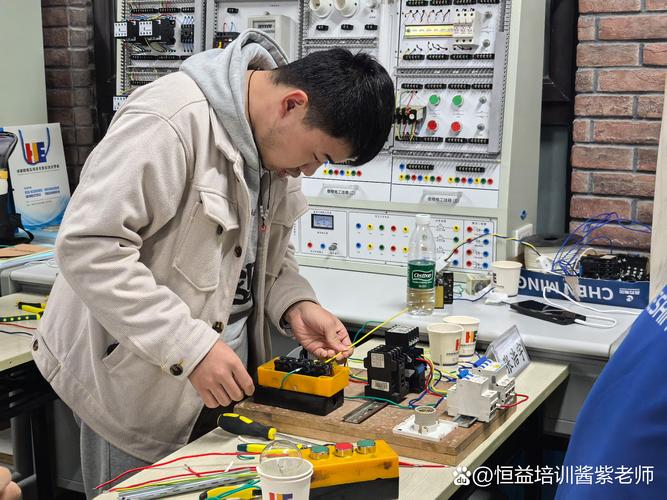 工程师手持编程器调试产线PLC接线实拍
PLC最怕的从来不是逻辑写不对,是现场的“脏东西”。
什么电磁干扰、粉尘、持续振动、端子氧化,这些东西在恒温恒湿的实验室里测,跑三天三夜都不会出问题,一拉到满是油雾、金属屑的车间里,啥幺蛾子都能冒出来。上个月有个配套厂的PLC,在我们实验室连续跑了72小时零故障,拉到他的注塑车间,旁边就是个200千瓦的中频感应炉,刚跑了十分钟,程序就直接跑飞了——最后给每路输入信号都加了隔离器才搞定。
真的,没在车间蹲过三个夏天,没被电磁干扰坑到凌晨两点,没在四十度的电柜旁边拧过半小时接线,根本写不出能稳定跑的PLC程序。那些说PLC编程就是拖几个功能块的,多半是从来没去过现场的学生。
大家对PLC的误会,比我对早班的误会还多
第一个常见的误会:PLC越贵越好,越新越好用。
扯。
我们车间那条做小五金冲压件的产线,用的还是十年前的老款PLC,整机下来才几千块钱,天天两班倒跑,一点问题没有。旁边新上的那条做精密结构件的进口产线,配的大几十万的高端PLC,反而天天出小问题——功能堆得太多,冗余的逻辑占了大半,反而容易出莫名其妙的bug。说白了,只要逻辑匹配,能稳定干活的就是好PLC,跟你买工具一样,你就拧个十字螺丝,没必要买整套带二十个批头的进口套装。
第二个误会:PLC是个黑盒,坏了直接换就行。
错。
老周去年遇到个离谱的故障:那条密封件产线的PLC,天天在凌晨三点准时重启,查了整整一周,才发现是车间的路灯总闸,每天凌晨三点会自动做一次电压检测,会有个几毫秒的电压跌落,PLC的普通电源模块扛不住,直接重启。你要是图省事直接换个新PLC,照样会在凌晨三点跳。最后给PLC单独配了个宽压的稳压电源,问题才彻底解决。
说白了,PLC本身很少坏,大部分故障都是周边的环境、接线、配套设备出了问题,直接换盒子根本解决不了根上的事儿。
最近跟供应商吃饭,听他们说现在新出的PLC,开始带边缘采集功能了,能自己统计运行时长,提前预判哪个端子要松、哪个电源模块要老化,不用等出了故障再半夜爬起来排查。
说实话,我倒挺盼着这个功能早点普及的。
毕竟谁也不想大冬天的,裹着军大衣在电柜旁边摸半小时,就为了找一颗松了的接线端子对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
产线半夜故障排查半小时:PLC哪是什么工业黑科技
文章链接:https://m.zystgy.cn/a/62562