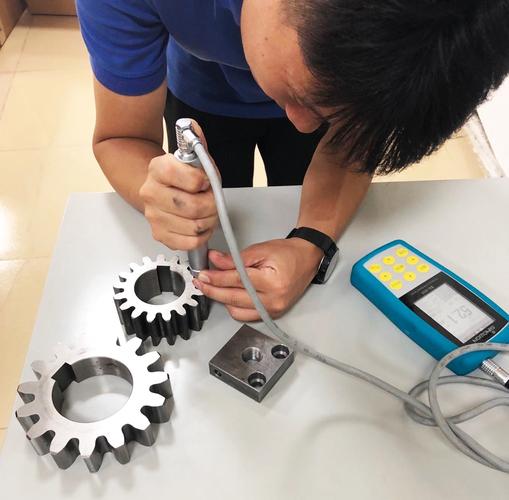
上周帮隔壁汽配厂的张工处理了个离谱事。他拿新到的洛氏硬度计测一批淬火齿轮,同一批料,同一个人测,换了两个工位的机器,测出来的HRc值差了18。找厂家过来上门,师傅蹲那儿调了半小时,最后发现——他把测淬火钢的金刚石压头,给装到测铝合金的工装上去了。
说真的,这种事我一年能遇到几十起。很多人对硬度计的认知,还停留在“买个带数字的机器,往零件上一放就能出数”的阶段,根本没意识到,这里面的坑比你想的多得多。
别上来就谈精度,先搞懂你手里的硬度计“吃哪碗饭”
很多采购找过来第一句话就是“给我来台精度最高的硬度计”,我每次都得先反问三个问题:你要测的零件多大?能不能搬回实验室?测的是什么材料?毕竟硬度计不是万能秤,没有哪台机器能通吃所有场景。
台式洛氏、布氏硬度计确实精度高,对检测环境的要求也苛刻;便携式里氏硬度计扛着就能跑现场,测大型管道、锻件的时候方便得很;超声硬度计压痕极浅,测薄件、抛光件的时候不会留难看的印子;邵氏硬度计是专门对着橡胶、塑料这类软材料的,你硬拿它去测轴承钢,纯属闹着玩。
问:我买了台高精度台式硬度计,能不能搬到车间现场直接用?
答:别费劲。台式机对地基震动、环境温度、甚至旁边有没有开冲床都敏感得很。我上次见个厂子把台式洛氏硬度计搁车间通道边,旁边就是630吨冲床的打件区,测出来的数值飘得能赶上股票K线。真要现场跑,老老实实选带冲击装置的便携式里氏,或者现在新出的超声硬度计,别硬凑。
说回张工那台机器的问题。很多人觉得硬度计买回来了,压头通用,随便换。错的离谱。金刚石圆锥压头是测淬火钢、硬质合金这类高硬材料的,1.588mm的钢球压头是测退火钢、软铜的,要是拿钢球压头去测60HRc的淬火件,压头直接就被砸变形,测出来的数值能准才怪。
我见过最绝的一个操作,有人用测橡胶的邵氏D压头,硬给装到洛氏硬度计上测轴承钢,最后说机器精度不行——大哥,你这属于拿体温计去量室温啊!
那些让你数值飘上天的“隐形干扰项”,90%的人没注意
你以为选对了匹配的硬度计和压头,就能测出准数?太天真了。很多看起来无关紧要的小细节,能让你的检测结果差出十万八千里。
💡 给个实打实的经验:不管用哪种硬度计,检测面的粗糙度通常要控制在Ra1.6以下,厚壁零件的检测厚度至少要超过压痕深度的10倍——这个数是国标里明确写的,别嫌麻烦。要是零件表面带着厚厚的氧化皮、车削的刀纹,你不磨掉就直接测,相当于隔着一层厚袜子量脚长,数值能准才怪。
还有人测小零件的时候,直接把零件搁在硬度计的砧台上,没做任何固定,加载的时候零件稍微滑一下,数值直接飘出10个HRc。我见过最离谱的,测一个直径10mm的小钢珠,没固定,压头一砸,钢珠滚出去半米远,最后测出来的数记在本子上,还反过来怪机器不准。
问:测薄壁的铝合金散热器,厚度才2mm,用常规的洛氏硬度计测出来值偏低,是怎么回事?
答:太正常了。你想啊,压头加载的时候,压痕直接透到零件背面了,相当于底下没支撑,数值肯定不准。这种场景要么换载荷更小的表面洛氏,要么用超声硬度计,压痕深度比常规洛氏浅80%都不止,测薄件才不会透。对了,测这种小薄件的时候,一定要把零件牢牢粘在刚性支撑块上,别让它在加载的时候晃,晃一下数值就废。
还有个容易被忽略的点:温度。很多人冬天把硬度计搁没暖气的车间,零下十几度,机器里的加载油都稠了,加载速度比室温下慢一倍,测出来的数值能高个3-5个HRc都很正常。我去年冬天遇到个客户,说他的硬度计测出来的淬火件硬度比夏天测的高了快10个HRc,以为材料出问题了,最后查出来是车间温度零下5度,机器没做温度补偿。
❗ 更常见的问题出在标准块上。很多人买了硬度计,配的标准块从来没擦过,上面沾了铁屑、油污,就直接搁上去测,校准出来的系数全是错的。标准块每次用之前,一定要用无水乙醇擦干净,有压痕的区域绝对不能重复用,不然你校的不是机器,是你自己的错误认知。
关于硬度计维护的大实话,厂家不会主动跟你说
说实话,我做了快12年的工业检测设备,见过太多人花十几万买的硬度计,因为没人管,最后用成了摆设。
有个厂子的台式维氏硬度计,搁实验室里积了半厘米厚的灰,问为啥不用,说上次测出来的数跟第三方检测差太多,以为机器坏了,找师傅过来一看,镜头里全是灰,压头上面沾了个小铁屑——擦完一测,数值跟第三方差不到0.5HV。就这么点事,能让设备闲置两年。
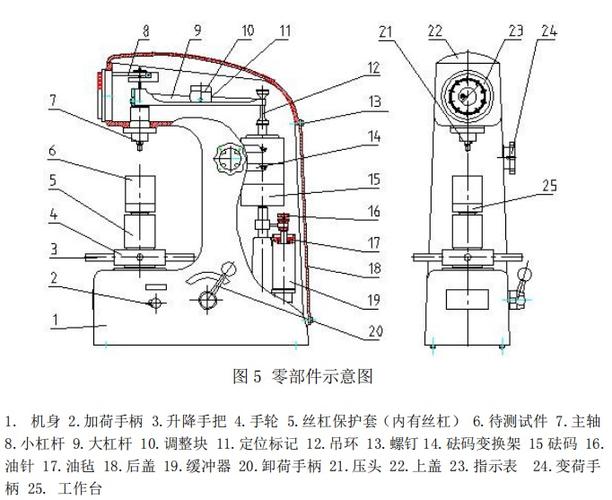
厂家卖设备的时候,只会告诉你“按说明书操作就行”,不会主动跟你讲这些维护的细节:比如里氏硬度计的冲击装置,用个两三千次,里面的冲击体就会有磨损,要是不换,测出来的数值慢慢就偏低;比如洛氏硬度计的加载杠杆,用久了会有间隙,要是不定期调,加载的力就不准——本来要加150kg的力,实际只加了120kg,测出来的硬度自然就低;比如带打印功能的硬度计,传感器的接线端子要是进了车间的切削液,接触不良的时候,数值会随机跳,你查都查不出来原因。
别听销售瞎吹什么“一机测所有材料”,真要是能全覆盖,那要这么多类型的硬度计干嘛?测橡胶用邵氏,测陶瓷用维氏,测大型锻件用布氏,测现场的管道用里氏——各干各的活,硬凑的结果就是啥都测不准。
上周张工按照我们说的方法,把压头换对,把标准块擦干净,把工件固定牢,再测那批齿轮,数值跟第三方检测报告差了不到1.2HRc。他拍着大腿说早知道不折腾那大半个月了。
其实哪有那么多复杂的事。很多时候你觉得硬度计不准,根本不是机器的问题,是你从根上就没搞懂它的脾气。