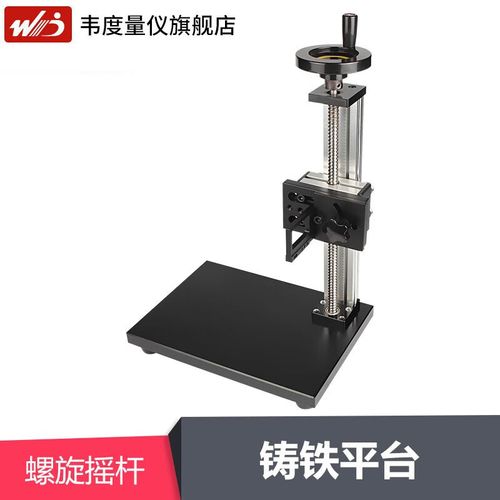
上周在苏州相城的机加工车间帮徒弟理量具台账,刚擦完的铸铁平台凉得冰手腕,上面搁着台银灰色的小家伙,屏幕亮着淡蓝的光,旁边压着半张皱巴巴的工艺卡,边角还沾了点切削液的印子——就是粗糙度仪。
那根针尖,比你家的洗面奶颗粒还细
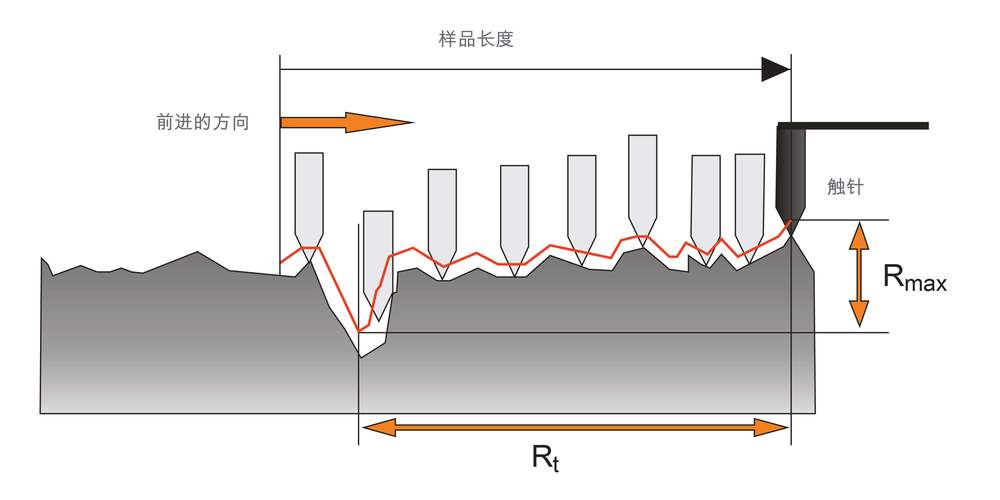
别以为这是个放大版的游标卡尺。测针的触尖是人造金刚石磨出来的,锥角60度,尖端圆弧半径通常只有2微米。你平时用的磨砂洗面奶,颗粒大概是10微米——这针尖比那还细5倍。
上周这小子拿仪器的时候没托住底座,针尖“嗒”的一声磕在铸铁平台上,当场就歪了。返厂校准加换针,花了1800多,他半个月的绩效没了,心疼得连烟都抽10块钱以下的。
别上来就按测量键,90%的误差都是这么来的
刚入行的小孩都觉得,这玩意儿放上去按个键就出数,跟电子秤似的。大错特错。
取样长度选不对,测出来的数能差三倍。比如你测的是精磨的平面,取样长度得选2.5mm;要是粗车的面,纹理起伏大,就得选8mm。上次有个外协厂送过来的曲轴,工艺卡上标着Ra0.8,他们自己测的数也对得上,我们拿仪器一测,直接1.6。闹了半天才知道,他们把取样长度锁死在5mm,从来没改过。
还有,测之前得把工件表面擦干净。切削液残留、铝屑、甚至手上的汗渍,都能把针尖垫起来,数直接飘到天上去。我见过最离谱的操作,有人拿它测刚锯下来的圆钢,表面还挂着锯末,探针上去卡了个木屑,回来校准的时候误差超了20%——修仪器的师傅拆探针的时候,脸都黑了。
它测的数,离你的生活没那么远
别觉得这东西只有车间里的师傅才用得上。你开的车,发动机缸壁的粗糙度不对,要么烧机油,要么动力差;你戴的眼镜,镜架的焊接面粗糙度不对,容易藏污纳垢,戴久了过敏;还有医院里的骨科钢板,粗糙度差一点,组织就长不上去,植入之后容易排异。
上个月给苏州某医疗器械厂测钛合金骨钉,要求Ra0.4,差0.1都不行。那批货要是流出去,给人装到骨头里,后期说不定要开刀取出来。
说回仪器本身,核心的位移传感器是电感式的,能把针尖上下的微米级位移,转换成电信号。这个东西的校准,得在恒温20度的房间里,用标准粗糙度样块一点点调。车间里夏天开空调,冬天开暖气,温度差个5度,测出来的数都能飘个0.0几——所以现在车间里都给粗糙度仪配个专门的恒温盒,不用的时候就搁里面。
刚徒弟在外面喊,说那批不锈钢法兰要测粗糙度,得把仪器拿过去。哦对了——拿的时候记得托住底座,别碰针尖。